01 / 高性能仕様
プリプレグのレイアップとオートクレーブ成形
型用プリプレグは、保管、温度調整、積層圧密、真空バッグ封止の条件を管理して積層し、オートクレーブで硬化します。典型的には低温初期硬化と高温後硬化を経て、完成した炭素繊維成形型を高温で使用します。
LTP220とLTP240は、この製法に用いるEPTEKの代表的な型用プリプレグです。LTP240は高温硬化タイプです。積層、硬化、後硬化の条件は、最新の技術データシートと案件の工程仕様に従います。
 TOOLING MATERIALS
アプリケーション / EPTEK ツーリング
炭素繊維積層用成形型には、代表的な2つの製法があります。高性能プリプレグとオートクレーブを用い、低温初期硬化、高温後硬化、高温使用へ進む方法と、必要な使用温度・生産条件に合わせて選ぶ、比較的低コストの真空インフュージョンです。
2 つの一般的なプロセス ルート
型構造、炭素繊維補強、樹脂系、真空または加圧工程、後硬化を、1つの型製作システムとして設計します。完成した型の使用温度は、その判断要素の一つです。
01 / 高性能仕様
型用プリプレグは、保管、温度調整、積層圧密、真空バッグ封止の条件を管理して積層し、オートクレーブで硬化します。典型的には低温初期硬化と高温後硬化を経て、完成した炭素繊維成形型を高温で使用します。
LTP220とLTP240は、この製法に用いるEPTEKの代表的な型用プリプレグです。LTP240は高温硬化タイプです。積層、硬化、後硬化の条件は、最新の技術データシートと案件の工程仕様に従います。
02 / 低コスト仕様
比較的低コストの液体樹脂法を選ぶ場合、真空インフュージョンで炭素繊維成形型を製作できます。ドライの補強材、真空気密性、繊維への樹脂含浸、積層厚さ、発熱、後硬化が、寸法精度と繰り返し使用時の安定性を左右します。
約180°Cで使用する炭素繊維積層用成形型には、EPTEKの指定に従ってEPMOLD220LVを使用する場合があります。約120°Cで使用する型には、EPMOLD170LVが代表的な低温側の液体樹脂です。案件に応じて、最新版の管理された技術データシートと硬化条件を確認してください。
表面戦略
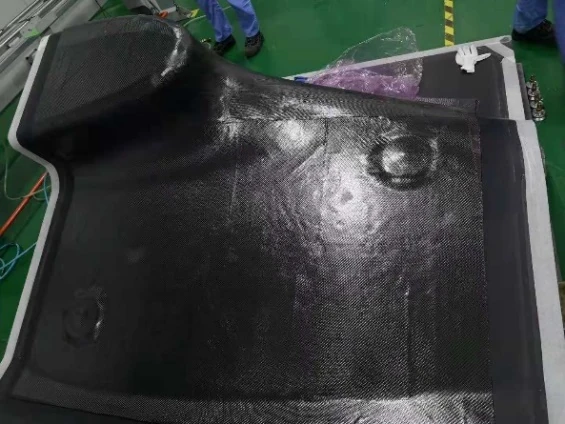
炭素繊維積層用成形型では、ゲルコートを標準の表面層として追加することをEPTEKは推奨していません。適切に仕上げた型の表面を直接確認できれば、ピンホール、繊維模様の浮き出し、局所欠陥などを製造中に発見し、量産前に補修・検査できます。表面を覆うと問題が隠れ、確実な修正が難しくなり、型の寿命を短くする可能性があります。
INSPECT
硬化、後硬化、機械加工、仕上げの各段階で炭素繊維成形型の表面を検査します。不透明な層で覆って隠すのではなく、補修が必要な位置を記録します。
REPAIR
適切な型の補修方法を用いて局所を再仕上げし、マスターモデルまたは検査基準と照合して表面を確認します。離型剤の塗布は、その後に行います。
DURABILITY
積層構成と硬化工程を管理したうえで、検査・補修できる型表面を保つことは、早期の修正、安定した離型、型寿命の延長につながります。
エンジニアリングのチェックポイント
| チェックポイント | それが重要な理由 |
|---|---|
| 保管とコンディショニング | プリプレグのアウトタイム、温度、取り扱いは、固化と硬化の一貫性に影響します。 |
| 真空またはオートクレーブの圧力 | バッグの完全性、減量および圧力により、繊維の濡れ、空隙制御およびツールの厚さが決まります。 |
| 硬化および二次硬化 | グレード固有のスケジュールに従い、加工またはリリース前に実際の温度履歴を記録します。 |
| 表面検査と修復 | 生産前に直接工具の表面を検査し、欠陥を修正し、仕上げを確認します。 |
| 熱サイクルと部品数 | ルートを選択する前に、予想される使用温度、サイクリング、部品の数を設定します。 |