
複合ツーリング
高温用複合材成形型を低温で製作する二つの方法
低温硬化型ツーリングプリプレグと常温硬化型の真空含浸樹脂は、高温用の炭素繊維複合材成形型を製作する二つの方法です。所定の後硬化を行うことで、対応するEPTEKの材料システムはいずれもDMAで測定したガラス転移温度(Tg)約240°Cを達成でき、180–190°Cのオートクレーブ成形に必要な型の性能を満たします。
マスターモデルの製作温度と型の使用温度を分ける
型の最終使用温度を、その製作に用いるマスターモデルにもそのまま適用する必要はありません。まず低温で積層体を定形し、取扱いに必要な強度を得てから、離型、支持、後硬化によって最終的な耐熱性を発現させます。マスターモデルの保護と高温での部品生産を分けて設計できます。
方法1:低温硬化型ツーリングプリプレグ
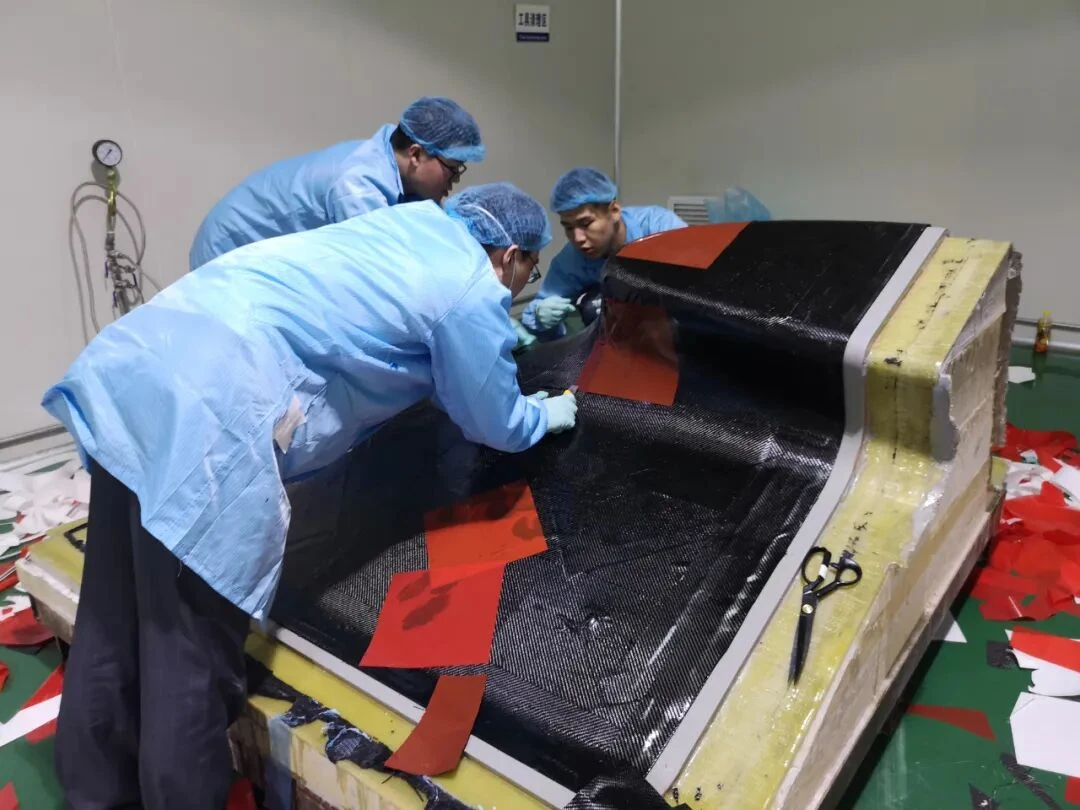
LTPシリーズは、樹脂をあらかじめ含浸した炭素繊維のツーリングプリプレグです。表面処理と離型処理を施したマスターモデル上に積層し、繊維方向、継ぎ目、局所補強、背面構造を一体として計画します。対応する材料システムでは、通常約60°Cの所定の初期硬化によって積層体を圧密、定形します。取扱いと離型の条件を満たしたら型を取り外し、適切に支持して段階的に後硬化します。冷蔵保管外の累積時間、中間圧密、真空バッグの気密性、積層体の実温度を管理する必要があります。
方法2:常温硬化型樹脂による真空含浸
マスターモデル上に乾燥状態の炭素繊維基材を配置し、真空で適切な液状ツーリング樹脂を繊維層へ導入します。常温で初期硬化するため、最初の工程でマスターモデルを加熱せずに済みます。流路、粘度、可使時間、透過性、樹脂導入口、排気口を組み合わせ、ゲル化前に十分な含浸を完了させます。含浸と所定の初期硬化後に離型し、支持して後硬化します。初期の型製作にはオートクレーブを必要としませんが、最終耐熱性を得るには適切な後硬化用加熱設備が必要です。

DMA Tg約240°Cと180–190°Cでの使用の関係
対応するEPTEKの高温用材料システムでは、両方法とも所定の後硬化後にDMA Tg約240°Cを達成できます。180–190°Cのオートクレーブで複合材部品を硬化するための型が対象です。Tgは樹脂の転移特性を表し、型全体の使用仕様に代わるものではありません。比較時には、DMA測定法、転移の判定基準、硬化履歴、試験片の条件を記録します。耐圧性、剛性、真空気密性、寸法安定性、繰返し熱サイクルへの対応も、生産条件に合う必要があります。
設備条件と形状から製法を選ぶ
プリプレグは樹脂と繊維の組合せが事前に管理されていますが、保管、冷蔵庫外時間、圧密の管理が必要です。真空含浸は流れと含浸の計画を重視し、乾燥繊維の配置と常温での初期硬化が可能です。両方法とも、マスターモデルを型の最終使用温度ではなく、実際の初期硬化条件に合わせて選べます。材料量、作業、設備、寸法、補修、生産計画を総合して比較します。
後硬化で生産用の型に仕上げる
製作前に離型時点、支持方法、段階的加熱を決めます。材料ごとの昇温速度と保持時間に従い、厚肉部や接続部を含め各部の実温度を監視します。後硬化と管理された冷却後に型面、基準、真空気密性を検査し、代表的な生産サイクルで寸法変化を評価します。支持構造も評価に含めます。
二つの工程で同じ高温用途を目指す
一方はツーリングプリプレグ、もう一方は乾燥繊維と液状含浸樹脂から始まる、異なる製造方法です。どちらも初期硬化で定形し、後硬化で高温用の複合材成形型を作ります。材料と硬化条件は、実際の180–190°Cオートクレーブ用途に合わせて選定します。