
複合材料の型製作
複合材成形型のマスターモデルを製作する4つの方法
複合材料型のマスターモデルを製作する四つの方法。軽量な積層構造、注型樹脂のブランク、鋼製フレーム構造、接着したツーリングボードを、実際の型製作工程に合わせて比較します。
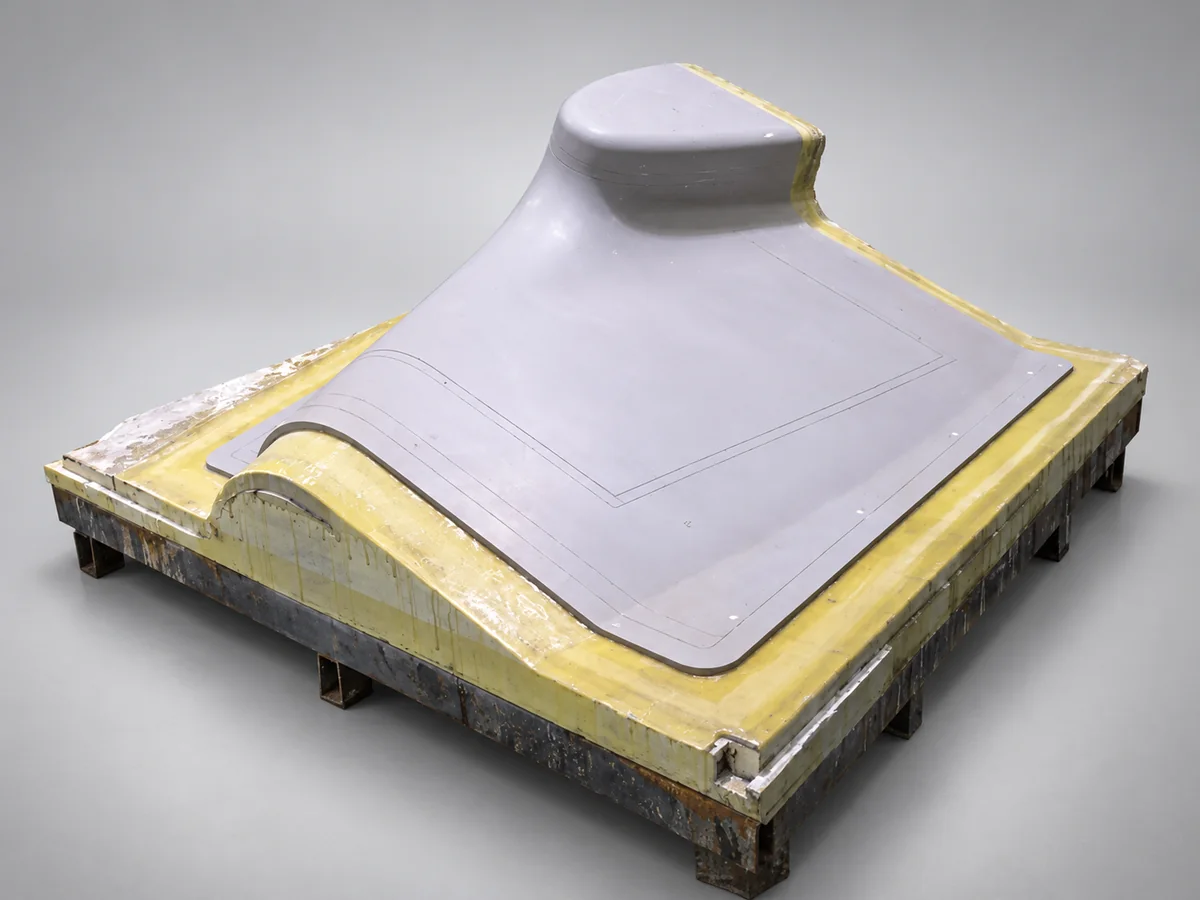
マスターモデルは、生産型を製作する際の基準となる面です。その形状と表面仕上げが型に転写され、寸法安定性によって転写の忠実度が決まります。多くの場合は凸型のプラグですが、この名称は特定の形状ではなく、製作上の役割を表しています。
材料の選定では、マスターモデルと生産型を区別することが重要です。生産型には部品の製造条件に耐える性能が必要ですが、マスターモデルには、その型を製作する条件に耐える性能が必要です。特に、型をマスターモデルから離型してから後硬化を行う場合、両者が受ける温度サイクルは大きく異なります。
四つの実用的な製作方法
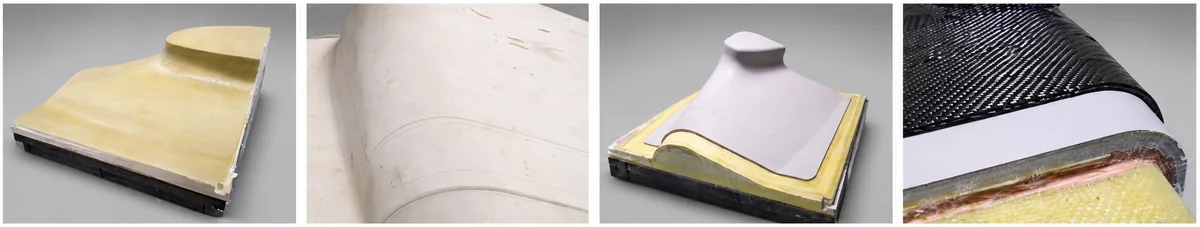
1. ポリウレタンフォーム、ガラス繊維、ツーリングペースト、ゲルコート
この方法では、全体のボリュームを作る役割と、精度を仕上げる役割を分けます。軽量なポリウレタンフォームのコアで大まかな体積を確保し、ガラス繊維とエポキシ樹脂のシェルで支え、切削可能なツーリングペースト層で最終面を形成します。
フォームは、後から加える各層の厚みを見込んで加工します。ガラス繊維のシェルを施工し、工程上可能な場合は真空で圧密してボイドを減らします。続いて、適合するプライマーとツーリングペーストを必要な厚さまで施工します。所定の硬化と後硬化を終えたら、ペーストをCNC加工し、適合する型用ゲルコートで仕上げます。硬化、研磨、ポリッシングによって表面処理を完了します。
無垢のブランクから削り出すと大量の切削が必要になる、複雑な形状に適しています。成否を左右するのは、フォーム、積層材、ペースト、プライマー、表面コートの適合性です。施工可能時間、層厚、硬化条件は、選定した材料システムの規定に従う必要があり、異なる材種の条件を流用することはできません。軽量コアは取り扱いを容易にしますが、それだけでマスターモデル全体の耐熱性や寸法安定性が決まるわけではありません。
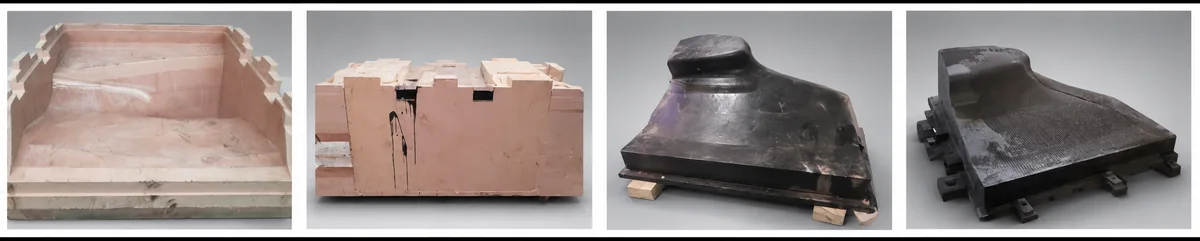
2. 樹脂を一体注型したブランク
この方法では、ボードを組み合わせる代わりに、切削用ブランクを注型します。使い捨て、または分解可能な注型枠を用意し、離型処理を施して、適切なポリウレタンまたはエポキシの注型システムを充填します。ブランクを規定どおりに硬化、後硬化した後、粗加工と仕上げ加工を行い、型面、基準部、取り付け部を形成します。
主な利点は、ボードの継ぎ目がない連続した加工面を得られることです。一方で、注型工程の管理が重要になります。断面厚さ、樹脂量、反応発熱、収縮を一体として評価する必要があります。注型高さや分割注型の手順は、選定したシステムの要件に従います。フィラー、インサート、補強した表層は、検証済みの設計では有効な場合がありますが、発熱や硬化を管理する代わりに一律に使用できるものではありません。
検査では、加工後の寸法に加え、ボイド、残留応力、変形も確認します。マスターモデルの面の連続性が特に重要な場合は、注型枠の製作や注型管理にかかる追加の手間をかける意義があります。
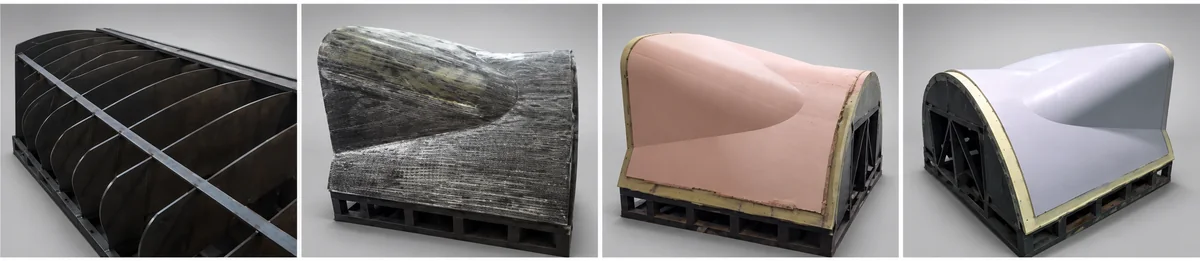
3. 輪郭に沿った鋼製フレーム、ガラス繊維シェル、ツーリングペースト
大型または細長いマスターモデルでは、構造荷重をフレームで支え、外側の層で型面を形成する構成が有効です。鋼製フレームを大まかな輪郭に沿って配置し、ガラス繊維とエポキシ樹脂のシェルで覆います。その上に切削可能なツーリングペースト層を施工し、適合するゲルコートで仕上げます。
この方法では、フレームの製作、応力の管理、加工基準の管理が中心となります。外面を形成する前に、位置決め面を設けて確認します。シェルとその界面を検査し、型製作で真空を使用する場合には、漏れ試験も行います。
熱膨張にも注意が必要です。鋼、積層材、ペースト、表面コートは、温度変化に対する応答がそれぞれ異なります。最終加工前の調整サイクルは、すべての構成材料の許容範囲内で行い、検証済みの材料条件に従う必要があります。この構造は、不必要に重い無垢ブランクを避けられる一方、型製作の全工程を通じて安定性と気密性を保つべき界面が増えます。
4. 接着したツーリングボードのブランクからマスターモデルを加工する
工場で硬化済みのポリウレタンまたはエポキシのツーリングボードを使えば、安定した切削用ブランクを直接組み立てられます。ボードを層状またはブロック状に切り出し、接合面を処理した後、適合する構造用接着剤で接着します。硬化中は治具や位置決めピンで位置関係を保ちます。完全に硬化してから、共通の基準に基づいて組立体全体をCNC加工します。
ボードは、マスターモデルが実際に受ける温度サイクルに合わせて選定します。生産型の最終的な使用温度は重要な設計条件ですが、マスターモデルが到達する温度と同じとは限りません。材料システムが、マスターモデル上での初期硬化と離型後の後硬化を認めている場合は、二つの段階を別々に評価し、後硬化中に型が適切に支持されていることを確認します。密度だけでは選定できません。荷重たわみ温度(HDT)、ガラス転移温度(Tg)、熱膨張係数(CTE)、許容使用温度は異なる特性であり、それぞれの試験条件と合わせて判断する必要があります。
精度を確保すべき対象は、ボード単体ではなく、接着した組立体全体です。接着剤、表面処理、支持方法を温度サイクルに適合させ、完全に硬化してから接合部を検査、シールします。加工、検査、型への転写で温度が異なると、寸法に影響する場合があります。ブランクを定めた基準温度で十分に平衡させ、形状精度、離型性、必要に応じて真空気密性を確認します。
検査、補修、設計変更が見込まれる場合に有効な方法です。検討すべき点は、接合部の管理、材料歩留まり、加工時間です。ボード価格だけで比較せず、ボード、接着剤、加工、シール、後の変更を含む総費用で、ほかの方法と比較します。
構造全体を比較する
四つの方法は、形状、剛性、表面品質、製作負荷の異なる組み合わせに対応します。材料名や密度の数値だけで、適切な方法を確実に選ぶことはできません。
| 方法 | 面の形成方法 | 選定する理由 | 主な管理項目 |
|---|---|---|---|
| フォーム、ガラス繊維、ツーリングペースト | 補強した軽量コア上のペースト層を切削 | 複雑な形状、無垢材からの除去量を削減 | 層間の適合性、ボイド、ペースト厚さ、温度限界 |
| 樹脂の一体注型ブランク | 硬化した連続注型体を切削 | ボードの継ぎ目がない面 | 反応発熱、収縮、硬化、ボイド、注型枠の設計 |
| 鋼製フレーム、ガラス繊維シェル、ペースト | 構造フレーム上の外層を切削 | 大型または細長い形状 | フレームの安定性、加工基準、熱膨張差、界面の気密性 |
| 接着したツーリングボード | 工場で硬化済みのボードを接着したブランクを切削 | CNC加工のしやすさ、検査、補修、設計変更への対応 | 接着剤の適合性、接合品質、基準温度、材料歩留まり |
型製作工程から考える
方法を選ぶ前に、マスターモデルが実際に受ける温度サイクル、製作する型の数、必要な表面仕上げ、真空の要件、取り扱い方法、利用可能なCNC加工範囲を明確にします。マスターモデルの支持と検査、完成した型の離型と後硬化の方法も定めます。
適切な材料システムは、解決策の一部です。形状を確実に保つには、適切な加工基準、完全な硬化、安定した界面、管理された基準温度も必要です。単一の材料特性だけに注目するより、これらの要件を構造全体で比較する方が、選定の判断に役立ちます。