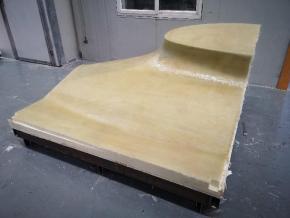
01 / フォーム芯による製作
PU フォーム + ガラス繊維スキン + ツーリング ペースト + ゲルコート
フォーム基体を成形し、ガラス繊維スキンを積層してから、エポキシツーリングペーストを塗布します。硬化した加工層をCNC加工し、指定のゲルコートで仕上げます。スキンは局所荷重を分散し、ペースト層は加工代を提供します。
 TOOLING MATERIALS
アプリケーション / 航空宇宙ツーリング
マスター モデルは、カーボンファイバー金型で再現される形状と仕上げを確立します。その構造は、金型のレイアップ、初期硬化、離型プロセスを通じて安定した状態を維持する必要があります。 EPTEK は 4 つの異なる製造方法をサポートしています。
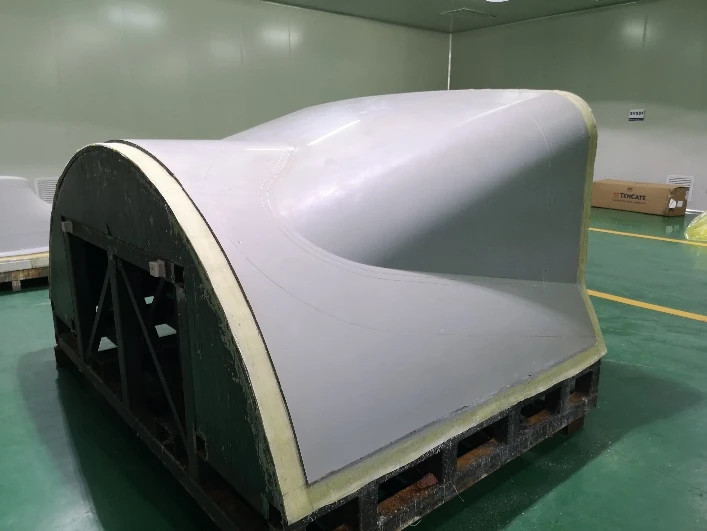
エンジニアリング要件
01 / フォーム芯による製作
フォーム基体を成形し、ガラス繊維スキンを積層してから、エポキシツーリングペーストを塗布します。硬化した加工層をCNC加工し、指定のゲルコートで仕上げます。スキンは局所荷重を分散し、ペースト層は加工代を提供します。
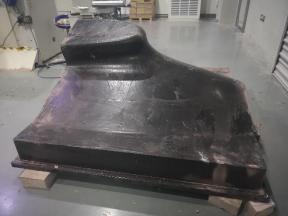
02 / 注型素材
注型キャビティを準備し、所定の厚さと硬化条件で、選定した充填型ツーリング樹脂を注型します。硬化したブランクを脱型し、CAD形状に加工して表面を仕上げます。注型中の発熱、空隙、収縮を管理します。
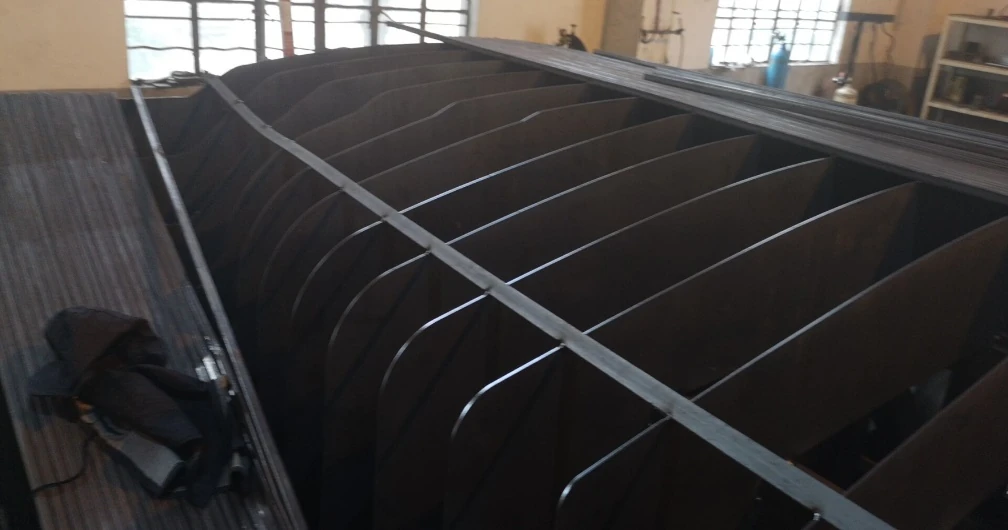
03 / フレーム構造による製作
サポートフレームを構築し、グラスファイバースキンを形成して密閉し、ツーリングペーストを塗布して機械加工します。作業面を互換性のあるゲルコートで仕上げます。フレームの拘束、皮膚のサポート、熱の動きを合わせて考慮する必要があります。
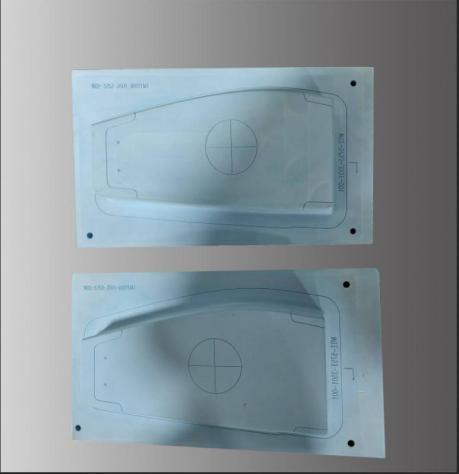
04 / 接着したブロック
選定したボードを切断し、適合する接着剤でブランクを製作します。接着層を十分に硬化させてから、基準を設定してCNC加工します。その後の型製作工程でも、継ぎ目、表面品質、ボードと接着剤の寸法安定性を確認します。
エンジニアリング要件
| 構造 | EPTEK 材料 | 主要な決定 |
|---|---|---|
| フォームサポートマスター | PUFOAM + EPLAM ラミネートシステム + EPMOLD ツーリングペースト + ゲルコート | フォームサポート、スキンの完全性、ペーストの厚さ、および適合する硬化 |
| 充填鋳造 | PUCAST または EPCAST システム | 鋳造体積、フィラーパッケージ、発熱量、硬化および加工代 |
| 鉄骨フレームマスター | EPLAM + EPMOLD + ゲルコート | フレーム設計、ローカルサポートおよび表面層の連続性 |
| ボードマスター | PUBOARD モデリングボード または EPBOARD エポキシツーリングボード適合する接着剤を使用 | 金型製造中の温度、サイズ、継ぎ目、および必要な仕上げ |
エンジニアリング要件
寸法公差、モデル寸法、表面仕上げ、炭素繊維成形型の実際の初期硬化条件を出発点にします。ボードまたは樹脂、接合部、塗膜、支持構造を一体で確認します。完成した複合材成形型の最終使用温度だけで、マスターモデルの材料は決まりません。