01 / 基準となる方法
鋳造アルミニウム + CNC 機械加工
鋳造アルミニウムは、剛性、耐久性、成熟した治具製作技術を備えた金属の基準工法です。鋳造・加工期間、材料除去量、取り扱い重量、使用温度での寸法変化を比較します。
 TOOLING MATERIALS
アプリケーション / 複合加工
トリミング治具は、切削工具のためのクリアランスを残しながら、複合部品を所定の位置でサポートします。信頼性の高い真空保持は、単に本体に使用されている素材だけではなく、接触面、シールのレイアウト、剛性、安定した基準によって決まります。
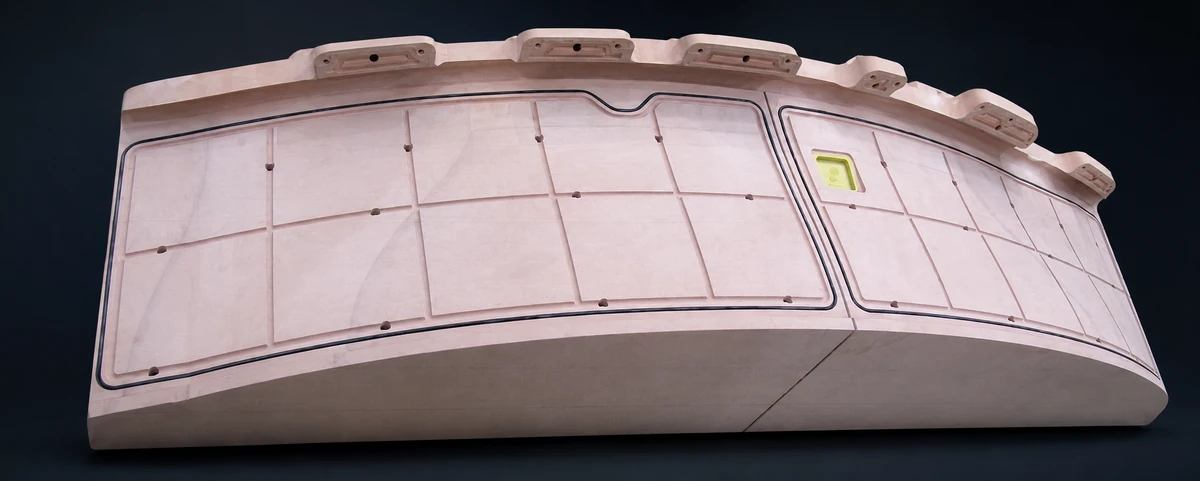
エンジニアリング要件
01 / 基準となる方法
鋳造アルミニウムは、剛性、耐久性、成熟した治具製作技術を備えた金属の基準工法です。鋳造・加工期間、材料除去量、取り扱い重量、使用温度での寸法変化を比較します。
02 / 接着したボード材
PUBOARD または EPBOARD をブランクに接着し、サポート表面、真空フィーチャー、およびデータムインターフェースを機械加工します。完成した治具を受け入れる前に、ボンドラインのシーリング、インサート、およびローカルサポートを評価します。
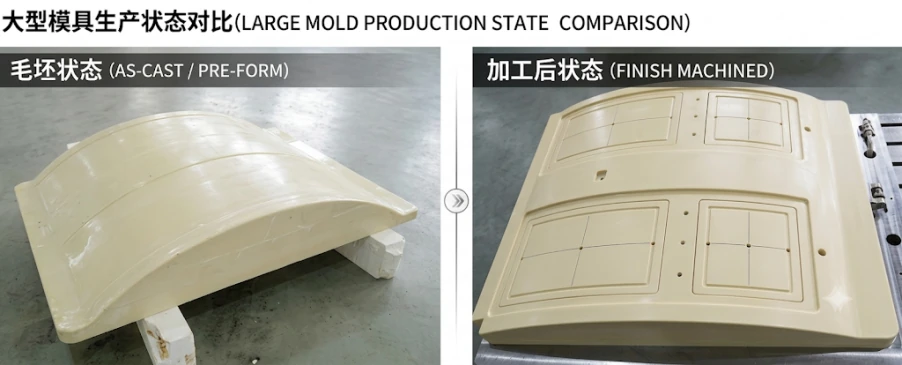
03 / 最終形状に近い注型
充填型PUまたはエポキシ樹脂を、必要形状に近いブランクとして注型し、最終形状に機械加工します。余分な材料を減らせますが、ブランク設計、樹脂の発熱、硬化、加工代の管理は不可欠です。
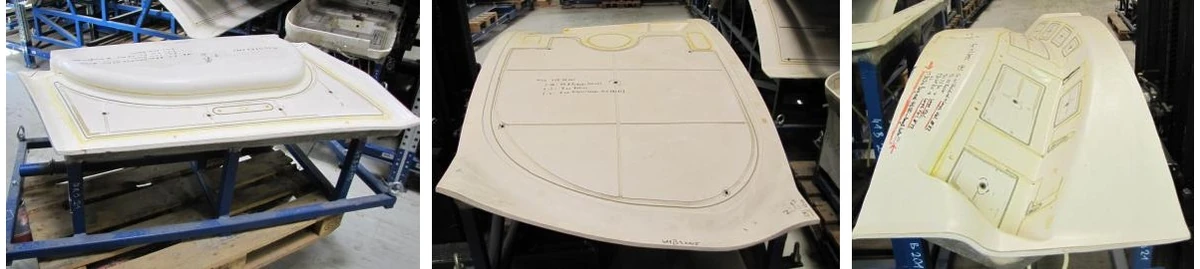
04 / 複製したシェル
検証済みのマスターモデルから接触面を複製し、シェルと裏側の支持構造を製作します。成形面、部品厚さの補正量、シェル剛性、硬化、フレームとの接続が最終的な適合精度を決めます。
エンジニアリング要件
| ルート | EPTEK 製品ファミリー | 検証内容 |
|---|---|---|
| ボード加工 | PUBOARD ツーリングボード / EPBOARD | ボンドラインの気密性、インサート保持力、加工および寸法安定性 |
| 精密鋳造 | PUCAST / EPCAST | 鋳造厚さ、フィラー、ボイド制御、硬化および残りの加工ストック |
| 複製されたシェル | 互換性のあるゲルコート + EPMOLD LP70 および選択された EPLAM / EPMOLD バッキングシステム | 層の互換性、シェルの厚さ、硬化、補強およびフレームの取り付け |
| アルミニウムのリファレンス | 金属製の治具の設計と機械加工 | 代替品を比較するときは、同じ部品、公差、および合格基準を使用する |
エンジニアリング要件
| チェック | 合格の焦点 |
|---|---|
| フィット感と形状 | 硬化および組み立て後に検査する。工具が複製される部分の厚さのオフセットとスプリングバックを含めます。 |
| 真空の完全性 | プルダウン時間と個別の圧力上昇を確認します。本体、ジョイント、シール、接続部からの漏れを個別に防止します。 |
| 場所とサポート | 再現可能なデータム、シールの圧縮、局所的な剛性、および切削工具のアクセスを検証します。 |
| 温度と加工 | 実際の工具サイズと温度変化で膨張を評価します。最初に加工した部品を図面と照らし合わせて確認します。 |
| 生涯コスト | 使用可能なブランクの体積、機械加工、接合、シーリング、サポート構造、再加工、予想耐用年数を比較します。 |