
真空ツーリング
真空固定式トリミング治具の材料選定
真空吸着式の切削治具は、部品を支持し、気密を保ち、繰り返し同じ加工基準に位置決めする必要があります。鋳造アルミニウムを基準として、総コストと熱変形が使用サイクルに合う場合には、3つの非金属工法にも利点があります。
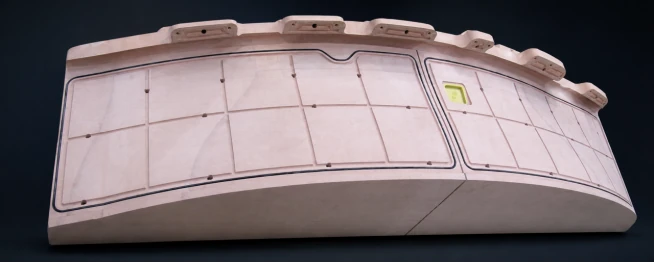
真空吸着式の切削・トリミング治具は、形をつけた板ではなく、支持構造と気密を備えたシステムです。接触面で部品を支え、溝とポートで真空を保持し、ベースで加工・検査の位置決めを再現します。鋳造アルミニウムは剛性、接合部、熱挙動がよく知られた基準工法です。接着ツーリングボード、精密注型樹脂、検証済みマスターモデルから複製するゲルコート/複合材スキンの3工法も選択肢になります。必要な精度、温度、使用サイクルに対する総リスクと費用を比較します。
鋳造アルミニウムの長所
一般的なアルミニウム合金・鋳造材の室温CTEは約23–27 × 10−6/Kですが、案件では実際の材種と温度範囲を確認します。アルミニウムは熱伝導が速く、鋳造、応力除去、CNC仕上げ後に、確実なねじ部・接合部を持つ均一で剛性の高い本体を形成します。高頻度使用、強い摩耗、多数の接続部を持つ治具に適した特性です。
アルミニウムの工程には、模型・鋳造型、鋳造、検査、安定化、多くの機械加工を含みます。空隙が真空漏れ経路となる場合、含浸や封孔が必要です。模型、加工工数、工具・治具、吊り上げ、後の変更は費用に加わります。使用頻度が高く摩耗が大きい治具では、この投資が合理的な場合があり、廃アルミニウムの回収価値も確立しています。
非金属材料を用いる3つの工法と利点
接着・積層したツーリングボードの機械加工
PUBOARDまたはEPBOARDをブロック・層片に切断して接着し、基準加工後に接触面、シール溝、真空ポート、取り付け基準を切削します。工場で硬化したボードは加工性が安定しています。参考資料の一般的なボードCTEは約40–55 × 10−6/Kで、室温管理と現実的な許容熱変形量の評価が必要です。中小型治具は低い切削抵抗で変更が容易であり、新しい鋳造模型なしに局所を接着補修・再加工できます。全接着層を十分に濡らし、硬化・封止する必要があり、開いた継ぎ目は漏れと局所剛性の変化を招きます。
精密注型用ツーリング樹脂
PUCAST または EPCAST を成形キャビティに注入してニアネットブランクを作成し、その後最終 CNC 機械加工を行うことができます。基板を貫通する継ぎ目が存在しないため、空気の通り道が簡素化され、ブランクは厚いプレートのスタックよりも完成したエンベロープにはるかに近くなります。経済的なケースは、大きな治具に不必要に厚い樹脂ブロックを充填することではなく、材料の除去と金属機械加工が少なくなることからもたらされます。完成した治具は、連続した機械加工可能なワーク本体と、吊り上げおよび設置荷重を支える金属ベース、取り付けブロック、またはバックフレームを組み合わせる必要があります。
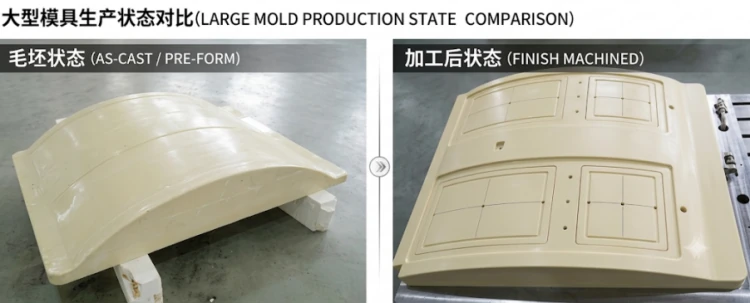
ゲルコート、ガラス充填ペーストおよび複合バッキング
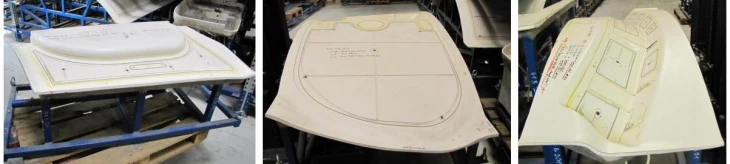
検証済みのマスターモデルがあれば、薄いゲルコート接触面を複製し、ガラス繊維入りペーストやガラス・炭素繊維/エポキシ構造で支えられます。同じマスターモデルから複数の治具をつくる場合、材料除去量を減らし軽量化できる利点があります。1台だけでは、マスターモデルの製作・検証費用でその利点が失われる場合もあります。形状補正には、部品の公称硬化厚さ、スプリングバック、据付基準を含めます。
EPMOLD LP70のCTEは25 × 10⁻⁶/Kとされ、標準試験片を60°Cで16時間後硬化し、20–50°Cで測定した値です。この構造では、加工代を設けた連続した切削可能なLP70形状層と、対称・バランス積層の炭素繊維/エポキシ真空含浸構造を組み合わせています。サンドイッチコアやリブで曲げ・ねじり剛性を高められます。脱型、後硬化、取付け後に形状を測定し、加工代と受入公差から仕上げ加工の要否を決めます。シール溝、吸引孔、繰返し着脱する接合部には局所的な切削層やインサートを設け、加工後に気密性を回復させます。この構造だけで0.10 mmの精度が保証されるわけではありません。
材料名ではなく許容熱変形量を基準に評価する
自由で均一な 5 メートルの長さの場合、最初の推定値は ΔL = αLΔT です。以下の値は理論上の拡張のみです。取り付けられていない形状の誤差があります。
| 材質または構造 | 標準 CTE (×10)−6/K) | 5 m, +1 °C | 5 m, +5 °C |
|---|---|---|---|
| 一般的なアルミニウム/鋳造アルミニウム (グレードに応じて) | 23–27 | 0.12–0.14 mm | 0.58–0.68 mm |
| EPMOLD LP70、硬化後の試験片 | 25 | 0.13 mm | 0.63 mm |
| 一般的なツーリングボードまたは鋳造ツーリング樹脂 (グレードに応じて) | 40–55 | 0.20–0.28 mm | 1.00–1.38 mm |
| 設計された CFRP パネル、面内方向 | 0–5 | 0–0.03 mm | 0–0.13 mm |
均一な温度により、主に全体のサイズが変化します。加工層、接着剤、複合基材、金属ベース、支持点、シール反応の間の勾配と CTE の不一致により、局所的な反りが発生する可能性が高くなります。治具の長さ、データム方式、誤差バジェットから許容温度差を設定し、加工、使用、検査を同じ基準温度に到達させます。
適合性の検証と材料選定
- 作業面の形状をベースデータと照合して確認し、各ゾーンの排気時間と真空源を遮断した後の圧力上昇を測定します。
- 代表的な部品を取り付けて、フィット感、シールの圧縮、最初の加工結果を確認します。
- 複製された複合治具の場合は、初期硬化、離型、二次硬化、取り付けおよび制御された温度サイクル後の形状を記録します。
中小型治具を頻繁に変更し、温度管理できる場合は接着ボードが候補です。継ぎ目のない大型ニアネットブランクで加工を減らせ、ベースが荷重を支えられるなら精密注型を検討します。検証済みのマスターモデルを複数治具に使え、裏側と界面を対称に設計できる場合はゲルコート/複合材シェルが候補です。高使用回数、耐摩耗、ねじ接合、成熟した保守の利点を重視するなら鋳造アルミニウムを維持します。材料量・歩留まり、加工、封孔、吊り上げ、手直し、補修、変更を比較し、同じ検収基準で総コストが低い場合に非金属工法の経済的な利点が成立します。