
복합재 금형·치공구
EPMOLD MP50: 수작업 도포형 모델링 페이스트로 만드는 마스터 모델
EPMOLD MP50는 대형 통블록을 먼저 가공하지 않고도 정밀하고 가벼운 마스터 모델과 중간 모델을 제작할 수 있는 2액형 에폭시 모델링 페이스트입니다. 결과를 좌우하는 것은 단일 물성값보다 배합량, 온도, 층 두께, 경화 상태, 페이스트 아래 지지구조의 관리입니다.
MP50의 설계 용도
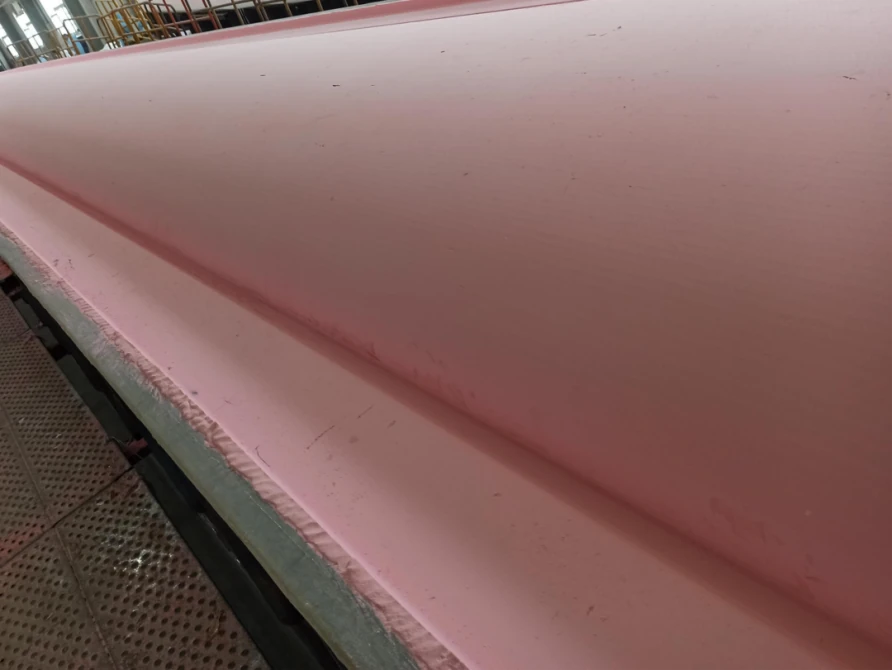
MP50는 상온 경화형 에폭시 페이스트로, 수지 페이스트 A와 경화제 페이스트 B를 질량비 1:1로 혼합합니다. 혼합물은 크거나 복잡한 표면에 도포할 수 있을 만큼 충분한 시간 동안 소성을 유지한 뒤, 5축 가공이 가능한 저밀도 소재로 경화됩니다. 마스터 모델, 중간 모델, 소량 생산용 복합재 금형에 유용합니다. 페이스트 아래에는 폼, 목재, 강재 리브 구조로 지지력을 확보합니다.
2026년 4월 MP50 기술자료에는 경화 후 밀도 0.45–0.50 g/cm³, Shore D 경도 52–60, 열팽창계수 약 45 × 10⁻⁶ K⁻¹가 제시되어 있습니다. DSC 기준 Tg는 25°C에서 7일 경화 후 50°C를 초과하고, 25°C에서 24시간 경화한 뒤 40°C에서 16시간 경화하면 60°C를 초과합니다. 이 값은 명시된 시편과 경화 이력에 대한 결과이며, MP50가 고온 생산 금형용 재료라는 뜻은 아닙니다.
| 참고 항목 | 참고 공정 조건 | 공정상 의미 |
|---|---|---|
| 혼합비 | A:B = 질량비 1:1 | 저울을 사용하세요. 부피비로 대신할 수 없습니다. |
| 작업 가능 시간 | 40–70분; 25°C의 500 g 혼합물 기준(2026년 4월 기술자료) | 배합량을 계획하고 점도가 올라가기 전에 사용하세요. |
| 절삭 가공이 가능한 경화 상태 | 25°C에서 16–20시간(기술자료 참고 조건) | 단면이 두껍거나 작업실이 더 추우면 추가 시간 또는 관리된 경화가 필요합니다. |
| 단일층 두께 한계 | 도포 두께 최대 50 mm; 공정 조건 확인 필요 | 두꺼운 도포로 부실한 지지구조를 덮거나 발열 관리를 생략하지 마세요. |
| 코팅 전제 조건 | 겔코트 도포 전 Shore D 경도 53 이상 | 마스터 모델용 겔코트를 도포하기 전에 경화와 표면 상태를 확인하세요. |
공정 순서
1. 재료를 개봉하기 전에 베이스를 설계합니다
최종 표면 형상, 가공 여유, 기준 설정, 인양점, 예상 경화 온도부터 정합니다. 대략적인 형상을 따르는 단단하고 깨끗한 베이스를 만드세요. 폼이나 목재 소재는 페이스트 사용량을 줄일 수 있고, 매우 큰 형상에는 강재 리브 프레임이 유용합니다. 접착성이 불확실하면 준비된 베이스에 호환되는 에폭시 프라이머를 얇게 도포합니다. 페이스트를 눌러 붙이거나 소재를 가공할 때 베이스가 휘어서는 안 됩니다.
2. 온도를 맞춘 뒤 계량하고 혼합합니다
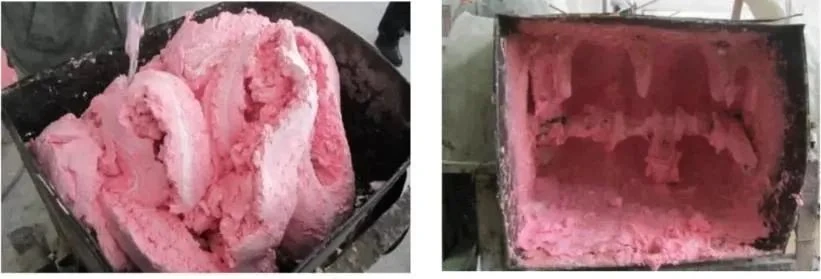
혼합 전에 두 성분의 온도를 균일하게 맞춥니다. 차가운 페이스트는 섞기 어렵고, 과도한 열은 작업시간을 줄입니다. A와 B를 질량비 1:1로 계량하세요. 소량은 접고 눌러 수작업으로 혼합하고, 대량은 적합한 혼합 장비를 사용합니다. 용기 벽과 모서리에 묻은 재료도 긁어 넣으세요. 작업 지침은 눈에 보이는 색 차이가 사라진 뒤에도 3–5분 더 혼합하도록 요구합니다. 색이 균일해 보인다는 것만으로 완전한 혼합을 판단할 수는 없습니다.
3. 실제 작업 조건에서 가사시간을 확인합니다
2026년 4월 기술자료는 25°C의 500 g 혼합물에 대해 40–70분을 제시하며, 작업 지침의 지정 시험에서는 약 60분으로 보고합니다. 실제 배합 질량, 용기, 온도로 작업 가능 시간을 검증하세요. 재료가 따뜻하거나 배합량이 크거나 두껍게 쌓이면 반응열이 더 많이 축적되어 시간이 짧아집니다. 적용 가이드의 권고에 따라, 확인한 작업 가능 시간의 약 3분의 2 이내에 도포를 마치도록 계획합니다.
4. 층별로 눌러 밀착 도포합니다
깨끗한 판 위에서 페이스트를 얇은 판 모양으로 눌러 만든 뒤 베이스에 옮겨, 겹쳐지는 방향으로 단단히 눌러 밀착시킵니다. 작은 구역에 여러 층으로 도포하면 공기를 제거하고 복합 곡면을 따라가기 쉽습니다. 모든 이음부를 충분히 주물러 인접한 재료가 완전히 연결되도록 하세요. 눈에 보이는 이음선은 이후 가공과 표면 마감 문제로 이어집니다. 페이스트의 틱소트로피는 수직면에 머무를 수 있을 정도이며, 공정 참고자료는 올바르게 도포할 때 총두께 약 10–50 mm에서도 처짐이 없다고 보고합니다. 두꺼운 곳은 국부적으로 뜨거운 덩어리가 남지 않게 넓게 분산하고, 아래 지지구조를 연속적으로 유지합니다.
5. 경화 후 가공합니다
기술자료는 25°C에서 밀링 전 16–20시간을 제시합니다. 이는 참고 조건이며 모든 두께나 작업장 온도에 적용되는 일정이 아닙니다. 저온 조건의 작업 지침에는 35–80°C 범위의 관리된 가열이 설명되어 있습니다. 전체 지지구조와 페이스트를 함께 고려해 온도와 시간을 정하세요. 가공 전에 경화, 경도, 공극, 이음부, 변형을 확인한 뒤 CNC 정삭의 공통 기준을 설정합니다.
6. 충분히 준비된 마스터 모델에만 코팅합니다
매끄럽고 고광택인 마스터 모델이 필요하면 정삭 후 표면을 가볍게 연마하고 먼지와 수분을 완전히 제거합니다. 페이스트가 지정 경도에 도달할 때까지 기다리세요. 적용 가이드는 연마가 쉬운 에폭시 겔코트 분사 전에 Shore D 경도 53 초과를 요구합니다. 약 20–30 °C의 깨끗하고 건조한 공간에서 분사합니다. 높은 습도, 젖은 표면, 약 35 °C를 넘는 온도는 겔코트 접착력을 낮추거나 용제 증발과 경화를 지나치게 빠르게 만들 수 있습니다. 이 코팅 단계는 마스터 모델이나 패턴의 표면에 관한 설명입니다. 이것만으로 MP50 시스템이 고온 최종 금형에 적합해지는 것은 아닙니다.
산업별 요구에 맞는 구조
- 풍력 블레이드: 강재 리브 또는 폼 골격에 유리섬유 스킨과 MP50 표면층을 구성하면 길고 이음선 없는 블레이드 마스터 모델을 만들 수 있습니다. 관리 가능한 구역별로 작업하고 생산 금형을 만들기 전에 전체 길이의 기준을 확인하세요. 대량의 재료에는 여전히 발열과 변형 관리가 필요합니다.
- 자동차: 이 페이스트는 콘셉트카 차체 마스터 모델과 단품 또는 극소량 탄소섬유 패널 제작에 적합합니다. 접합한 보드 대신 가공과 수정이 쉬운 연속 표면을 제공합니다. 반복적인 고온 경화나 대량 생산에는 검증된 내열 등급의 금형이 필요합니다.
- 항공우주: MP50는 시제품, 복잡한 곡면의 마스터 모델, 중간 금형 제작에 적합합니다. 이후 적층하고 후경화하는 탄소섬유 금형의 기준 형상을 만들 수 있습니다. 생산 경화 사이클에 들어가기 전에 마스터 모델의 경화 이력, 치수 안정성, 열 노출, 최종 금형의 검증 결과를 기록하세요.
실무 선정 기준
저중량, 수작업 형상 제작, 신속한 가공, 상온 또는 저온 사용이 주요 조건이면 MP50를 선택하세요. 최종 금형이 고온 복합재 경화를 반복해서 견뎌야 한다면 다른 금형 시스템을 선택합니다. 배합량을 관리하고 실제 질량과 온도에서 작업시간을 시험하며, 코팅 전에 경화를 확인하고, 베이스·페이스트·마감층 전체를 하나의 시스템으로 검증하세요.