
복합재 금형·치공구
고온 복합재 금형을 만드는 두 가지 저온 공정
저온 경화형 금형용 프리프레그와 상온 경화형 진공 인퓨전 수지는 고온용 탄소섬유 금형을 제작하는 두 가지 방법입니다. 지정된 후경화를 거치면 EPTEK의 선정 시스템은 DMA 기준 유리전이온도(Tg) 약 240 °C에 도달하여 180–190 °C 오토클레이브 공정의 금형 요구조건을 충족할 수 있습니다.
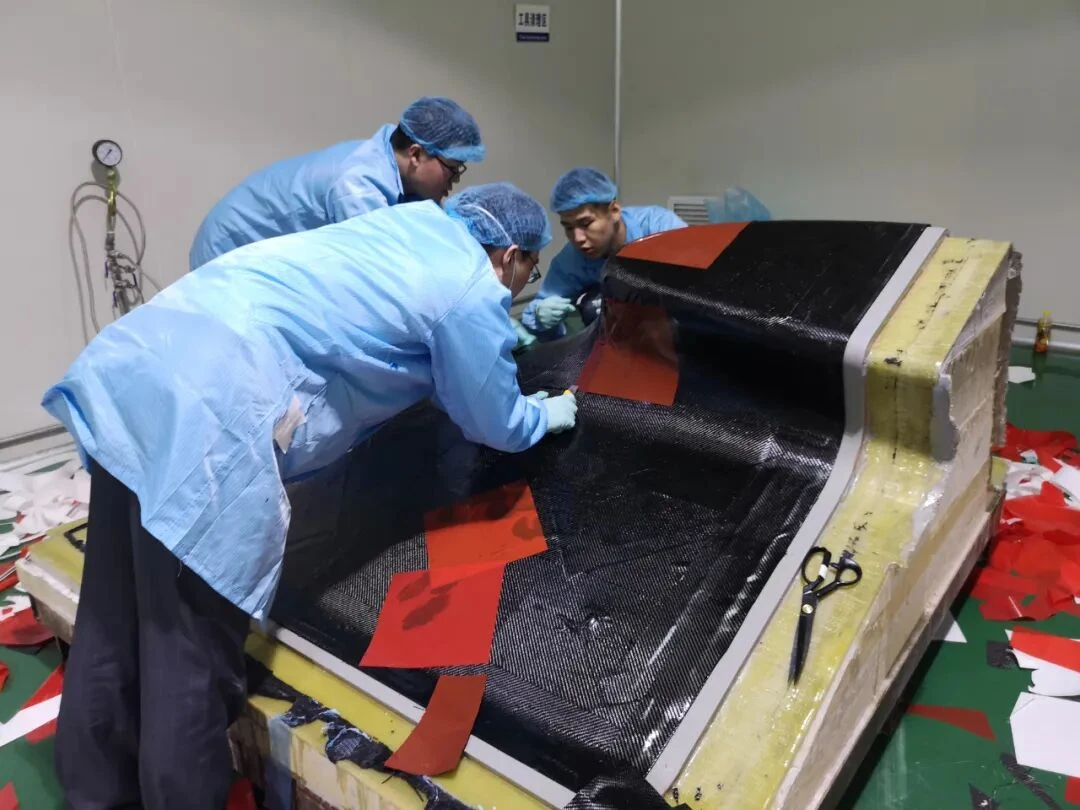
초기 경화 온도를 낮추면 마스터 모델의 선택지가 넓어집니다
생산 금형의 사용 온도를 금형 제작에 쓰는 마스터 모델에 그대로 요구할 필요는 없습니다. 적층체는 먼저 낮은 온도에서 형상과 취급 가능한 강도를 확보한 뒤 탈형하고, 지지한 상태에서 후경화하여 최종 내열성을 얻을 수 있습니다. 따라서 금형 제작 중 마스터 모델을 보호하는 요구와 완성 금형을 고온 제품 생산 사이클에 맞추는 요구를 분리할 수 있습니다.
방법 1: 저온 경화형 금형용 프리프레그
LTP 금형용 프리프레그 공정은 수지가 미리 함침된 탄소섬유 보강재를 사용합니다. 표면을 준비하고 이형 처리를 한 마스터 모델에 적층하며, 섬유 방향, 이음부, 국부 보강, 지지구조를 하나의 구조로 계획합니다. 해당 시스템에서 일반적으로 약 60 °C인 지정 저온 초기 경화로 적층체를 압밀하고 형상을 고정합니다. 취급과 탈형 기준을 충족하면 금형을 분리해 지지한 뒤 단계적으로 후경화할 수 있습니다. 상온 노출 시간, 중간 진공 압밀, 진공백의 기밀성, 실제 적층체 온도를 관리하세요. 초기 경화 온도가 낮아도 압밀 요구사항은 사라지지 않습니다.
방법 2: 상온 경화형 진공 인퓨전 수지
두 번째 방법은 마스터 모델에 건조 탄소섬유 보강재를 놓고, 진공으로 적합한 액상 금형 수지를 흘려 함침시키는 공정입니다. 상온 초기 경화는 첫 사이클에서 마스터 모델을 가열할 필요가 없게 합니다. 수지가 겔화되기 전에 보강재 전체가 함침되도록 유로, 점도, 작업시간, 투과성, 주입점, 배기점을 함께 검토해야 합니다. 완전한 함침과 지정 초기 경화 후 금형을 탈형하고 지지한 상태로 후경화합니다. 이 방법은 초기 금형 제작에 오토클레이브가 필요하지 않지만, 최종 고온 성능을 얻으려면 적합한 후경화 가열 장비가 여전히 필요합니다.

DMA Tg 약 240 °C와 180–190 °C 사용 조건의 관계
선정된 EPTEK 고온 시스템은 두 공정 모두 지정 후경화 후 DMA Tg 약 240 °C를 달성할 수 있습니다. 목적은 오토클레이브에서 180–190 °C로 경화하는 복합재 부품용 금형을 제공하는 것입니다. Tg는 수지의 전이 거동을 나타내며 전체 금형의 사용 사양을 대신하지 않습니다. 결과를 비교할 때 DMA 시험 방법, 전이 판정 기준, 경화 이력, 시편 조건을 기록하세요. 압력, 강성, 진공 기밀성, 치수 안정성, 반복 열 사이클 역시 실제 생산 조건에 맞아야 합니다.
작업장 조건과 형상에 맞는 공정 선택
프리프레그는 수지와 섬유가 관리된 초기 재료를 제공하지만 보관, 상온 노출 시간 관리, 적절한 압밀이 필요합니다. 인퓨전은 유동 계획과 함침 관리에 더 중점을 두며, 건조 섬유 배치와 상온 초기 경화가 가능합니다. 두 공정 모두 최종 금형의 전체 사용 온도에 맞춘 마스터 모델 대신 적합한 저온용 마스터 모델을 사용할 수 있다는 경제적 이점이 있습니다. 재료 사용량, 인력, 장비, 크기, 보수 필요성, 생산 계획을 비교하세요.
초기 형상을 생산 금형으로 완성하는 후경화
제작 전에 탈형 시점, 지지 방식, 단계별 가열을 계획합니다. 제품 등급별 승온 속도와 유지 일정을 따르고, 특히 두꺼운 곳과 부착부를 포함해 금형 전반의 온도를 모니터링하세요. 후경화와 관리된 냉각 후 작업면, 기준 형상, 진공 기밀성을 확인하고 대표 생산 사이클에서 치수 거동을 평가합니다. 전체 지지구조도 이 평가에 포함해야 합니다.
같은 고온 성능을 목표로 하는 두 공정
두 방법은 저온 금형을 다르게 부르는 것이 아니라 서로 구별되는 제작 공정입니다. 하나는 금형용 프리프레그에서 시작하고, 다른 하나는 건조 보강재와 액상 인퓨전 수지에서 시작합니다. 둘 다 관리하기 쉬운 초기 경화 후 후경화를 거쳐 고온 복합재 금형을 완성합니다. 실제 180–190 °C 오토클레이브 용도에 맞는 최신 재료 등급과 공정 일정을 선택하세요.