
Oprzyrządowanie kompozytowe
Dwie niskotemperaturowe technologie wytwarzania wysokotemperaturowego oprzyrządowania kompozytowego
Niskotemperaturowy prepreg do form oraz żywica do infuzji próżniowej utwardzana w temperaturze otoczenia stanowią dwie drogi do wykonania wysokotemperaturowych form z włókna węglowego. Po wymaganym dotwardzaniu wybrane systemy EPTEK mogą osiągnąć temperaturę zeszklenia (Tg) około 240 °C w badaniu DMA i spełniać wymagania dla oprzyrządowania do procesów autoklawowych w 180–190 °C.
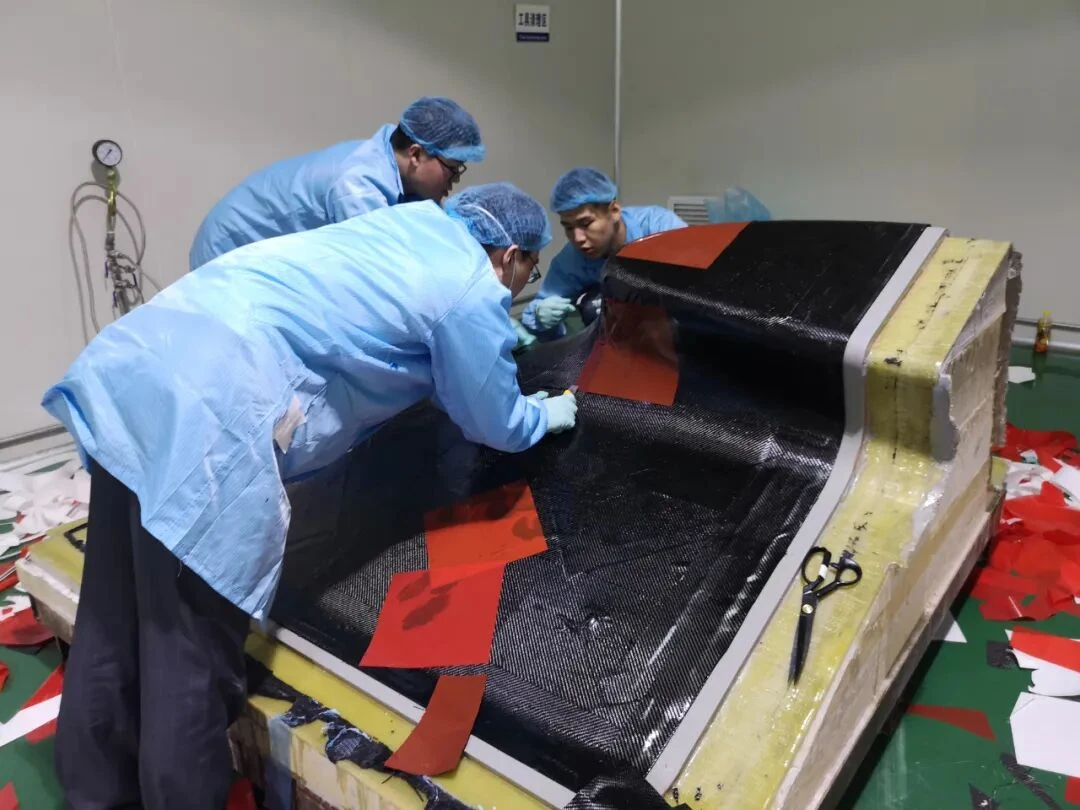
Niższa temperatura wstępnego utwardzania poszerza wybór modelu wzorcowego
Temperatura użytkowania formy produkcyjnej nie musi być wymagana od modelu wzorcowego używanego do jej wykonania. Laminat może najpierw uzyskać kształt i wytrzymałość umożliwiającą przenoszenie w niższej temperaturze, a następnie zostać rozformowany, podparty i dotwardzony do osiągnięcia docelowej odporności cieplnej. Rozdziela to dwa wymagania: ochronę modelu wzorcowego podczas wykonywania formy oraz przygotowanie gotowej formy do gorących cykli produkcji części.
Technologia 1: niskotemperaturowy prepreg do form
Technologia prepregu LTP wykorzystuje zbrojenie węglowe dostarczane z już wprowadzoną żywicą. Warstwy układa się na przygotowanym modelu wzorcowym z naniesionym środkiem rozdzielającym, planując kierunki włókien, styki, miejscowe wzmocnienia i konstrukcję podpierającą jako całość. Wymagane wstępne utwardzanie w niskiej temperaturze, zwykle około 60 °C dla odpowiedniego systemu, konsoliduje i utrwala laminat. Po spełnieniu kryteriów przenoszenia i rozformowania formę można zdjąć i podeprzeć do etapowego dotwardzania. Kontroluj czas poza warunkami przechowywania, pośrednie zagęszczanie próżniowe, szczelność worka i rzeczywistą temperaturę laminatu; niska temperatura wstępnego utwardzania nie znosi wymagań konsolidacji.
Technologia 2: żywica do infuzji próżniowej utwardzana w temperaturze otoczenia
Druga technologia polega na ułożeniu suchego zbrojenia węglowego na modelu wzorcowym i przesyceniu go odpowiednią ciekłą żywicą do form za pomocą próżni. Wstępne utwardzanie w temperaturze otoczenia eliminuje nagrzewanie modelu w pierwszym cyklu. Drogi przepływu, lepkość, czas pracy, przepuszczalność, punkty zasilania i odpowietrzenia trzeba rozpatrywać wspólnie, aby zbrojenie zostało przesycone przed żelowaniem. Po pełnym przesyceniu i wymaganym wstępnym utwardzeniu formę rozformowuje się, podpiera i dotwardza. Metoda pozwala wykonać wstępną formę bez autoklawu; do uzyskania końcowych właściwości wysokotemperaturowych nadal potrzebne jest odpowiednie wyposażenie do ogrzewania podczas dotwardzania.

Związek Tg około 240 °C w badaniu DMA z użytkowaniem w 180–190 °C
Dla wybranych wysokotemperaturowych systemów EPTEK obie technologie mogą osiągnąć Tg około 240 °C w badaniu DMA po wymaganym dotwardzaniu. Ich celem jest wykonanie form do części kompozytowych utwardzanych w autoklawie w 180–190 °C. Tg opisuje zachowanie żywicy podczas przejścia i nie zastępuje wymagań eksploatacyjnych całej formy. Porównując wyniki, zapisz metodę DMA, kryterium przejścia, historię utwardzania i warunki próbki. Ciśnienie, sztywność, szczelność próżniowa, stabilność wymiarowa i powtarzalne cykle termiczne również muszą odpowiadać warunkom produkcji.
Dobierz technologię do warsztatu i geometrii
Prepreg zapewnia kontrolowany materiał wyjściowy z żywicą i włóknami, ale wymaga właściwego przechowywania, kontroli czasu poza warunkami przechowywania i odpowiedniej konsolidacji. Infuzja kładzie większy nacisk na planowanie przepływu i przesycenie, pozwalając układać suche włókna oraz wstępnie utwardzać w temperaturze otoczenia. Zaletą ekonomiczną obu metod jest możliwość użycia odpowiedniego modelu wzorcowego o niższej odporności cieplnej zamiast projektowania go na pełną temperaturę użytkowania końcowej formy. Porównaj zużycie materiałów, nakład pracy, wyposażenie, rozmiary, potrzeby napraw i planowaną produkcję.
Dotwardzanie przekształca wstępny kształt w formę produkcyjną
Przed rozpoczęciem wykonania zaplanuj moment rozformowania, układ podparcia i etapowe ogrzewanie. Przestrzegaj harmonogramu wzrostu temperatury i wygrzewania dla konkretnej odmiany oraz monitoruj temperatury w całej formie, szczególnie w grubych obszarach i przy mocowaniach. Po dotwardzaniu i kontrolowanym chłodzeniu sprawdź powierzchnię roboczą, bazy oraz szczelność próżniową, a następnie oceń zachowanie wymiarowe w reprezentatywnym cyklu produkcyjnym. Ocena musi obejmować całą konstrukcję wsporczą.
Dwa procesy, ten sam cel wysokotemperaturowy
To dwie odrębne technologie wytwarzania, a nie dwie nazwy formy niskotemperaturowej. Pierwsza zaczyna się od prepregu do form, druga od suchego zbrojenia i ciekłej żywicy infuzyjnej. Obie wykorzystują łatwiejsze do przeprowadzenia wstępne utwardzanie, a następnie dotwardzanie, aby uzyskać wysokotemperaturowe oprzyrządowanie kompozytowe. Dobierz aktualną odmianę materiału i harmonogram procesu do rzeczywistego zastosowania autoklawowego w 180–190 °C.