
Oprzyrządowanie kompozytowe
Cztery technologie wykonania modelu wzorcowego do oprzyrządowania kompozytowego
Cztery sposoby wykonania modelu wzorcowego do formy kompozytowej: porównaj lekką konstrukcję warstwową, odlewane półfabrykaty żywiczne, konstrukcje stalowe i klejone płyty modelarskie w odniesieniu do rzeczywistego procesu wykonywania formy.
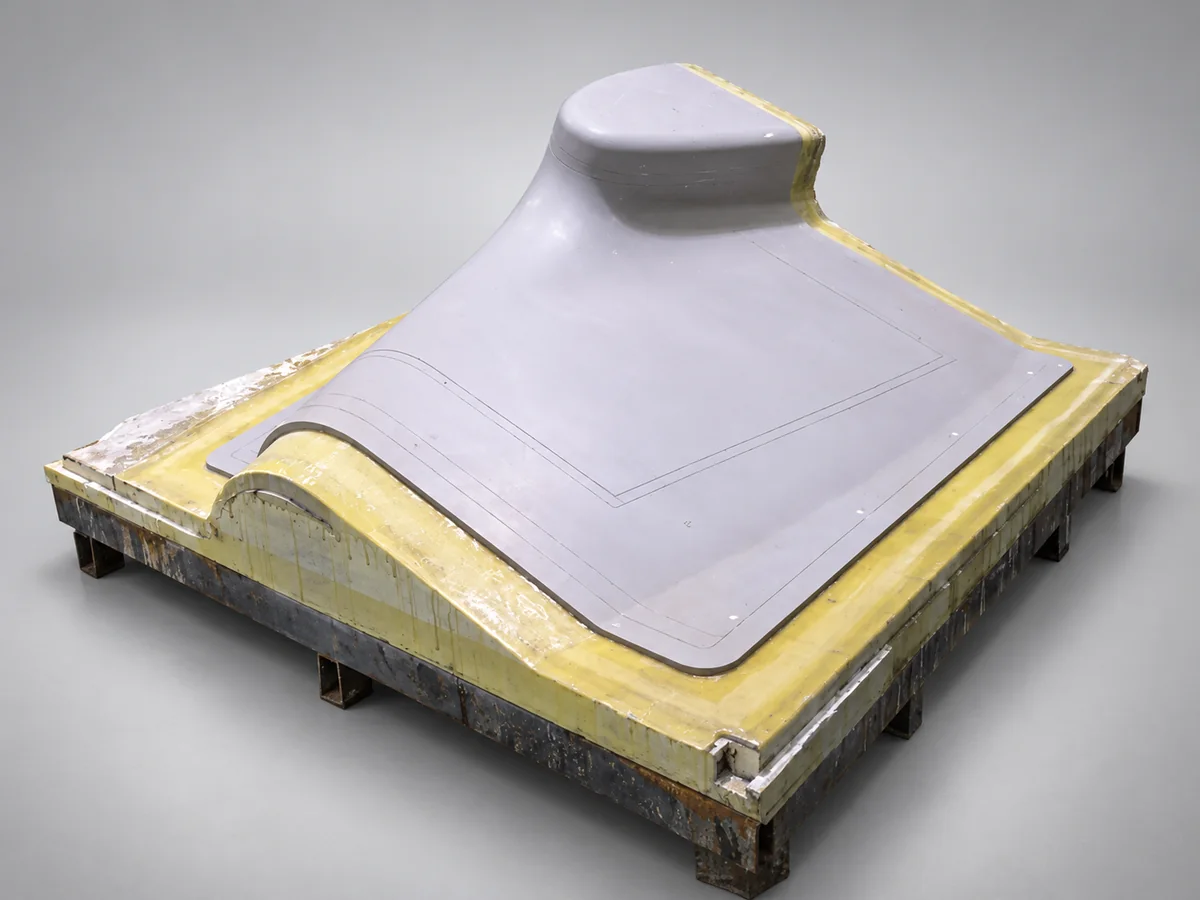
Model wzorcowy to powierzchnia odniesienia, z której wykonuje się formę produkcyjną. Jego geometria i wykończenie powierzchni są przenoszone na formę, a stabilność wymiarowa decyduje o wierności odwzorowania. Model często ma postać pozytywu, lecz termin opisuje jego funkcję, a nie konkretny kształt.
Przy doborze materiałów ważne jest rozróżnienie modelu wzorcowego i formy produkcyjnej. Forma musi wytrzymać warunki wytwarzania części, a model warunki wykonywania tej formy. Cykle termiczne mogą znacznie się różnić, szczególnie gdy formę zdejmuje się z modelu przed dotwardzaniem.
Cztery praktyczne rozwiązania konstrukcyjne
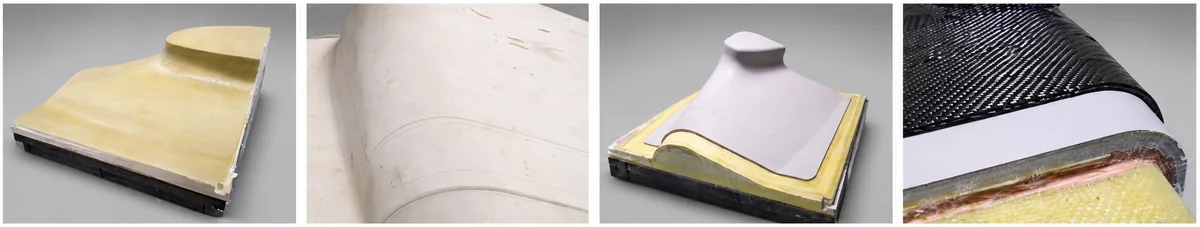
1. Pianka poliuretanowa, włókno szklane, pasta modelarska i żelkot
Ta technologia oddziela tworzenie objętości od zapewnienia dokładności. Lekki rdzeń z pianki poliuretanowej nadaje ogólną objętość, poszycie szklano-epoksydowe zapewnia podparcie, a obrabialna warstwa pasty modelarskiej wyznacza końcową powierzchnię.
Piankę obrabia się z naddatkiem na kolejne warstwy. Nanosi się poszycie szklane i, jeśli pozwala na to proces, zagęszcza je próżniowo w celu ograniczenia pustych przestrzeni. Następnie nakłada się zgodny podkład i pastę modelarską do wymaganej grubości. Po wymaganym utwardzaniu i dotwardzaniu pasta jest obrabiana CNC i wykańczana zgodnym żelkotem do form. Utwardzenie, szlifowanie i polerowanie kończą przygotowanie powierzchni.
Ta konstrukcja sprawdza się przy złożonych kształtach wymagających usunięcia dużej ilości materiału z pełnego półfabrykatu. Powodzenie zależy od zgodności pianki, laminatu, pasty, podkładu i powłoki powierzchniowej. Okna aplikacji, grubości warstw i harmonogramy utwardzania muszą wynikać z wybranego systemu materiałowego; nie są zamienne między odmianami. Lekki rdzeń ułatwia przenoszenie, lecz sam nie określa odporności cieplnej ani stabilności wymiarowej całego modelu.
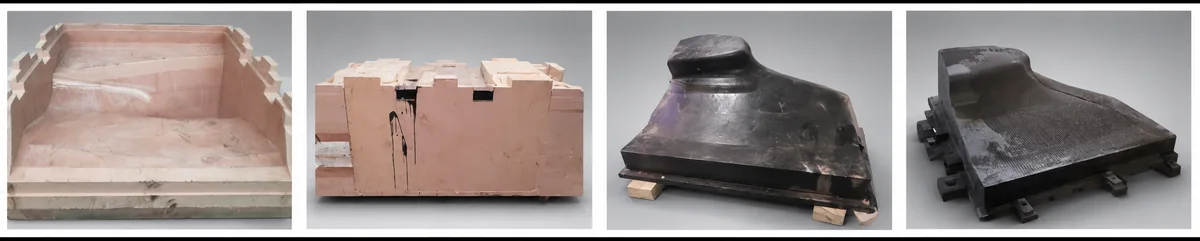
2. Jednolity odlewany półfabrykat żywiczny
W tej metodzie półfabrykat do obróbki jest odlewany zamiast składany z płyt. Przygotowuje się jednorazową lub rozbieralną skrzynkę formierską, nakłada środek rozdzielający i wypełnia odpowiednim poliuretanowym lub epoksydowym systemem odlewniczym. Półfabrykat utwardza się i dotwardza zgodnie z wymaganiami, a następnie obrabia zgrubnie i wykańczająco, tworząc powierzchnię, bazy i elementy mocujące.
Główną zaletą jest ciągła powierzchnia obróbki bez połączeń płyt. Główne wyzwanie stanowi kontrola odlewania. Grubość przekroju, objętość żywicy, wydzielanie ciepła i skurcz należy oceniać wspólnie. Głębokość odlewania i ewentualne procedury etapowego zalewania muszą spełniać wymagania wybranego systemu. Napełniacze, wkładki lub zbrojone poszycia mogą być przydatne w zweryfikowanym projekcie, ale nie są uniwersalnym zamiennikiem kontroli ciepła i utwardzania.
Kontrola powinna obejmować puste przestrzenie, naprężenia resztkowe i odkształcenia, a także wymiary po obróbce. W modelu, w którym ciągłość powierzchni ma szczególną wartość, dodatkowa praca związana z wykonaniem skrzynki i kontrolą odlewania może być uzasadniona.
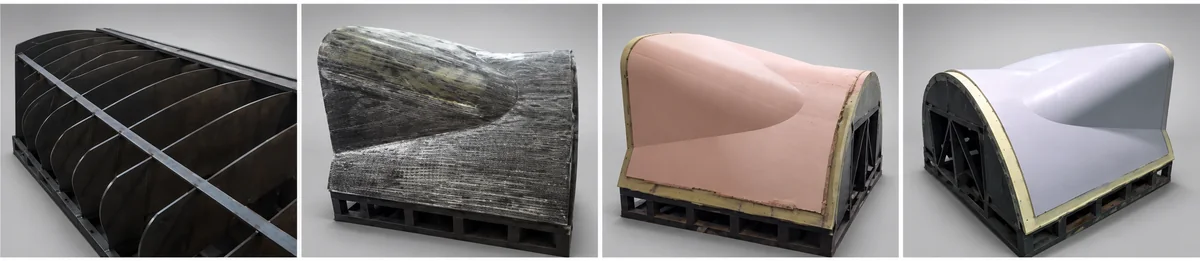
3. Profilowana rama stalowa z poszyciem szklanym i pastą modelarską
Duże lub smukłe modele wzorcowe często korzystają z ramy przenoszącej obciążenia konstrukcyjne, podczas gdy warstwy zewnętrzne tworzą powierzchnię roboczą. Stalowa rama odtwarza przybliżony kontur. Poszycie szklano-epoksydowe pokrywa konstrukcję, po czym nakłada się obrabialną warstwę pasty modelarskiej i wykańcza zgodnym żelkotem.
Kluczowe są wykonanie ramy, kontrola naprężeń i bazowania. Powierzchnie ustalające należy wykonać i sprawdzić przed budową powierzchni roboczej. Poszycie oraz jego połączenia wymagają kontroli, a przy użyciu próżni podczas wykonywania formy także prób szczelności.
Należy również uwzględnić rozszerzalność cieplną: stal, laminat, pasta i powłoka różnie reagują na temperaturę. Każdy cykl stabilizacji przed końcową obróbką musi mieścić się w granicach wszystkich składników i przebiegać zgodnie ze zweryfikowanymi harmonogramami materiałowymi. Konstrukcja eliminuje niepotrzebnie masywny pełny półfabrykat, lecz wprowadza połączenia, które muszą zachować stabilność i szczelność przez cały proces wykonywania formy.
4. Obróbka modelu wzorcowego z klejonego półfabrykatu płyt modelarskich
Fabrycznie utwardzone poliuretanowe lub epoksydowe płyty modelarskie pozwalają bezpośrednio uzyskać stabilny, obrabialny półfabrykat. Płyty tnie się na warstwy lub bloki, przygotowuje powierzchnie styku i łączy zgodnym klejem konstrukcyjnym. Przyrząd lub kołki ustalające utrzymują wyrównanie podczas utwardzania. Po pełnym utwardzeniu zespół obrabia się na CNC ze wspólnych baz.
Dobierz płytę do cyklu termicznego, któremu rzeczywiście będzie poddany model wzorcowy. Docelowa temperatura pracy formy produkcyjnej jest ważną daną projektową, lecz nie musi być temperaturą osiąganą przez model. Jeśli system dopuszcza wstępne utwardzanie na modelu i dotwardzanie po zdjęciu, oceń te etapy oddzielnie oraz sprawdź prawidłowe podparcie formy podczas dotwardzania. Sama gęstość nie jest kryterium doboru: temperatura ugięcia pod obciążeniem (HDT), temperatura zeszklenia (Tg), współczynnik rozszerzalności cieplnej (CTE) i dopuszczalna temperatura pracy opisują różne właściwości i wymagają uwzględnienia warunków badań.
Dokładność dotyczy całego klejonego zespołu, a nie tylko płyty. Dobierz klej, przygotowanie powierzchni i podparcie do cyklu termicznego; zapewnij pełne utwardzenie, potem sprawdź i uszczelnij połączenia. Różnice temperatur między obróbką, kontrolą i odwzorowaniem formy mogą wpływać na wymiary. Pozwól półfabrykatowi osiągnąć równowagę w określonej temperaturze referencyjnej i sprawdź geometrię, rozformowanie oraz szczelność próżniową, jeśli są wymagane.
Ta metoda jest atrakcyjna, gdy prawdopodobne są kontrole, naprawy lub zmiany projektu. Kompromisy dotyczą kontroli połączeń, wykorzystania materiału i czasu obróbki. Porównuj z innymi technologiami pełny koszt płyt, kleju, obróbki, uszczelniania i późniejszych modyfikacji, zamiast zestawiać tylko ceny płyt.
Porównaj całą konstrukcję
Cztery technologie odpowiadają na różne kombinacje wymagań dotyczących geometrii, sztywności, jakości powierzchni i nakładu wykonania. Żadnej nie można wiarygodnie wybrać wyłącznie na podstawie nazwy materiału lub gęstości.
| Sposób wykonania | Sposób wykonania powierzchni | Powody do rozważenia | Kluczowe parametry kontroli |
|---|---|---|---|
| Pianka, włókno szklane i pasta modelarska | Obrobiona pasta na zbrojonym lekkim rdzeniu | Złożone kształty; mniejsza ilość materiału usuwanego z pełnego półfabrykatu | Zgodność warstw, puste przestrzenie, grubość pasty i ograniczenia cieplne |
| Jednolity odlewany półfabrykat żywiczny | Obróbka utwardzonego jednolitego odlewu | Powierzchnia bez połączeń płyt | Wydzielanie ciepła, skurcz, utwardzanie, puste przestrzenie i projekt skrzynki formierskiej |
| Stalowa rama, poszycie szklane i pasta | Obrobiona warstwa zewnętrzna na ramie nośnej | Duże lub smukłe geometrie | Stabilność ramy, bazy, różnice rozszerzalności i szczelne połączenia |
| Klejone płyty modelarskie | Obróbka klejonego półfabrykatu z fabrycznie utwardzonych płyt | Łatwo dostępna obróbka CNC; kontrola, naprawy i zmiany projektu | Zgodność kleju, jakość połączeń, temperatura referencyjna i wykorzystanie materiału |
Zacznij od procesu wykonywania formy
Przed wyborem technologii określ rzeczywisty cykl termiczny modelu, liczbę kopiowanych form, wymagane wykończenie powierzchni, wymagania próżniowe, sposób przenoszenia i dostępną przestrzeń roboczą CNC. Ustal, jak model będzie podparty i kontrolowany oraz jak gotowa forma będzie rozformowana i dotwardzona.
Odpowiedni system materiałowy to tylko część rozwiązania. Wiarygodna geometria zależy także od prawidłowych baz, pełnego utwardzenia, stabilnych połączeń i kontrolowanej temperatury referencyjnej. Porównanie tych wymagań dla całej konstrukcji daje lepszą podstawę doboru niż pojedynczy główny parametr materiału.