
Dobór materiału / Płyty modelarskie i narzędziowe
Jak wybrać płyty modelarskie i narzędziowe
Dobierz system żywicy i gatunek do procesu oraz warunków pracy.
Model samochodu, model odlewniczy i ogrzewana forma wymagają różnych właściwości. Najpierw określ temperaturę i kontakt z żywicą formującą, następnie dokładność, zużycie i powierzchnię. Gęstość, twardość i gatunek wybierz po systemie żywicy.
01 Cztery popularne rodzaje płyt
Podstawowe systemy to epoksyd, poliuretan i nienasycony poliester. Płyty lekkie również są PU, lecz spieniona struktura zmienia gęstość, twardość i zastosowania względem zwykłych płyt, dlatego omawiamy je osobno.
| Materiał | Główne zalety | Cechy i zastosowania |
|---|---|---|
| Płyta epoksydowa | Różne gatunki odporne na ciepło; stabilność po obróbce i drobna powierzchnia do prepregów epoksydowych | Wyższa cena; rozszerzalność większa niż aluminium i stali. Ogrzewane modele wzorcowe i odpowiednie małe formy bezpośrednie |
| Płyta poliuretanowa | Gatunki modelarskie do detali i modeli kontrolnych; narzędziowe z różnymi priorytetami zużycia i ściskania | Modele do oceny projektu; narzędzia według obciążeń i ścierania. Prepreg wymaga sprawdzenia zgodności utwardzania |
| Płyta z nienasyconego poliestru | Niski koszt, użyteczna twardość, łatwa obróbka i naprawa | Wzorce form obuwniczych, modele kolorystyczne i ekonomiczne formy kompozytowe w temperaturze pokojowej; wyraźny zapach obróbki |
| Lekka płyta modelarska | Lekka, łatwa do skrawania i ręcznej korekty; modele stylistyczne, kolorystyczne i duże | Niższa twardość i odporność na wgniecenia; chronić cienkie krawędzie i mocowania. Do modeli |
Szczegółowa powierzchnia wymaga drobnych, równych komórek. Grubokomórkowa pianka służy zwykle jako podparcie wewnętrzne. Jednorodna drobna struktura płyty powierzchniowej ogranicza wypełnianie i szlifowanie.
02 Do ogrzewanych narzędzi rozważ najpierw epoksyd
Epoksyd to pierwszy wybór dla wzorców i form odpornych na temperaturę. Modele pokojowe zwykle nie potrzebują tej dopłaty; można wybrać PU, poliester lub lekką płytę. Przy prepregu epoksydowym ważna jest zgodność utwardzania nawet w niskiej temperaturze początkowej.
Dlaczego epoksyd przy prepregu utwardzanym około 60°C?
Typowa metoda: wstępne utwardzanie około 60°C na wzorcu, zdjęcie formy i wygrzewanie w wysokiej temperaturze. Niektóre PU wytrzymują pierwszy etap, lecz żywica na styku nadal musi prawidłowo się utwardzić.
Niektóre PU i systemy utwardzane izocyjanianami mogą hamować utwardzanie warstwy stykowej prepregu epoksydowego. Zależy to od receptury, stanu utwardzenia płyty i żywicy prepregu. Odporność cieplna i zgodność utwardzania to odrębne wymagania.
Zdecydowanie zalecamy wzorzec epoksydowy z odpowiednim uszczelniaczem porów i środkiem rozdzielającym. Przy PU lub innych płytach należy wcześniej przetestować rzeczywiste połączenie płyty, powłoki i prepregu.
Jeżeli wzorzec doświadcza tylko około 60°C, Tg około 110–130°C jest punktem wyjścia równoważącym zapas cieplny i koszt. Jeśli forma pozostaje na wzorcu podczas wygrzewania, dobrać go do maksimum całego cyklu.
03 Obrabialność i stabilność wymiarowa epoksydu
Dokładność zależy od stabilności po obróbce i zmian na gorąco. Dostateczna odporność na pękanie oraz drobna, gładka powierzchnia ograniczają naprawy i wykańczanie.
- Stabilność po obróbce. Zachować kształt i wymiary po obróbce zgrubnej i końcowej. W klejonych blokach kontrolować utwardzenie kleju i podparcie przeciw paczeniu.
- Mniejsza rozszerzalność. Porównywać współczynniki liniowe w rzeczywistym zakresie i szacować ruch w pierwszym utwardzaniu. Waga rośnie z rozmiarem i przyrostem temperatury.
- Odporność na pękanie. Cienkie krawędzie, małe promienie i otwory powinny opierać się wykruszaniu oraz pękaniu podczas grzania, chłodzenia i rozformowania.
- Drobna, gładka powierzchnia. Mała chropowatość i pory ograniczają wypełnianie, szlifowanie i uszczelnianie.
- Dobra obrabialność. Równe skrawanie, mniej pyłu i całe krawędzie dają jednolitą powierzchnię również w naprawach.
Próbka powinna zawierać cienkie krawędzie, głębokie rowki, otwory i krzywizny projektu, aby jednocześnie ocenić skrawanie i powierzchnię.
04 Rozmiar i podparcie bezpośrednich form epoksydowych
Małe części i krótkie serie mogą korzystać z formy frezowanej bezpośrednio, bez kopiowania formy kompozytowej. Istnieją gatunki do rozważenia dla 120°C, 150°C i 180°C. Sprawdzić sztywność na gorąco, wymiary, szczelność i liczbę cykli.
| Gatunek EPTEK | Odniesienie temperaturowe | Co sprawdzić |
|---|---|---|
| EPBOARD 0700 | 130°C HDT | Kandydat do około 120°C; czas utrzymania i obciążenie na gorąco |
| EPBOARD 0700HT | 160°C, odniesienie klasy temperaturowej | Gorętsze wzorce lub małe formy; odpowiednie wygrzewanie płyty i spoiny |
| EPBOARD 1300HT | 185°C, wartość odporności cieplnej | Formy wysokotemperaturowe; sztywność cyklu, zapas cieplny, zmiany wymiarów |
HDT to temperatura ugięcia pod określonym obciążeniem i warunkami badania; Tg to zeszklenie. To różne właściwości. Służą wstępnemu doborowi; cykl wymaga także sztywności na gorąco, czasu i ciśnienia.
Odporność cieplna nie oznacza małej rozszerzalności
Współczynnik liniowy takich płyt często wynosi około 40 × 10⁻⁶ K⁻¹, zależnie od gatunku, zwykle więcej niż aluminium i stali. Ciepło przesuwa powierzchnie i otwory, silniej w dużych formach.
Szacunek dla formy 500 mm
Przy 40 × 10⁻⁶ K⁻¹ forma 500 mm ogrzana z 20°C do 120°C wydłuża się przy równomiernej swobodnej ekspansji o około:
ΔL ≈ 40 × 10⁻⁶ × 500 × 100 = 2 mm
2 mm to swobodne wydłużenie, około 0,4% długości początkowej, nie bezpośredni błąd gotowej części. Wpływają także skurcz utwardzania, chłodzenie i więzy. Forma ograniczona wymaga oceny naprężeń i paczenia.
Formy bezpośrednie stosuje się zwykle do części o głównych wymiarach do 500 mm. To wskazówka praktyczna, nie sztywna granica; temperatura i tolerancje decydują o rozmiarze. Duże lub dokładne części zwykle wymagają wzorca i odtworzonej formy kompozytowej o małej rozszerzalności.
Unikać sztywnego klejenia dużej powierzchni do stali
Stal podpiera formę, ale rozszerza się inaczej. Duża sztywna spoina blokuje ruch przy grzaniu i chłodzeniu, powodując możliwe paczenie, odspojenie lub lokalne pęknięcia.
Odporny na ciepło silikon daje elastyczne połączenie przejmujące ruch. Powierzchnia, grubość i lokalizacja muszą nadal przenosić obciążenia. Płyty między sobą łączy odpowiedni klej konstrukcyjny dla sztywności bloku i dokładności frezowania.
05 W temperaturze pokojowej odróżniać model od narzędzia
Modele oceniają stylistykę, montaż lub kolor; narzędzia utrzymują dokładność w wielu cyklach. Wymagania zużycia, obciążenia i baz są odmienne.
Modelarskie płyty PU
Do grawerowanych prototypów, modeli weryfikacyjnych samochodów i kolorystycznych. Grawer wymaga całych wzorów i promieni; weryfikacja sprawdza montaż, szczeliny i zlicowanie; lakierowany model ocenia formę i kolor.
PUBOARD 72 do grawerowanych prototypów form opon. Drobna struktura ułatwia wzory, krzywizny, promienie, naprawy i zmiany. Prototyp odtwarza później formę produkcyjną; płyta nie doświadcza bezpośrednio gorącej wulkanizacji.
PUBOARD 65 do weryfikacji i koloru samochodów. Gęstość 0.65 g/cm³, twardość około Shore D 63, odporność cieplna 75°C; kształt ogólny, próbny montaż, ocena po lakierowaniu.
PUBOARD 0780 do wysokiej jakości modeli kontrolnych. Gęstość 0.75±0.02 g/cm³ większa niż65; dokładne powierzchnie, krawędzie, otwory oraz powtarzany montaż, pomiar i transport.
| Gatunek | Gęstość, g/cm³ | Twardość, Shore D | Wskaźnik cieplny, °C | Typowe zastosowania |
|---|---|---|---|---|
| PUBOARD 65 | 0.65 | Około 63 | 75 odporność cieplna | Modele weryfikacyjne i kolorystyczne samochodów |
| PUBOARD 72 | 0.72 | 65 | 75 odporność cieplna | Grawerowane prototypy form opon, wzorce, modele szczegółowe |
| PUBOARD 0780 | 0.75±0.02 | 70 | 72 HDT | Wysokiej jakości modele kontrolne i wzorce |
Typowe dane do doboru. Temperatura pracy zależy również od obciążenia i czasu.
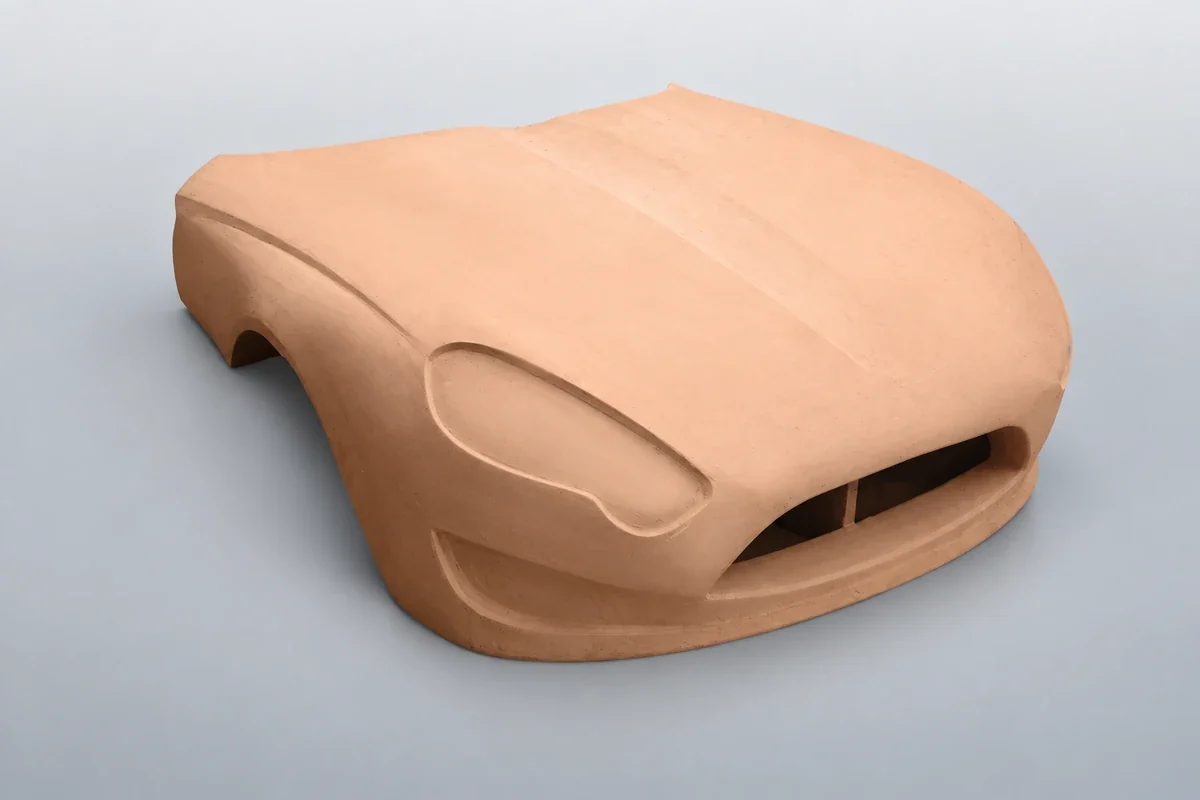
Weryfikacja obejmuje montaż, pomiary i przemieszczanie. Wkładki metalowe chronią powtarzane gwinty i ustalanie; wzmacniać cienkie krawędzie i mocowanie. Dla modeli koloru doliczyć uszczelnienie, podkład i szlifowanie.
Trzy główne użycia płyt narzędziowych PU
Tworzą powierzchnie robocze lub bazy. Przyrządy kontrolne wymagają stabilnych odniesień, odlewnictwo odporności na ścieranie, a wzorce niklowe kontroli cieplnych zmian wymiarów.
| Główne użycie | Odpowiednie gatunki | Priorytety doboru |
|---|---|---|
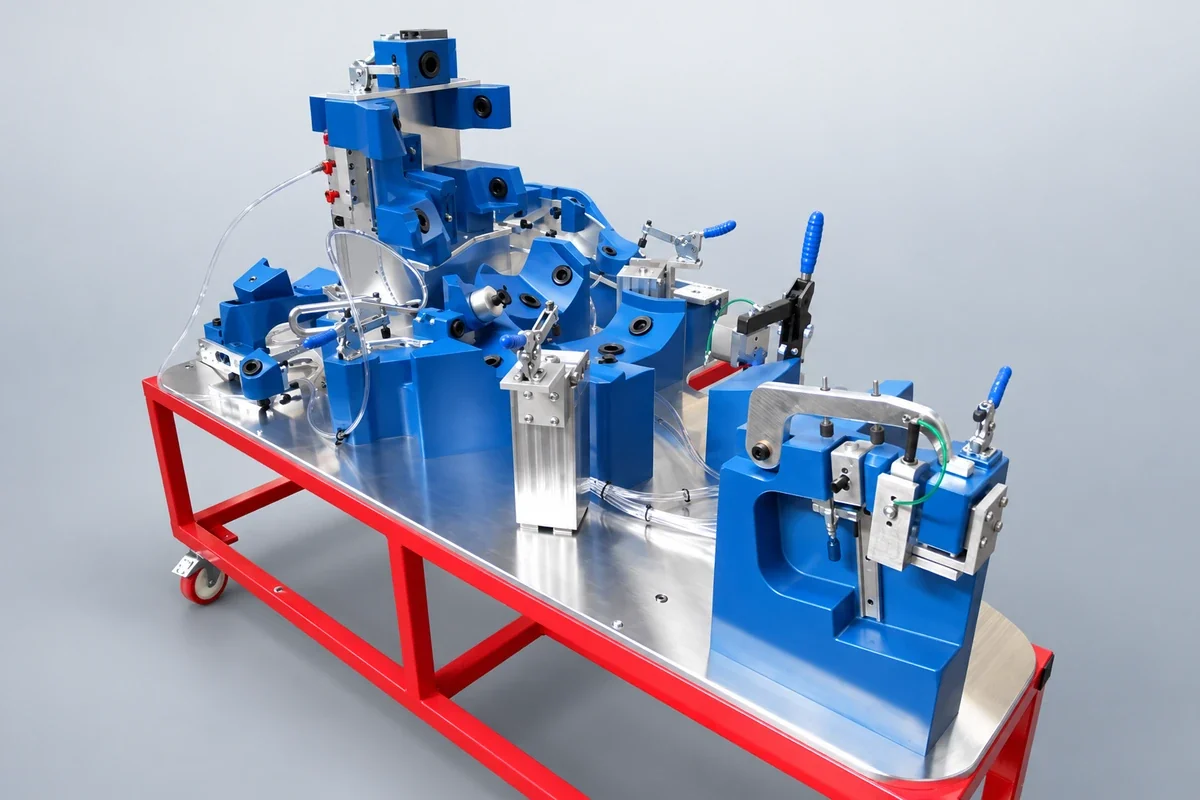
| Przyrządy kontrolne i mocujące | PUBOARD 1650 | Stabilne powierzchnie i bazy, lokalne obciążenie, powtarzane mocowanie i otwory |
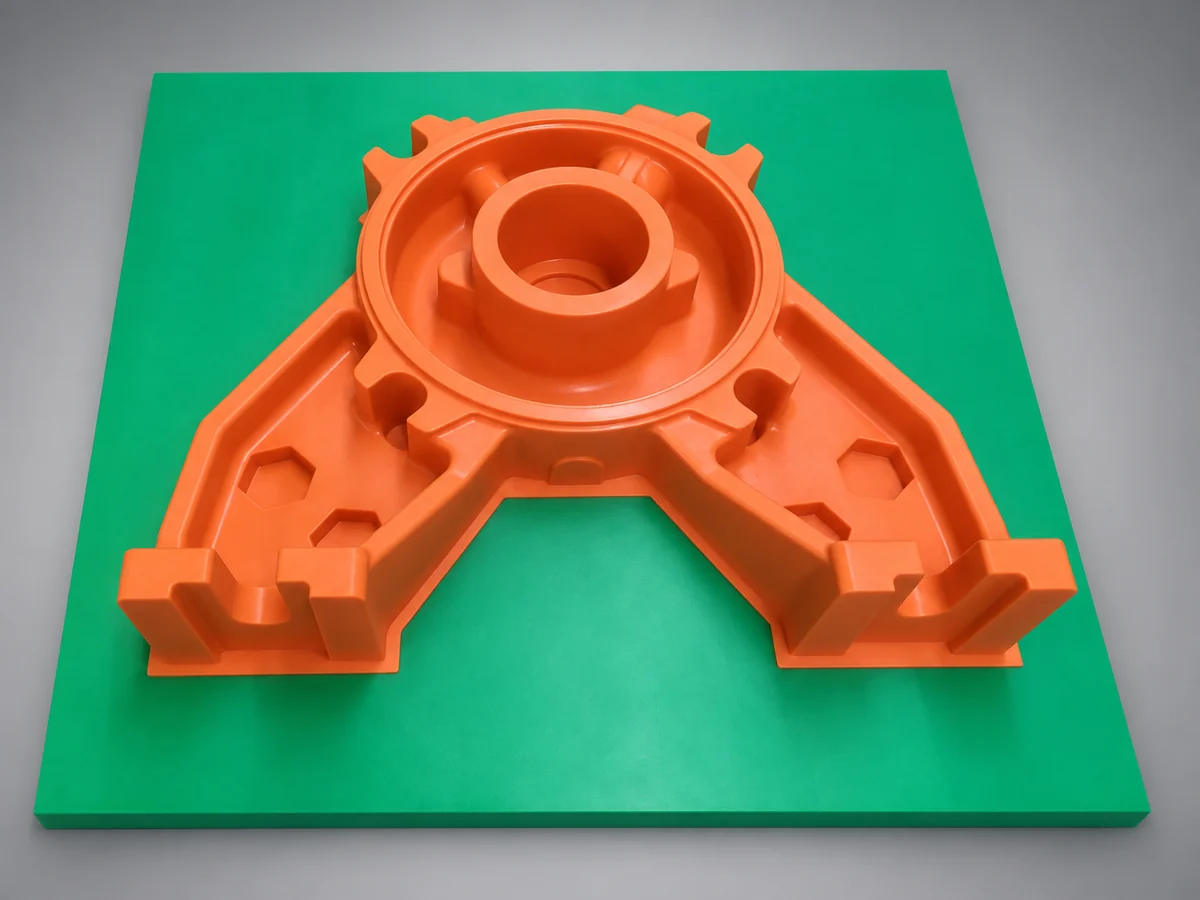
| Modele odlewnicze, płyty modelowe i rdzennice | PUBOARD 1350 / 1250 | Ścieranie piaskiem, całe krawędzie, wielokrotne rozformowanie, zgodność z rdzeniowaniem |
| Wzorce do elektroformowania powłok niklowych | PUBOARD 1850 | Wymiary przy zmianach temperatury, zwarta powierzchnia, przewodząca warstwa, oddzielenie |
PUBOARD 1650 jest opcją dla kontroli i mocowania. Duża gęstość umożliwia profilowane podpory i bazy. Kontrola potrzebuje stabilności; mocowanie również sił zacisku i powtarzalności. Wkładki, kołki i podstawa współdziałają z płytą.
Odporne na zużycie 1350 lub 1250 służą modelom, płytom i rdzennicom. Piasek ściera krawędzie i powierzchnie, pogarszając dokładność formy. Uwzględnić piasek, formowanie/rdzeniowanie, czyszczenie i cykle; przy gorących rdzeniach osobno temperaturę.
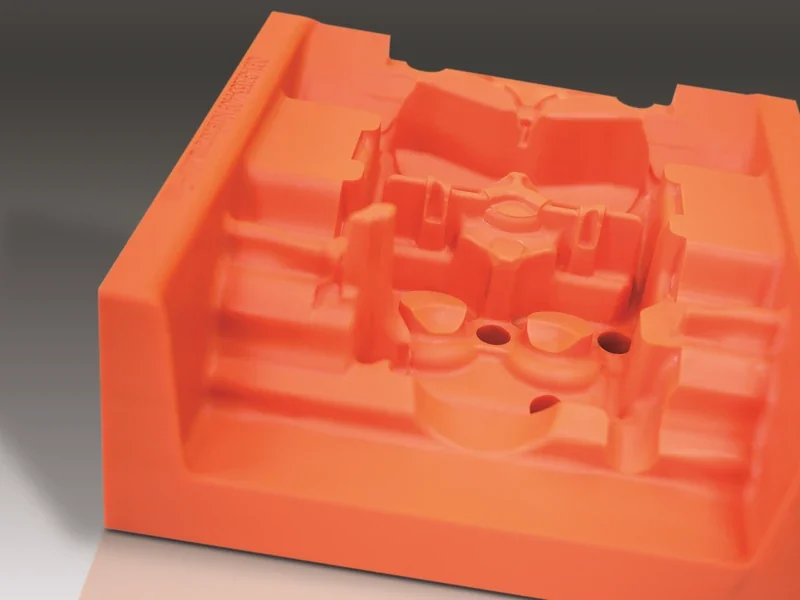
1850 do niklowych wzorców. Duża gęstość, zwarta powierzchnia i dużo wypełniacza ograniczającego rozszerzalność pomagają kontrolować wymiary. Po frezowaniu przygotować przewodność i sprawdzić kąpiel oraz oddzielenie.
1850: HDT 95±5°C; współczynnik około 41×10⁻⁶ K⁻¹ przy 20–50°C. To zakres badania; wyższe temperatury elektroformowania oceniać w rzeczywistym zakresie.
| Gatunek | Gęstość, g/cm³ | Twardość, Shore D | Wskaźnik cieplny, °C | Typowe zastosowania |
|---|---|---|---|---|
| PUBOARD 1650 | 1.67 | 86 | 80 odporność cieplna | Kontrola, ustalanie i narzędzia wielokrotnego użytku |
| PUBOARD 1350 | 1.37 | 85 | 90 odporność cieplna | Modele, płyty i rdzennice odporne na ścieranie |
| PUBOARD 1250 | 1.25±0.05 | 80±3 | 80±3 HDT | Modele, płyty i rdzennice odporne na ścieranie |
| PUBOARD 1850 | 1.85±0.03 | 89±3 | 95±5 HDT | Wzorce niklowe i narzędzia stabilne wymiarowo |
HDT oznacza ugięcie cieplne pod obciążeniem. Wartości odporności i HDT mają różne metody; nie są bezpośrednio temperaturą ciągłej pracy.
Zalety PU w narzędziach odlewniczych
Modele i rdzennice potrzebują dokładności początkowej i zachowania powierzchni po formowaniu, czyszczeniu i oddzielaniu. PU łączy detale, stabilność i ścieranie; porównać następujące kwestie.
Jednorodność ułatwia detale. Bez słojów i sęków skrawanie krzywizn, promieni i wzorów jest równomierne. Chropowatość, krawędzie i obróbka napraw wpływają na reprodukcję.
Dokładność przez cały proces. Paczenie przechodzi na model i piasek; różnice temperatur, siły i podpory też zmieniają powierzchnię. Obrabiać i mierzyć w określonej temperaturze, szczególnie duże narzędzia.
Zużycie wpływa na wielokrotną dokładność. Twardość mierzy odporność na wciskanie; ścieranie to ubytek przez tarcie. Piasek zużywa powierzchnie i krawędzie. Porównywać jednakowe testy i określać życie według piasku, powłoki i czyszczenia.
Oddzielić deformację i pękanie. Moduł wpływa na ugięcie, wytrzymałość ściskania/zginania na obciążalność, odporność na pękanie na krawędzie i rozformowanie. Przy powtarzanym docisku sprawdzić trwałe ślady po odciążeniu.
Oddzielanie i obróbka powierzchni wpływają długofalowo. Rozdzielacze, spoiwa rdzeni i czyszczenie mogą zmieniać płytę lub klej. Sprawdzić powierzchnie po cyklach i przyspieszanie zużycia przez czyszczenie.
Dokładność odlewu ma wiele etapów. Wymiary modelu, skurcz, deformacja oddzielania i naddatek dzielą tolerancję. Kompensować skurcz i kontrolować ruch płyty.
Płyta służy wzorcom i narzędziom, nie dotyka ciekłego metalu. Odlewanie precyzyjne obejmuje formy woskowe i skorupy ceramiczne; wybierać według konkretnego etapu.
Płyta z nienasyconego poliestru
Poliester do wzorców obuwniczych, kopyt i modeli. Twardość, łatwe cięcie, naprawa i szlifowanie pozwalają uzyskać kontury, krawędzie i wzory tanio.
Wzorzec reprodukuje produkcyjne formy metalowe lub inne. Bezpośrednie formowanie obuwia wymaga osobnej oceny ciepła, ciśnienia i trwałości.
Małe serie kompozytów pokojowych mogą korzystać z taniego wzorca lub odpowiedniej formy bezpośredniej. Sprawdzić żywicę, egzotermię, próżnię, powtarzane rozformowanie i uszczelnić pory. Gorące formy wymagają właściwego epoksydu.
Także modele koloru i wyglądu. Zapach obróbki jest główną wadą. Przy odpowiedniej wentylacji i akceptacji zapachu to zwykle rozwiązanie tanie materiałowo.
Lekka płyta modelarska
Lekkie płyty to drobna jednorodna pianka PU, łatwa w CNC i ręcznych korektach. Do stylu, koloru, AGD oraz foteli i podłóg samochodu. Mała masa ułatwia przemieszczanie i zmiany dużych bloków.
0.15 g/cm³ dla wczesnych projektów. Szybkie frezowanie danych umożliwia ocenę objętości, proporcji i przebiegu powierzchni, potem cięcie, szlifowanie i naprawy. Może zastąpić glinę modelarską w części wstępnych prób, ale głównie przez odejmowanie, bez powtarzanego ogrzewania i dodawania jak glina.
0.20–0.35 g/cm³ dla AGD i wnętrz. AGD ocenia wygląd/lakier; fotele/podłogi także przestrzeń i montaż. Dobrać według krawędzi, detalu, transportu. Osoby i duże obciążenia połączeń muszą mieć osobne podparcie.
0.45 g/cm³ dla wymagających modeli zewnętrznych. Gęstość chroni detale i krawędzie przy precyzyjnym frezowaniu i lakierowaniu. Przy długotrwałym montażu lub dokładnych bazach porównać też PUBOARD.
| Gatunek | Gęstość, g/cm³ | Typowe zastosowania modeli | Priorytety doboru |
|---|---|---|---|
| L-Board 150 | 0.15 | Wczesna stylistyka, objętość i proporcje | Łatwe cięcie i korekty dla szybkiego porównania koncepcji |
| L-Board 200 | 0.20 | Wygląd AGD i wstępne wnętrza samochodowe | Równowaga masy, obróbki i wstępnej powierzchni |
| L-Board 250 | 0.25 | AGD, fotele i podłogi | Porównać łatwość skrawania i zachowanie detalu |
| L-Board 300 | 0.30 | Szczegółowe AGD/wnętrza; kolor | Cienkie krawędzie, połączenia i lakierowana powierzchnia |
| L-Board 350 | 0.35 | Modele wymagające lepszego zachowania krawędzi i powierzchni | Dobrać według transportu, zmian i wykańczania |
| L-Board 450 | 0.45 | Wymagające modele zewnętrzne i ocena wyglądu | Dokładne powierzchnie i wykańczanie; chronić zaciski i mocowania |
Drobne komórki zmniejszają uszczelnianie i podkład w modelach kolorystycznych. Twardość i odporność na wgniecenia są zwykle mniejsze niż poliestru. Chronić krawędzie, kontakt transportowy i mocowania; miejscowo wzmacniać gęstym materiałem lub metalem.
06 Klej dobierać razem z płytą
Duże modele wymagają bloków klejonych. Spoina staje się powierzchnią frezowaną; kolor, twardość, skurcz i skrawanie kleju powinny przypominać płytę.
- Epoksyd: EPTEK oferuje zgodne wysokotemperaturowe kleje epoksydowe. Odporność i wygrzewanie spoiny muszą odpowiadać płycie i cyklowi.
- PU: według gęstości wybrać podobny kolor, twardość i obróbkę, ograniczając ślady freza i różnice szlifowania.
- Lekka płyta/pianka: kleje jedno- lub dwuskładnikowe. Wilgocioutwardzalne jednoskładnikowe potrzebują warunków także w grubych/zamkniętych spoinach; dwuskładnikowe właściwych proporcji i mieszania. Mocować blok przy kleju pieniącym, aby nie otwierał spoin.
Frezować po pełnym utwardzeniu; sprawdzić pory i szczelność spoin. Prepreg dotyka także kleju, uszczelniacza i rozdzielacza; zbadać zgodność całego zestawu.
Da ne potrzebne do wyboru
Podaj EPTEK zastosowanie, wymiary, cykl cieplny, obciążenia, powtórzenia i powierzchnię. Dla prepregu także żywicę i sposób utwardzania, aby dopasować płytę i klej.