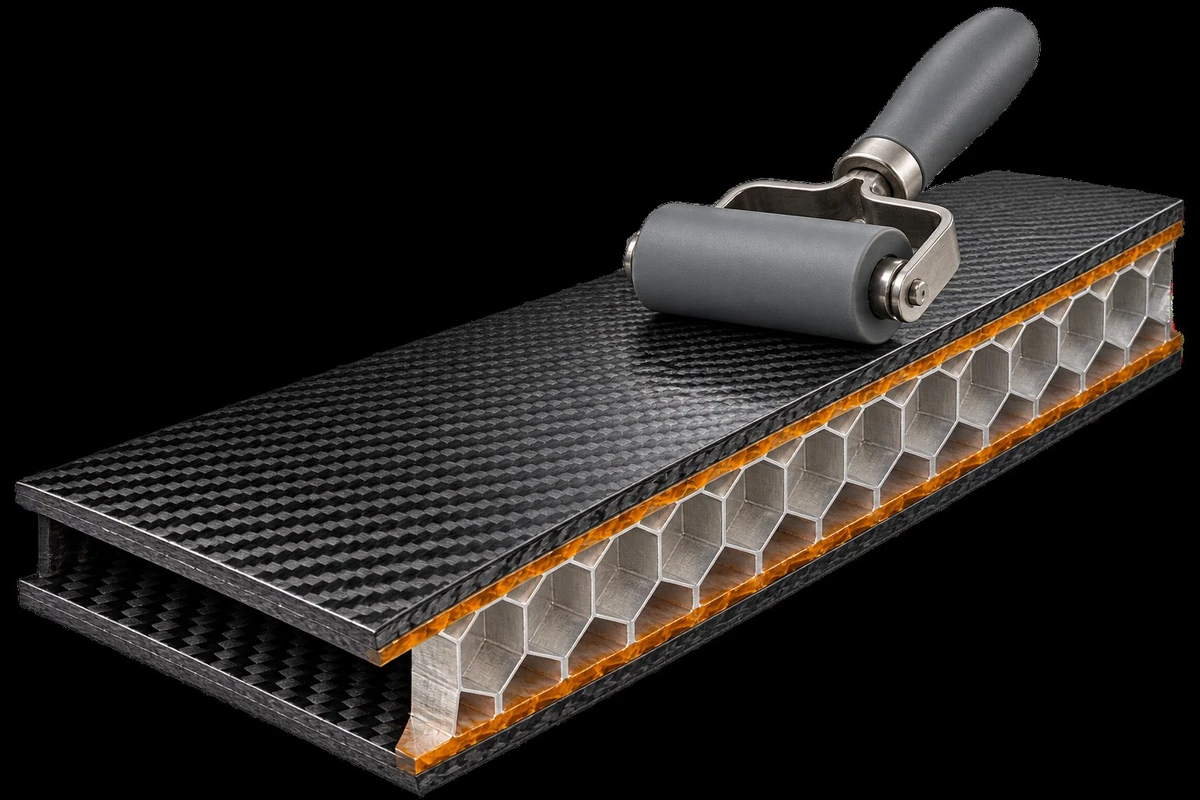
Połączenia klejone w oprzyrządowaniu lotniczym muszą wytrzymywać przenoszenie, obciążenia próżnią, cykle termiczne i wielokrotne naprawy. Rozróżnij klejenie konstrukcyjne, ustalanie klejem natryskowym lub tymczasowym, zamykanie krawędzi rdzenia i naprawy niskotemperaturowe, a następnie dopasuj klej do podłoża i procesu na miejscu.
01 / PROBLEM KLIENTA
Zachowaj dokładność zespołu
Klej jest częścią geometrii oprzyrządowania. Stabilna spoina i kontrolowana szczelina mogą zapobiegać odznaczaniu się połączeń, przesuwaniu rdzenia, odrywaniu krawędzi i poprawkom podczas przycinania, wiercenia lub laminowania.
02 / ZASADY DOBORU
Dopasuj obciążenie i okno robocze
Potwierdź przygotowanie podłoża, wypełnienie szczeliny, czas otwarty, temperaturę utwardzania, odporność na pękanie, wymagania ścinania lub odrywania oraz potrzebę obróbki bądź malowania połączenia. Katalog AviBond jest punktem wyjścia; o końcowej technologii decyduje opis projektu.
03 / PUNKTY KONTROLI PROCESU
Przygotuj, wymieszaj, połącz i sprawdź
Kontroluj czyszczenie, szlifowanie lub podkład, proporcję mieszania, nakładanie, nacisk zacisków, wypływ nadmiaru i utwardzanie. Przy połączeniach plastra miodu lub rdzeni sprawdź zwilżenie, zamknięcie krawędzi i miejscowe podparcie przed zamknięciem poszycia.
04 / KONTROLA ROZFORMOWANIA
Zaplanuj naprawy od początku
Przy naprawach łopat, paneli lub oprzyrządowania warto zawczasu określić dostęp do uszkodzenia, utwardzanie w niskiej temperaturze, szlifowanie, ponowne powlekanie i kontrolę. System dopasowany do warunków na miejscu może być cenniejszy niż sama wysoka wartość wytrzymałości.