
Ferramentas aeroespaciais
Seleção de resinas de vazamento para moldes de conformação por estiramento aeroespacial
A resina de fundição correta depende primeiro de como a face de trabalho será criada. Uma peça bruta que será usinada em CNC tem um perfil de risco diferente de uma ferramenta superior copiada diretamente contra uma ferramenta inferior acabada.
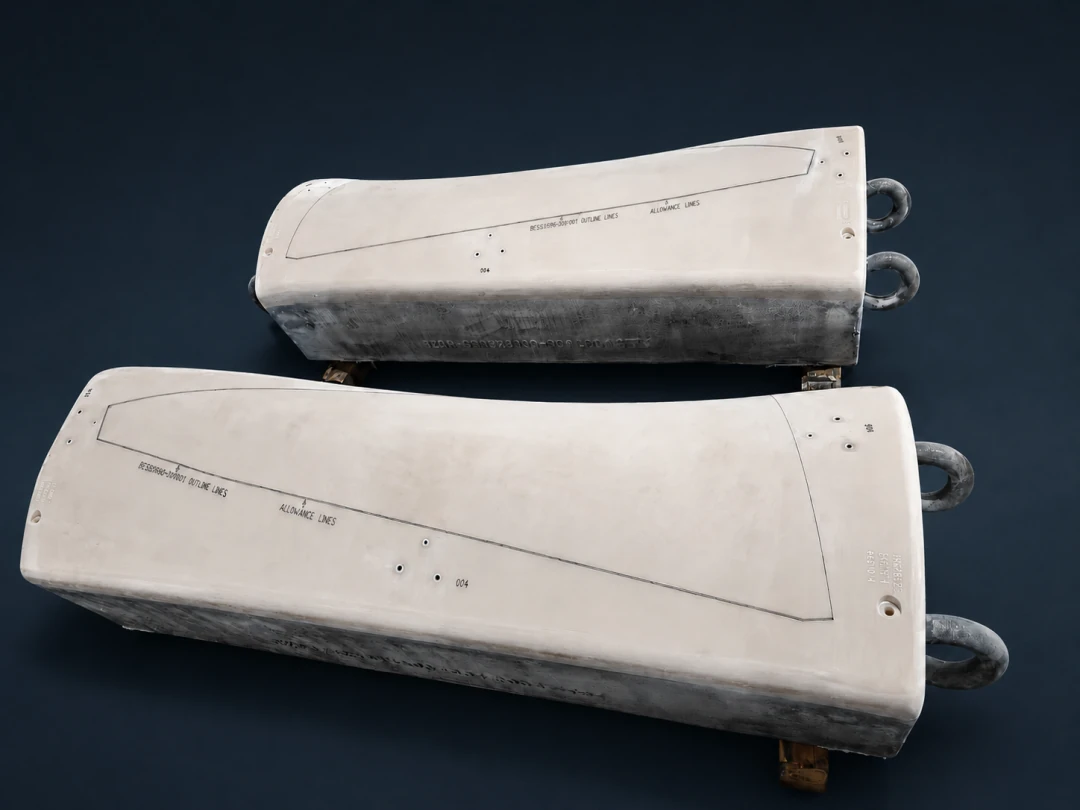
Os moldes aeroespaciais para conformação por estiramento, endireitamento e calibragem combinam grandes dimensões, curvaturas complexas e cargas repetidas. O corpo do molde deve resistir à pressão e aos impactos locais, além de permanecer usinável e dimensionalmente estável durante a cura, a usinagem e o uso. A decisão prática vai além de comparar propriedades destacadas: é preciso definir se a superfície obtida por vazamento será removida por CNC ou mantida como superfície de trabalho final.
Dois processos impõem exigências distintas ao material
Na maioria dos projetos, obtém-se por vazamento um bloco próximo à forma final, deixa-se curar e estabilizar e depois são usinados a superfície de trabalho, o perímetro, as referências geométricas e os furos. A superfície inicial do vazamento é removida na usinagem. Por isso, esse processo prioriza a integridade das seções espessas, o controle da reação exotérmica, a tenacidade, a usinabilidade e uma alteração dimensional previsível.
Um conjunto de moldes emparelhados pode ser fabricado por outro método. O molde inferior é usinado até a geometria final e recebe uma camada separadora de espessura controlada, como cera de precisão ou uma lâmina metálica adequada, que representa a espessura da chapa e a folga do processo. O molde superior é obtido por vazamento sobre essa interface. Após a desmoldagem, sua face posterior e seus elementos de fixação podem ser usinados, mas a superfície de trabalho é mantida como saiu do vazamento. Por isso, qualquer microporo, bolsa de ar aprisionada, ruga ou falta localizada de preenchimento pode permanecer no molde concluído.
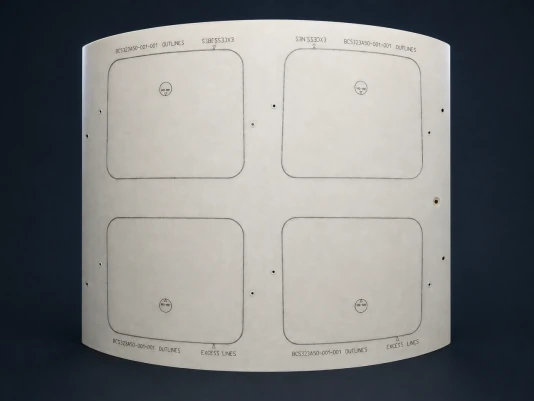
Para que serve o PUCAST 260
PUCAST 260 é uma resina de poliuretano para vazamento de dois componentes que aceita cargas. Os dados de referência indicam viscosidade da mistura sem cargas de cerca de 850 mPa·s a 25°C, favorável ao preenchimento de cavidades e transições complexas; a carga selecionada permite ajustar a densidade e a rigidez. A mesma tabela indica dureza Shore D de 85, módulo de flexão típico de cerca de 4.300 MPa, resistência à compressão de cerca de 85 MPa e contração linear típica de aproximadamente 0,1%.
Para peças grossas, a tabela de referência lista uma espessura máxima de fundição de 400 mm*. Esse número é um limite do processo a ser validado, não uma permissão para vazar qualquer geometria nessa espessura. A massa total, o formato da cavidade, a temperatura da resina e do enchimento, a temperatura ambiente e a liberação de calor devem ser verificados para cada vazamento. Onde a peça bruta será usinada, o PUCAST 260 é o candidato natural quando uma seção grande, a eficiência de fundição e o subsequente desempenho de corte têm maior peso.
O controle de umidade é central. A química do isocianato pode reagir com a água e gerar microbolhas de dióxido de carbono. Matérias-primas e enchimentos secos, uma sala controlada, ferramentas e moldes secos, tempo curto de abertura do recipiente, alimentação e mistura em posição baixa que limitam o ar incorporado fazem parte da janela do processo. Eles não podem ser substituídos por uma correção cosmética de estágio final se as bolhas forem expostas pela usinagem.
Para que serve o EPCAST 75
EPCAST 75 é um sistema epóxi de dois componentes com cargas incorporadas, misturado na proporção 100:15 em peso. Os dados de referência indicam viscosidade da mistura de 3.000–5.000 mPa·s a 25°C e tempo de trabalho típico de 100–120 minutos para uma mistura de 500 g a 25°C. Esse intervalo mais longo, ensaiado em condições definidas, facilita o trabalho quando uma interface grande tem percursos de alimentação longos, várias saídas de ar em pontos altos ou uma sequência de impregnação contínua.
Esse grau também é apropriado para reproduzir diretamente o molde superior, pois o epóxi não apresenta a mesma geração de gás pela reação entre isocianato e água. Os valores de referência indicam dureza Shore D de 85, resistência à tração de 40–60 MPa, resistência à flexão de 60–75 MPa, resistência à compressão acima de 80 MPa e coeficiente de dilatação térmica linear (CTE) típico de cerca de 50 × 10 −6 K −1. Recomenda-se espessura de até 80 mm* por aplicação. Espessuras maiores exigem uma estrutura em camadas ou zonas, projetada e validada, com controle dos intervalos entre camadas, do calor gerado e do resfriamento.
O controle do processo determina se as propriedades declaradas são alcançadas
Para a reprodução direta, confirme primeiro a geometria do molde inferior, a espessura da separação e a vedação das bordas. A resina deve impregnar continuamente toda a superfície de trabalho antes de preencher o volume posterior. Posicione as entradas nas regiões baixas e as saídas de ar nos pontos geométricos altos: uma bolsa de ar fechada se tornará um defeito superficial. Escolha uma camada separadora de cera ou metal que atenda aos requisitos de espessura, adaptação à forma e desmoldagem.
A pós-cura e o resfriamento devem fazer parte do plano de usinagem e aceitação. Uma sequência útil inclui desbaste, estabilização e nova inspeção, seguidos de semiacabamento e acabamento. No EPCAST 75, a resistência e o CTE publicados são resultados típicos da ficha técnica, e não valores admissíveis de projeto. O mesmo vale para a viscosidade, o módulo, a resistência à compressão e a espessura do PUCAST 260. Verifique o lote, a mistura, a temperatura, a geometria e o equipamento reais antes de estabelecer um valor admissível.
Os critérios essenciais para escolher
| Ponto de decisão | PUCAST 260 | EPCAST 75 |
|---|---|---|
| Rota primária | Bloco grande e espesso próximo da forma final: moldagem e estabilização, depois usinagem CNC | Reprodução direta da superfície de trabalho do molde superior; também blocos de precisão |
| Viscosidade mista de referência | Cerca de 850 mPa·s a 25°C, sem enchimento | 3.000–5.000 mPa·s a 25°C |
| Tempo de trabalho de referência | Cerca de 50 min, 500 g a 20°C | 100–120 min, 500 g a 25°C |
| Referência de espessura | Espessura máxima de fundição 400 mm* | Acúmulo único recomendado 80 mm* |
| Controles principais | Secagem, ar incorporado, escolha de cargas e exotermia em seções espessas | Umedecimento da interface, ventilação de ponto alto, tempo de camada e pós-cura |
*Os valores acima são dados típicos de referência, e não valores admissíveis de projeto ou garantias universais. Valide a mistura, a seção e o ciclo de cura propostos com uma amostra ou uma primeira peça. Se a superfície final será usinada, comece dimensionando o bloco e controlando o calor. Se ela será mantida como sai do vazamento, priorize a proteção da interface e a saída do ar; por isso, EPCAST 75 costuma ser o ponto de partida mais adequado para a reprodução direta.
Transformar a seleção do material em um plano de fabricação
A EPTEK oferece apoio na seleção de materiais e cargas, mistura, alimentação, saída de ar, cura e usinagem. Para avaliar o projeto, forneça dados 3D do molde, dimensões, seção máxima, informação sobre a usinagem da superfície de trabalho, insertos e suportes, equipamentos e condições de temperatura e umidade. Os registros de uma amostra ou do primeiro molde ajudam a investigar poros, cura local insuficiente, deformação ou delaminação antes de repetir o processo.