
Ferramentas compostas
EPMOLD MP50: construção de um modelo mestre com pasta para ferramental aplicada manualmente
EPMOLD MP50 é uma pasta de ferramentas epóxi de dois componentes para construir mestres leves e precisos e modelos de transição sem primeiro usinar um grande bloco sólido. O resultado depende menos de um único número de material do que do controle do tamanho do lote, da temperatura, da espessura da camada, do estado de cura e da estrutura de suporte abaixo da pasta.
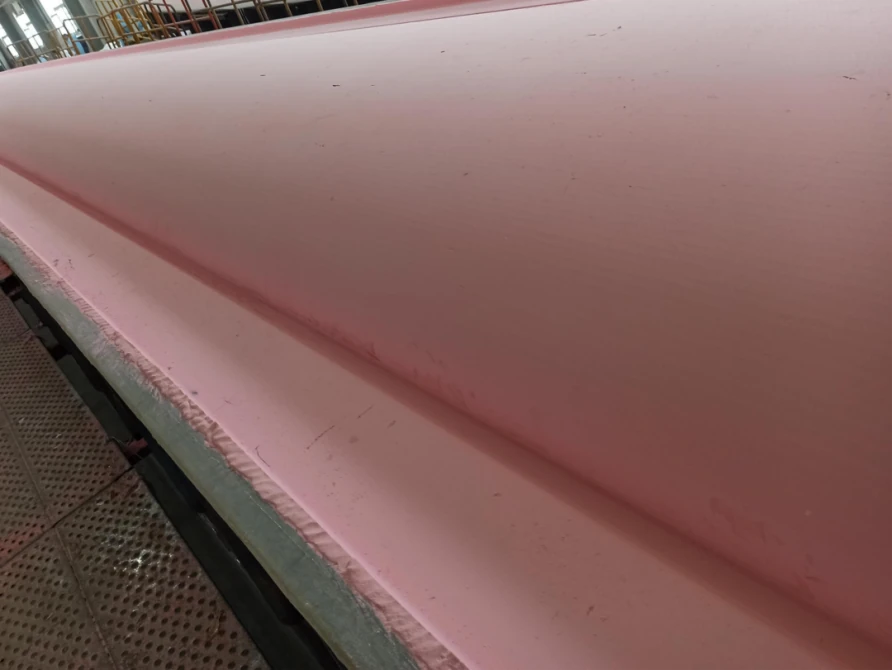
O que o MP50 foi projetado para fazer
MP50 é uma pasta epóxi de cura ambiente feita pela combinação da pasta de resina A com a pasta endurecedora B na proporção de 1:1 por peso. O material misturado permanece plástico por tempo suficiente para ser espalhado sobre uma superfície grande ou complexa e depois endurece em uma peça bruta de baixa densidade que pode ser usinada em cinco eixos. É útil para um padrão mestre, modelo de transição ou molde de compósito de curta tiragem. Espuma, madeira ou uma estrutura com nervuras de aço fornecem suporte sob a pasta.
A ficha técnica do MP50 de abril de 2026 informa densidade curada de 0,45–0,50 g/cm³, dureza Shore D52–60 e coeficiente de expansão térmica de aproximadamente 45 × 10⁻⁶ K⁻¹. A Tg medida por DSC supera 50°C após sete dias a 25°C e 60°C após 24 horas a 25°C seguidas de 16 horas a 40°C. Esses valores correspondem aos corpos de prova e ciclos indicados; não tornam o MP50 um material para moldes de produção em alta temperatura.
| Item de referência | Condições de referência do processo | Implicação do processo |
|---|---|---|
| Proporção da mistura | A:B = 1:1 em peso | Use uma balança; as proporções de volume não são um substituto. |
| Janela de trabalho | 40–70 min; 500 g a 25°C (ficha de abril de 2026) | Planeje lotes e use o material antes que a viscosidade aumente. |
| Cura usinável | 16–20 h a 25°C (condição de referência) | Seções mais espessas ou salas mais frias precisam de mais tempo ou de uma cura controlada. |
| Limite de camada única | Espessura de pasta aplicada até 50 mm; verificar as condições | Não use uma massa espessa para esconder um suporte deficiente ou para evitar o controle do calor. |
| Pré-requisito de revestimento | No mínimo Shore D53 antes da aplicação do gelcoat | Confirme a cura e a condição da superfície antes de aplicar um gel coat mestre. |
Sequência do processo
1. Projete a base antes de abrir um kit
Comece com a superfície final, tolerância de usinagem, estratégia de referência, pontos de elevação e temperatura de cura esperada. Construa um substrato rígido e limpo que siga a geometria aproximada. Uma placa de espuma ou madeira pode reduzir o volume da pasta; uma estrutura com nervuras de aço é útil para formas muito grandes. Onde a adesão for incerta, aplique um primer epóxi fino e compatível à base preparada. A base não deve flexionar enquanto a pasta estiver sendo prensada ou enquanto o blank estiver sendo usinado.
2. Condicione, pese e misture.
Condicione os dois componentes de maneira uniforme antes da mistura. A pasta fria é difícil de homogeneizar; o calor excessivo reduz o tempo de trabalho. Pese A e B na proporção 1:1. Misture pequenas quantidades dobrando e pressionando a pasta; use equipamento adequado para lotes maiores. Reincorpore o material das paredes e dos cantos do recipiente. A instrução de trabalho exige mais 3–5 minutos de mistura após desaparecerem as diferenças visíveis de cor: cor uniforme, por si só, não comprova homogeneização completa.
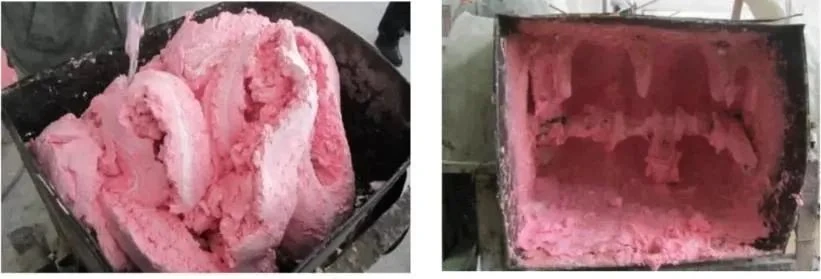
3. Execute uma verificação de vida útil da mistura que corresponda ao trabalho.
A ficha de abril de 2026 informa 40–70 minutos para 500 g a 25°C; a instrução de trabalho registra aproximadamente 60 minutos em seu ensaio. Verifique o prazo com a massa, o recipiente e a temperatura reais. Material mais quente, lotes maiores e acúmulos espessos retêm mais calor de reação e reduzem esse prazo. Conforme recomendado nas orientações de aplicação, planeje a aplicação em aproximadamente dois terços do período útil observado.
4. Aplicar em camadas compactadas.
Pressione a pasta em placas finas sobre uma placa limpa, transfira cada placa para a base e trabalhe com movimentos firmes e sobrepostos. Um método de blocos pequenos e multicamadas ajuda o operador a remover o ar e seguir curvas compostas. Amasse cada junta até que as peças adjacentes estejam totalmente amarradas; costuras visíveis tornam-se problemas de usinagem e acabamento superficial posteriormente. A pasta é tixotrópica o suficiente para permanecer em uma face vertical, e a referência do processo relata depósitos cumulativos de até cerca de 10–50 mm sem flacidez quando aplicada corretamente. Espalhe áreas espessas em vez de deixar um caroço quente e isolado e mantenha a estrutura de suporte contínua abaixo delas.
5. Curar e depois usinar
A ficha informa 16–20 horas até o fresamento a 25°C. Essa referência não estabelece um prazo universal para qualquer espessura ou temperatura de oficina. Em condições frias, a instrução de trabalho descreve aquecimento controlado entre 35 e 80°C; escolha temperatura e duração para o conjunto de suporte e pasta. Antes da usinagem, verifique cura, dureza, vazios, emendas e deformações e estabeleça referências comuns para o acabamento CNC.
6. Cubra apenas um master devidamente preparado.
Quando for necessário um modelo mestre liso e de alto brilho, faça a usinagem de acabamento e uma leve abrasão superficial; depois, remova completamente a poeira e a umidade. Deixe a pasta atingir a dureza especificada: a orientação exige superar Shore D53 antes de pulverizar um gelcoat epóxi de fácil lixamento. Aplique em uma área limpa e seca a cerca de 20–30 °C. Umidade elevada, superfície molhada ou temperaturas acima de cerca de 35 °C podem reduzir a aderência do gelcoat ou acelerar demais a evaporação do solvente e a cura. Esse acabamento corresponde à superfície de um modelo mestre ou de fundição; por si só, não torna MP50 adequado para um molde final de alta temperatura.
Adapte a estrutura do modelo às necessidades do setor
- Pás eólicas: Uma estrutura com nervuras de aço ou espuma, revestimento de fibra de vidro e camada superficial de MP50 permite construir um modelo mestre longo de pá, sem emendas na superfície. Execute o trabalho em trechos controlados e verifique as referências geométricas ao longo de toda a peça antes de fabricar o molde de produção. Grandes volumes de material também exigem controle do calor de reação e da deformação.
- Automotivo: a pasta é adequada para modelos mestres de carrocerias de veículos-conceito e para painéis de fibra de carbono únicos ou de séries muito curtas. Substitui as placas unidas por uma superfície contínua, fácil de usinar e modificar. Curas quentes repetidas ou produção em grandes séries exigem um molde qualificado para temperaturas mais altas.
- Aeroespacial: MP50 é adequado para protótipos, mestres de superfícies complexas e ferramentas de transição. Ele pode definir a geometria de um molde de fibra de carbono que é posteriormente laminado e pós-curado. Antes de um ciclo de cura de produção, documente o histórico de cura mestre, a estabilidade dimensional, a exposição térmica e a qualificação da ferramenta final.
Regra de seleção prática
Escolha MP50 quando baixa massa, geometria construída à mão, usinagem rápida e uso em temperatura ambiente ou baixa temperatura governam o trabalho. Escolha um sistema de ferramentas diferente quando o molde final precisar suportar repetidamente uma cura de compósito em alta temperatura. Controle o lote, teste a janela de trabalho na massa e temperatura reais, confirme a cura antes do revestimento e qualifique a arquitetura completa de base, pasta e acabamento como um sistema.