
Ferramentais para compósitos
Quatro métodos para construir um modelo mestre de molde de compósitos
Quatro maneiras de construir um modelo mestre para moldes de compósitos: comparar estruturas leves em camadas, blocos de resina vazada, estruturas com armação de aço e placas para ferramental coladas, considerando o processo real de fabricação do molde.
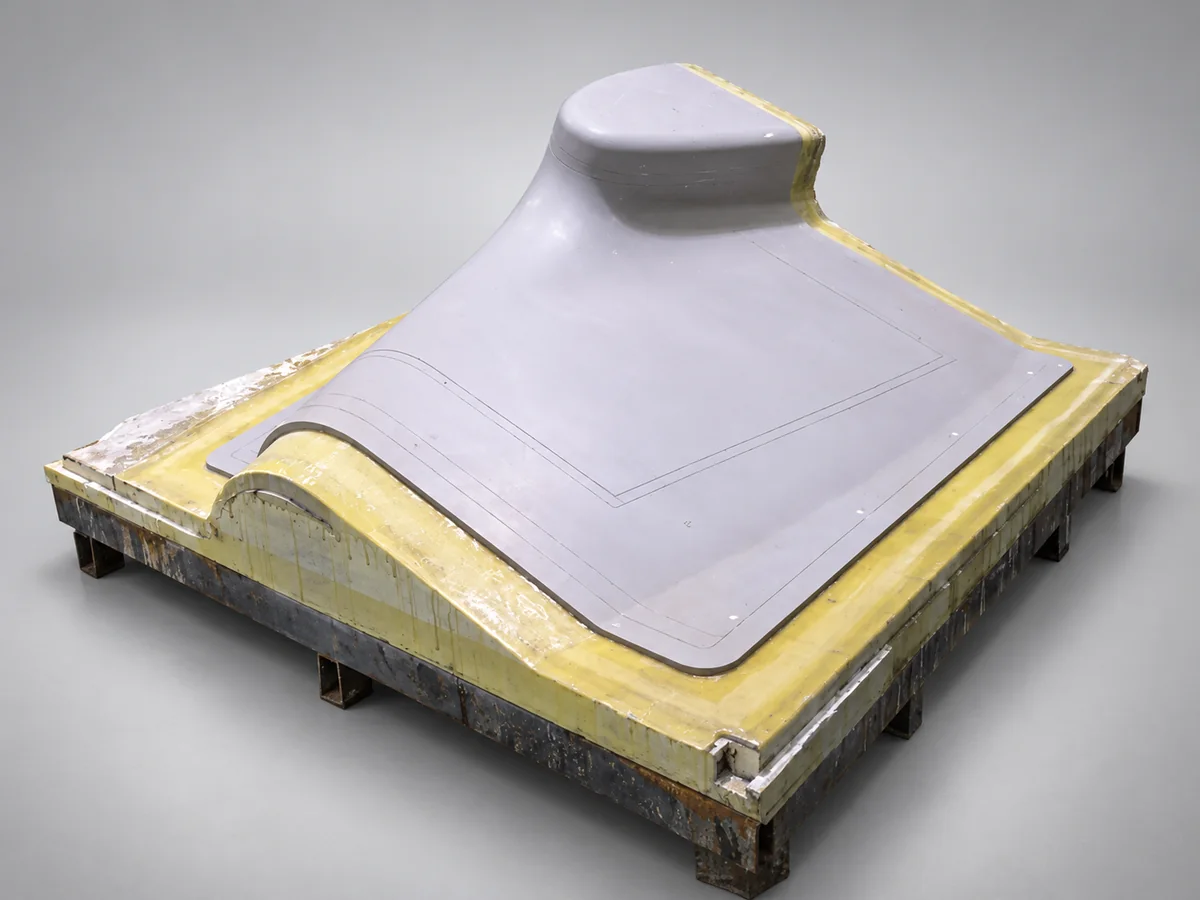
O modelo mestre é a superfície de referência a partir da qual se fabrica o molde de produção. Sua geometria e seu acabamento superficial são reproduzidos no molde; sua estabilidade dimensional determina a fidelidade dessa reprodução. Muitas vezes é uma forma positiva, mas o termo descreve sua função, e não uma geometria específica.
Distinguir o modelo mestre do molde de produção é fundamental para selecionar os materiais. O molde de produção deve suportar as condições de fabricação das peças. O modelo mestre deve suportar as condições usadas para fabricar esse molde. Os ciclos térmicos podem ser bastante diferentes, especialmente quando o molde é desmoldado do modelo mestre antes da pós-cura.
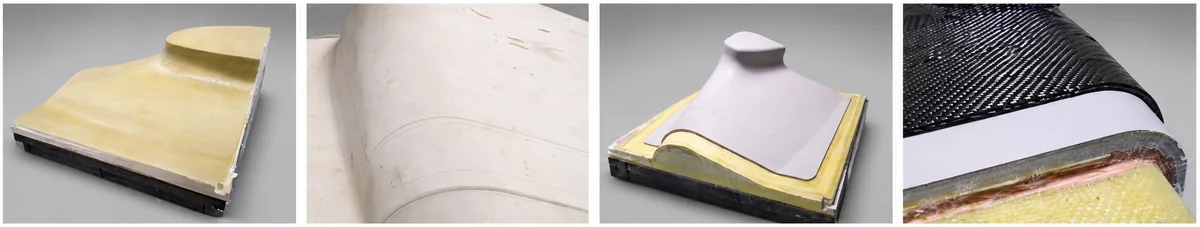
Quatro métodos práticos de construção
1. Espuma de poliuretano, fibra de vidro, pasta usinável e gelcoat
Esse método separa o preenchimento do volume da definição da precisão. Um núcleo leve de espuma de poliuretano fornece o volume geral; uma casca de fibra de vidro e resina epóxi constitui a estrutura de suporte, e uma camada de pasta usinável define a superfície final.
A espuma é usinada reservando espaço para as camadas seguintes. A casca de fibra de vidro é aplicada e, quando o processo permite, compactada a vácuo para reduzir os vazios. Em seguida, aplica-se um primer compatível e a pasta usinável na espessura necessária. Após a cura e a pós-cura especificadas, a pasta é usinada em CNC e recebe um gelcoat compatível para moldes. Cura, lixamento e polimento completam a preparação superficial.
Essa construção é útil para geometrias complexas que exigiriam grande remoção de material de um bloco maciço. Seu sucesso depende da compatibilidade entre espuma, laminado, pasta, primer e revestimento. As janelas de aplicação, as espessuras e os ciclos de cura devem seguir o sistema escolhido; não são intercambiáveis entre referências de material. O núcleo leve facilita a movimentação, mas não determina a resistência térmica nem a estabilidade dimensional do modelo mestre completo.
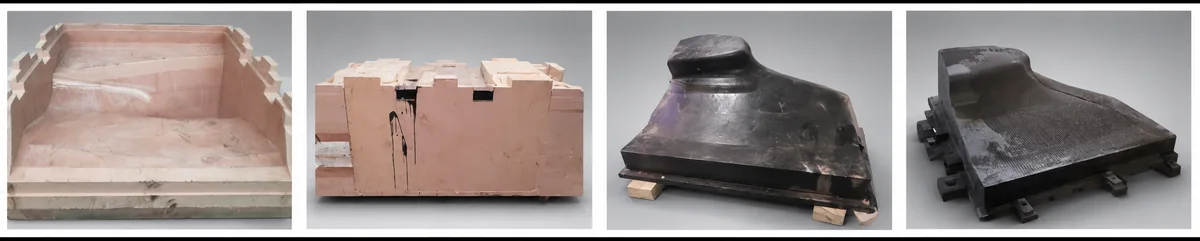
2. Bloco monolítico de resina vazada
Aqui, o bloco usinável é obtido por vazamento de resina, em vez de ser montado com placas. Prepara-se uma caixa de moldagem descartável ou desmontável, aplica-se o sistema desmoldante e preenche-se a caixa com um sistema adequado de poliuretano ou epóxi para vazamento. O bloco é curado e pós-curado conforme as instruções, depois passa por usinagem de desbaste e acabamento para definir a superfície, as referências geométricas e os pontos de montagem.
A principal vantagem é uma superfície contínua de usinagem, sem juntas entre placas. O principal desafio é controlar o vazamento. Espessura das seções, volume de resina, exotermia e contração devem ser avaliados em conjunto. A altura de vazamento e qualquer procedimento em etapas devem respeitar os requisitos do sistema escolhido. Cargas, insertos ou cascas reforçadas podem ser úteis em um projeto validado, mas não substituem de forma geral o controle da geração de calor e da cura.
A inspeção deve verificar vazios, tensões residuais e deformações, além das dimensões usinadas. Quando a continuidade superficial do modelo mestre é especialmente importante, o trabalho adicional para fabricar a caixa e controlar o vazamento pode ser justificado.
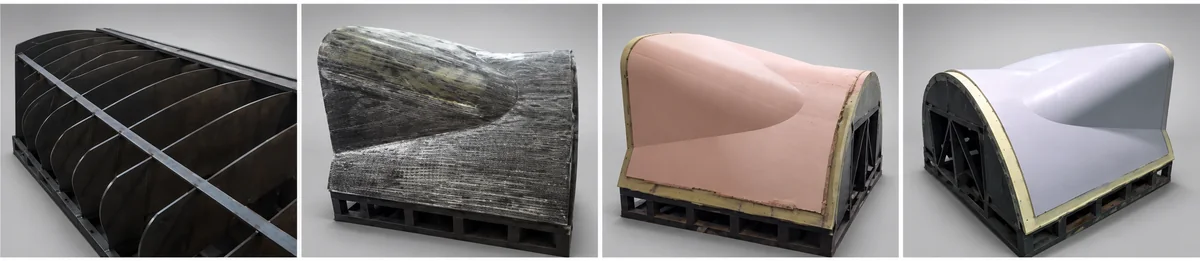
3. Armação de aço acompanhando o contorno, casca de fibra de vidro e pasta usinável
Modelos mestres grandes ou esbeltos frequentemente se beneficiam de uma armação que suporta as cargas estruturais, enquanto as camadas externas definem a superfície de trabalho. A armação de aço acompanha aproximadamente o contorno. Uma casca de fibra de vidro e resina epóxi recobre a estrutura, recebe uma camada de pasta usinável e é finalizada com gelcoat compatível.
A fabricação da armação, o controle das tensões e das referências geométricas são essenciais nesse método. As superfícies de posicionamento devem ser estabelecidas e verificadas antes da construção da superfície externa. A casca e suas interfaces precisam ser inspecionadas e, quando a fabricação do molde utiliza vácuo, submetidas a ensaios de estanqueidade.
A dilatação térmica também exige atenção: aço, laminado, pasta e revestimento respondem de maneiras diferentes à temperatura. Qualquer ciclo de condicionamento anterior à usinagem final deve permanecer dentro dos limites de todos os componentes e seguir os ciclos validados para os materiais. Essa arquitetura evita um bloco maciço desnecessariamente pesado, mas acrescenta interfaces que devem permanecer estáveis e estanques durante toda a fabricação do molde.
4. Usinagem de um modelo mestre a partir de placas para ferramental coladas
Placas para ferramental de poliuretano ou epóxi, curadas em fábrica, oferecem um caminho direto para obter um bloco estável e usinável. As placas são cortadas em camadas ou blocos, as faces de união são preparadas e as peças são coladas com um adesivo estrutural compatível. Um dispositivo ou pinos de posicionamento mantêm o alinhamento durante a cura. Após a cura completa, o conjunto é usinado em CNC a partir de referências comuns.
Selecione a placa de acordo com o ciclo térmico que o modelo mestre realmente enfrentará. A temperatura final de operação do molde de produção é uma informação importante de projeto, mas não é necessariamente a temperatura atingida pelo modelo mestre. Se o sistema permitir a cura inicial sobre o modelo e a pós-cura depois da desmoldagem, avalie separadamente essas etapas e verifique se o molde permanece devidamente apoiado durante a pós-cura. A densidade sozinha não é um critério suficiente: temperatura de deflexão sob carga (HDT), temperatura de transição vítrea (Tg), coeficiente de dilatação térmica (CTE) e temperatura admissível de operação descrevem propriedades diferentes e devem ser interpretados junto com suas condições de ensaio.
A precisão deve ser garantida pelo conjunto colado, não apenas pela placa. Ajuste o adesivo, a preparação superficial e os apoios ao ciclo térmico; aguarde a cura completa, depois inspecione e vede as juntas. Diferenças de temperatura entre usinagem, inspeção e reprodução do molde podem afetar as dimensões. Deixe o bloco atingir o equilíbrio em uma temperatura de referência definida e verifique a geometria, a desmoldagem e, quando necessário, a estanqueidade a vácuo.
Esse método é interessante quando se esperam inspeções, reparos ou alterações de projeto. Os principais compromissos envolvem controle das juntas, aproveitamento do material e tempo de usinagem. Compare com os outros métodos o custo total de placas, adesivo, usinagem, vedação e modificações posteriores, em vez de comparar apenas os preços das placas.
Comparar a construção completa
Os quatro métodos atendem a diferentes combinações de geometria, rigidez, qualidade superficial e esforço de fabricação. Nenhum pode ser escolhido com segurança apenas pelo nome de um material ou por sua densidade.
| Método | Como a superfície é produzida | Razões para considerar o método | Controles essenciais |
|---|---|---|---|
| Espuma, fibra de vidro e pasta usinável | Pasta usinada sobre um núcleo leve reforçado | Formas complexas; menor remoção de material maciço | Compatibilidade entre camadas, vazios, espessura da pasta e limites térmicos |
| Bloco monolítico de resina vazada | Usinagem de um bloco contínuo após a cura | Superfície sem juntas entre placas | Exotermia, contração, cura, vazios e projeto da caixa de moldagem |
| Armação de aço, casca de fibra de vidro e pasta | Camada externa usinada sobre uma armação estrutural | Geometrias grandes ou esbeltas | Estabilidade da armação, referências geométricas, dilatação diferencial e interfaces estanques |
| Placas para ferramental coladas | Usinagem de um bloco colado, composto de placas curadas em fábrica | Acesso para usinagem CNC; inspeção, reparo e alterações de projeto | Compatibilidade do adesivo, qualidade das juntas, temperatura de referência e aproveitamento do material |
Começar pelo processo de fabricação do molde
Antes de escolher um método, defina o ciclo térmico real do modelo mestre, a quantidade de moldes a reproduzir, o acabamento superficial exigido, os requisitos de vácuo, as condições de movimentação e o volume de trabalho disponível na máquina CNC. Estabeleça como o modelo será apoiado e inspecionado e como o molde pronto será desmoldado e pós-curado.
Um sistema de materiais adequado é apenas parte da solução. Uma geometria confiável também depende de referências bem definidas, cura completa, interfaces estáveis e uma temperatura de referência controlada. Comparar esses requisitos na construção completa fornece uma base de seleção mais útil do que uma única propriedade de material em destaque.