
Seleção de materiais / Placas usináveis
Como escolher placas para modelos e moldes
Escolha a resina e o grau conforme o processo e as condições de uso.
Um modelo automotivo, um modelo de fundição e um molde aquecido exigem propriedades diferentes. Primeiro defina temperaturas e contato com a resina de moldagem; depois precisão, desgaste e acabamento. Densidade, dureza e referência vêm após a escolha do sistema de resina.
01 Quatro famílias comuns
Os principais sistemas são epóxi, poliuretano e poliéster insaturado. Placas leves também são PU, mas a estrutura espumada altera densidade, dureza e aplicações em relação às convencionais; por isso são consideradas separadamente.
| Material | Principais vantagens | Características e aplicações |
|---|---|---|
| Placa epóxi | Vários graus resistentes ao calor; estabilidade após usinagem e superfície fina para pré-impregnados epóxi de ferramental | Custo maior; expansão superior ao alumínio e aço. Para modelos mestres aquecidos e pequenos moldes diretos adequados |
| Placa de poliuretano | Graus de modelação para detalhes e verificação; graus de ferramental com prioridades distintas de desgaste e compressão | Modelação para avaliações de projeto; ferramental conforme cargas e desgaste. Com pré-impregnados, verificar compatibilidade de cura |
| Placa de poliéster insaturado | Baixo custo, dureza útil e facilidade de usinagem e reparo | Para mestres de moldes de calçados, modelos de cor e moldes econômicos de compósitos à temperatura ambiente; odor perceptível na usinagem |
| Placa leve de modelação | Leve, fácil de cortar e retocar manualmente; para estilo, cor e grandes modelos | Menor dureza e resistência à indentação; proteger bordas finas e fixações. Para modelos |
Detalhes finos dependem de células pequenas e uniformes. Espumas grossas geralmente servem de apoio interno. A superfície precisa de estrutura fina e homogênea para reduzir preenchimento e lixamento após usinagem.
02 Priorize epóxi para ferramental aquecido
Epóxi é a primeira escolha para mestres e moldes resistentes ao calor. Modelos à temperatura ambiente normalmente dispensam esse custo adicional; PU, poliéster ou placas leves podem atender conforme uso. Com pré-impregnados epóxi de ferramental, a compatibilidade de cura importa mesmo em baixa temperatura inicial.
Por que epóxi se o pré-impregnado cura a cerca de 60°C?
Uma rota comum faz cura inicial a cerca de 60°C sobre o mestre, desmolda e depois pós-cura em alta temperatura. O mestre recebe apenas a temperatura inicial, suportável por alguns PU. Ainda é preciso garantir a cura da resina na interface.
Certas placas PU e outros sistemas curados por isocianatos podem inibir a cura interfacial de pré-impregnados epóxi curados por calor. Depende da formulação, estado de cura e resina do pré-impregnado. Resistência térmica e compatibilidade de cura são requisitos separados.
Para esses pré-impregnados recomenda-se fortemente um mestre epóxi com selador e desmoldante compatíveis. Com PU ou outra placa, testar antes a combinação real de placa, revestimento e pré-impregnado.
Se apenas a cura inicial a cerca de 60°C ocorre sobre o mestre, Tg de aproximadamente 110–130°C é um ponto de partida equilibrando margem térmica e custo. Se o molde permanece no mestre durante pós-cura, selecionar o material para a temperatura máxima do ciclo completo.
03 Usinagem e estabilidade dimensional do epóxi
A precisão depende da estabilidade após usinagem e das variações ao aquecer. Tenacidade suficiente e superfície fina e lisa reduzem reparos e acabamento.
- Estabilidade após usinagem. Manter forma e dimensões após desbaste e acabamento. Em blocos colados, controlar cura da cola e apoios contra empenamento.
- Menor expansão. Comparar coeficientes lineares na faixa real e estimar movimentos na primeira cura. Sua importância cresce com tamanho e elevação térmica.
- Tenacidade suficiente. Bordas finas, pequenos raios e furos devem resistir a lascamento na usinagem e trincas ao aquecer, resfriar e desmoldar.
- Superfície fina e lisa. Baixa rugosidade e poros pequenos reduzem preenchimento, lixamento e selagem.
- Boa usinabilidade. Corte uniforme, menos pó e bordas íntegras facilitam superfícies consistentes, inclusive sobre reparos.
A amostra de usinagem deve incluir bordas finas, canais profundos, furos e curvas do projeto para avaliar corte, bordas e superfície conjuntamente.
04 Dimensões e apoio de moldes diretos epóxi
Para peças pequenas e séries curtas, usinar diretamente evita replicar um molde compósito. Há graus térmicos para considerar processos a 120°C, 150°C e 180°C. Verificar ainda rigidez a quente, variações, vedação e ciclos necessários.
| Grau EPTEK | Referência térmica de seleção | Pontos a verificar |
|---|---|---|
| EPBOARD 0700 | 130°C HDT | Candidato para moldagem a cerca de 120°C; verificar permanência e carga a quente |
| EPBOARD 0700HT | 160°C, referência de classe térmica | Para mestres mais quentes ou moldes pequenos; pós-curar placa e juntas no ciclo adequado |
| EPBOARD 1300HT | 185°C, valor de resistência térmica | Para ferramental de alta temperatura; rigidez no ciclo, margem térmica e variação dimensional |
HDT é a temperatura de deflexão sob carga e condições definidas; Tg é a transição vítrea. São propriedades diferentes. Orientam a pré-seleção, mas o ciclo exige verificar rigidez a quente, tempo e pressão.
Resistência térmica não significa baixa expansão
Essas placas costumam ter coeficiente linear perto de 40 × 10⁻⁶ K⁻¹, variável por grau e geralmente superior ao alumínio e aço. O calor desloca superfícies e furos; moldes maiores movimentam-se mais.
Estimativa para um molde de 500 mm
Com 40 × 10⁻⁶ K⁻¹, um molde de 500 mm de 20°C a 120°C se alonga aproximadamente, em expansão livre e uniforme, em:
ΔL ≈ 40 × 10⁻⁶ × 500 × 100 = 2 mm
Os 2 mm são expansão livre, cerca de 0,4% do comprimento inicial. Não são diretamente o erro final da peça: retração de cura, resfriamento e restrições também influem. Um molde restrito exige avaliar tensões e empenamento.
Moldes diretos geralmente atendem peças com dimensões principais até 500 mm. É referência prática, não limite absoluto; aquecimento e tolerâncias definem o tamanho admissível. Para peças grandes ou tolerâncias estreitas, normalmente convém um mestre usinado e molde compósito de baixa expansão.
Evite colagem rígida extensa sobre chapa de aço
O aço apoia o molde, mas expande diferentemente do epóxi. Uma junta rígida ampla restringe movimentos relativos ao aquecer e resfriar, podendo causar empenamento, descolamento ou trincas locais.
Silicone resistente ao calor permite união flexível ao apoio, absorvendo movimento relativo. Área, espessura e posição devem suportar as cargas. Entre placas, usar cola estrutural compatível para conservar rigidez e precisão do bloco.
05 À temperatura ambiente, distinguir modelação de ferramental
Modelos avaliam estilo, montagem ou cor; ferramental precisa manter precisão no uso repetido. Desgaste, cargas e estabilidade dos referenciais exigem propriedades distintas.
Placas PU de modelação
Para protótipos gravados, modelos automotivos de verificação e cor. A gravação precisa de desenhos e raios íntegros; a verificação confere montagem, folgas e nivelamento; o modelo pintado avalia forma e cor.
PUBOARD 72 atende protótipos gravados para moldes de pneus. Estrutura fina facilita desenhos, curvas, raios pequenos, reparos e alterações. O protótipo gera depois o molde produtivo; a placa não recebe vulcanização de alta temperatura.
PUBOARD 65 atende verificação e cor automotiva. Densidade 0.65 g/cm³, dureza aproximadamente Shore D 63 e resistência térmica 75°C: para forma geral, montagens de teste e avaliação após pintura.
PUBOARD 0780 atende verificação de alta qualidade. Densidade 0.75±0.02 g/cm³, superior a PUBOARD 65. Permite superfícies, bordas e furos finos e montagem, medição e manuseio repetidos.
| Grau | Densidade, g/cm³ | Dureza, Shore D | Indicador térmico, °C | Aplicações típicas |
|---|---|---|---|---|
| PUBOARD 65 | 0.65 | Aprox. 63 | 75 resistência térmica | Modelos automotivos de verificação e cor |
| PUBOARD 72 | 0.72 | 65 | 75 resistência térmica | Protótipos gravados de moldes de pneus, mestres e modelos detalhados |
| PUBOARD 0780 | 0.75±0.02 | 70 | 72 HDT | Verificação de alta qualidade e mestres finos |
Propriedades típicas para seleção. A temperatura efetiva depende também de carga e duração.
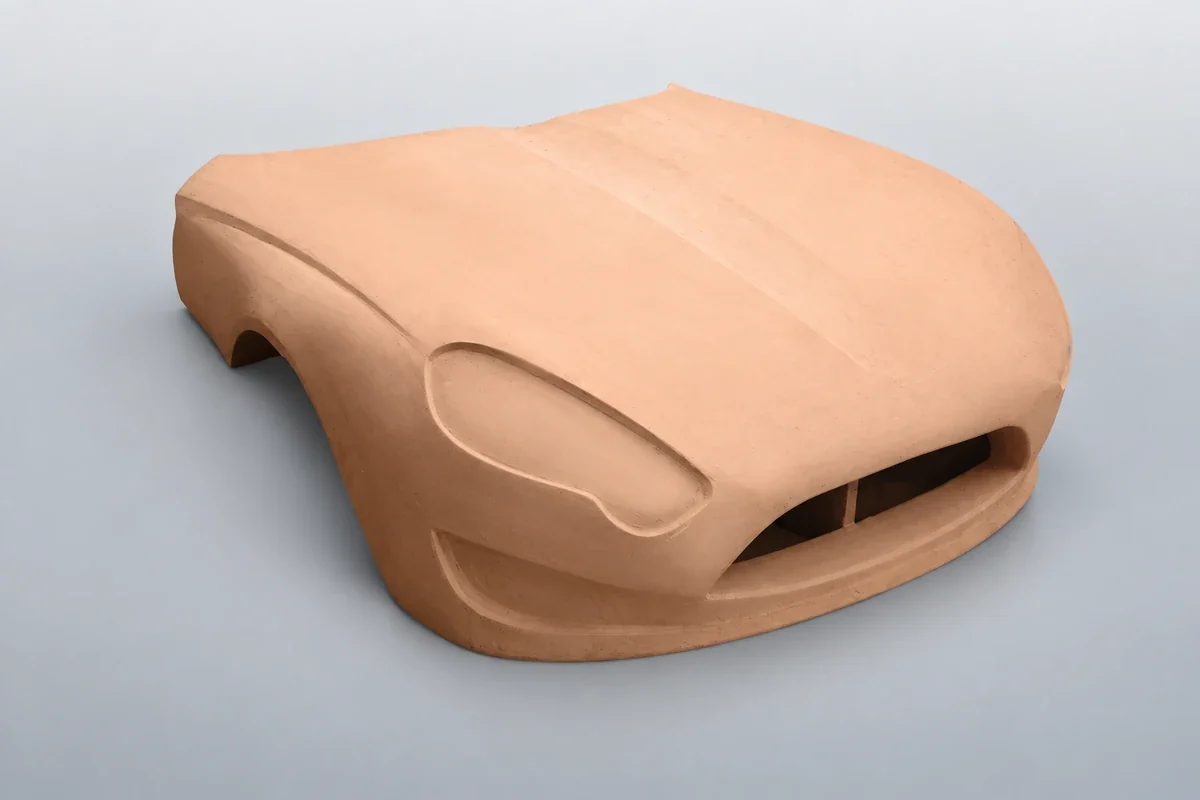
Verificação envolve montagem, medição e transporte. Insertos metálicos ajudam roscas e localizadores repetidamente utilizados; reforçar bordas e áreas de fixação. Para cor, incluir selagem, primer e lixamento no custo.
Três usos principais das placas PU de ferramental
Elas fornecem superfícies de trabalho ou referenciais. Dispositivos de controle precisam de referências estáveis; fundição, resistência ao desgaste; mestres de eletroformação em níquel, controle dimensional térmico.
| Uso principal | Graus adequados | Prioridades de seleção |
|---|---|---|
| Dispositivos de controle e fixação | PUBOARD 1650 | Superfícies e referências estáveis, cargas locais, fixação repetida e conservação de furos |
| Modelos, placas-modelo e caixas de macho de fundição | PUBOARD 1350 / 1250 | Abrasão da areia, bordas íntegras, desmoldagem repetida e compatibilidade com fabricação de machos |
| Mestres para eletroformação de cascas de níquel | PUBOARD 1850 | Controle dimensional térmico, superfície densa, preparação condutora e desmoldagem |
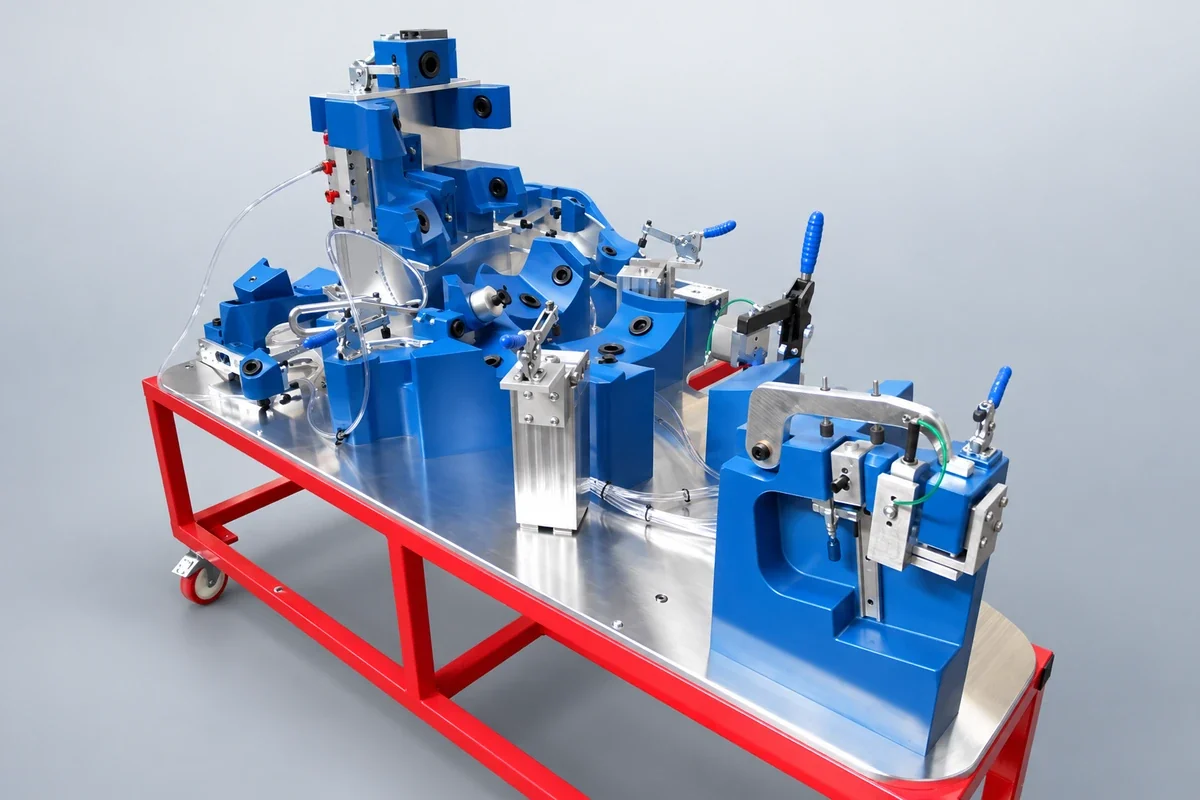
PUBOARD 1650 é uma opção para controle e fixação. Alta densidade permite apoios contornados e localizadores. Controle exige referenciais estáveis; fixação exige resistir a aperto e repetir posicionamento. Insertos, pinos e base trabalham com a placa para conservar precisão.
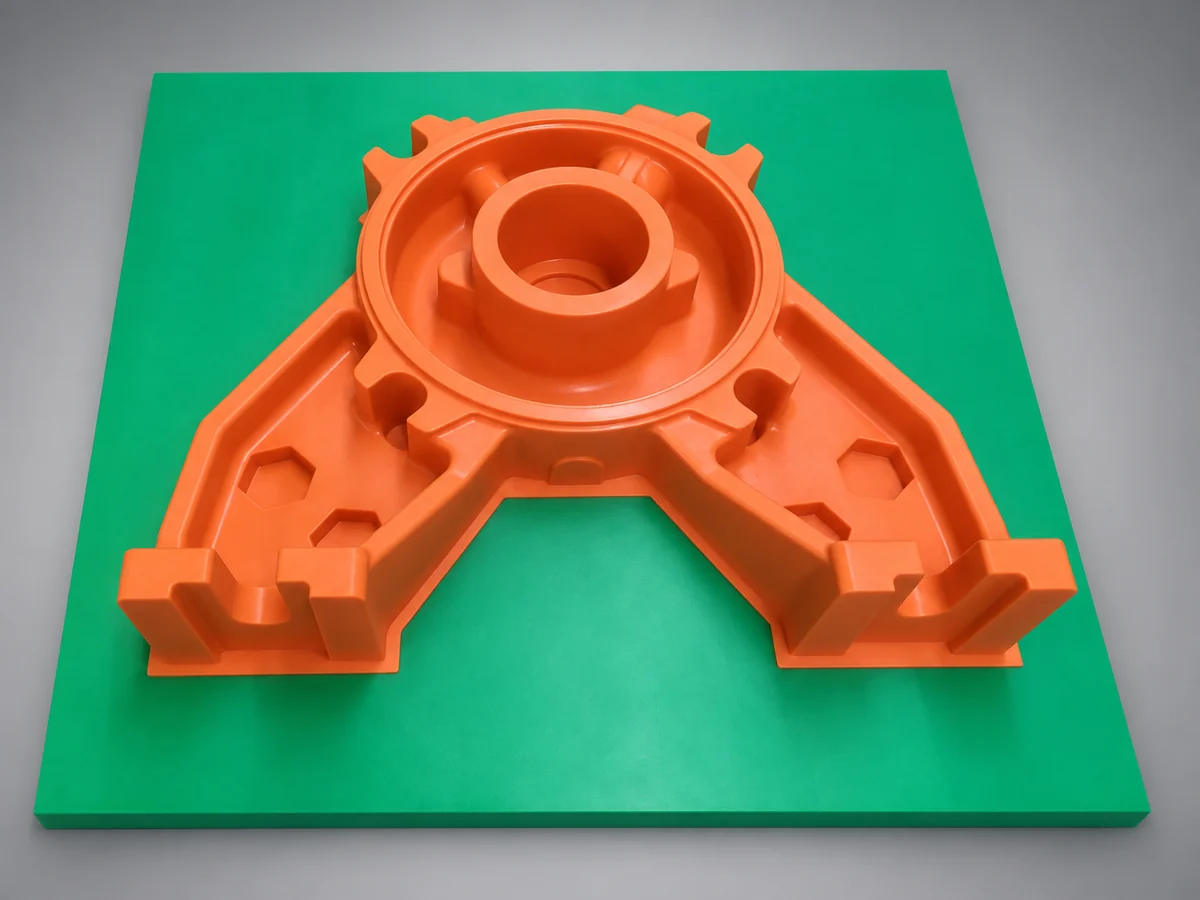
PUBOARD 1350 ou 1250 resistentes ao desgaste atendem modelos, placas e caixas de macho. A areia desgasta superfícies e bordas e prejudica a precisão posterior. Considerar areia, moldagem ou macharia, limpeza e ciclos; em macharia aquecida, avaliar calor separadamente.
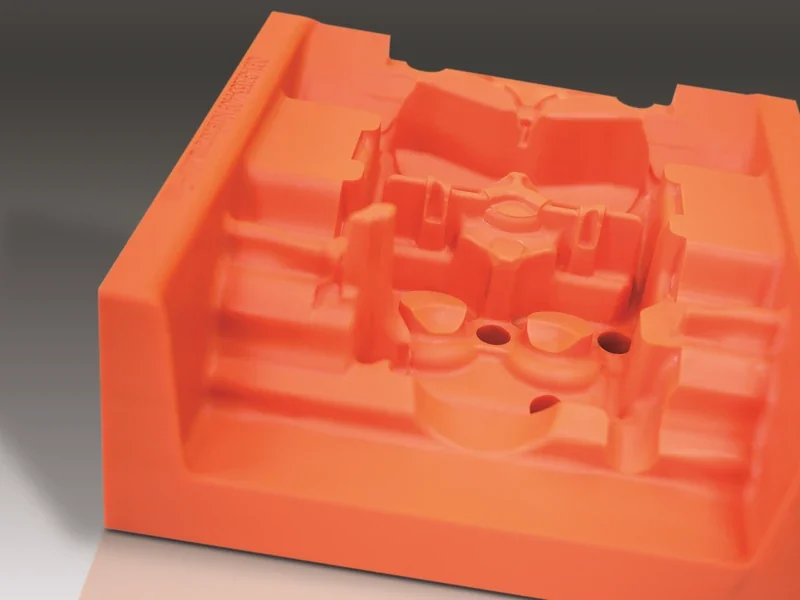
PUBOARD 1850 atende mestres de eletroformação em níquel. Densidade alta, superfície compacta e alto teor de cargas reduzindo expansão ajudam o controle dimensional. Após usinagem, preparar condutividade e testar contato com banho e desmoldagem.
PUBOARD 1850: HDT 95±5°C; coeficiente linear cerca de 41×10⁻⁶ K⁻¹ entre 20–50°C. Vale para essa faixa de ensaio; acima, avaliar dimensões na temperatura real da eletroformação.
| Grau | Densidade, g/cm³ | Dureza, Shore D | Indicador térmico, °C | Aplicações típicas |
|---|---|---|---|---|
| PUBOARD 1650 | 1.67 | 86 | 80 resistência térmica | Controle, posicionamento e ferramentas de uso repetido |
| PUBOARD 1350 | 1.37 | 85 | 90 resistência térmica | Modelos, placas e caixas de macho resistentes ao desgaste |
| PUBOARD 1250 | 1.25±0.05 | 80±3 | 80±3 HDT | Modelos, placas e caixas de macho resistentes ao desgaste |
| PUBOARD 1850 | 1.85±0.03 | 89±3 | 95±5 HDT | Mestres de níquel e ferramental de alta estabilidade dimensional |
HDT significa deflexão térmica sob carga. Indicadores térmicos e HDT usam métodos diferentes e não equivalem diretamente à temperatura de serviço contínuo.
Vantagens do PU em ferramental de fundição
Modelos e caixas de macho exigem precisão inicial e conservação após moldagem, limpeza e desmoldagem repetidas. PU combina detalhe, estabilidade e resistência ao desgaste. Comparar os fatores seguintes.
Estrutura uniforme para detalhes. Sem veios ou nós da madeira, o corte é consistente em curvas, raios e desenhos. Rugosidade, bordas e usinagem de reparos afetam replicação.
Precisão na fabricação e uso. Empenamento passa ao modelo e à areia; diferenças térmicas, cargas e apoios alteram superfícies. Usinar e medir à temperatura definida, principalmente ferramentas grandes.
Desgaste afeta precisão repetida. Dureza mede resistência à indentação; abrasão, perda por atrito. São diferentes. A areia desgasta superfícies e bordas; comparar ensaios equivalentes e estimar vida conforme areia, tratamento e limpeza reais.
Separar deformação e trincas. Módulo elástico governa deflexão; resistências à compressão e flexão, cargas; tenacidade, trincas em bordas e extração. Com compressão repetida verificar marcas permanentes após descarga.
Desmoldagem e tratamentos afetam durabilidade. Desmoldantes, ligantes de machos e limpeza podem alterar placa ou cola. Examinar superfícies e bordas após ciclos e se a limpeza acelera desgaste.
A precisão do fundido depende de várias etapas. Dimensões do modelo, contração, deformação na extração e sobremetal devem dividir a tolerância. Compensar contração controlando também variação da placa.
Placas servem a mestres e ferramentas, sem contato direto com metal líquido. Fundição de precisão inclui ferramentas para cera e cascas cerâmicas; escolher conforme a etapa real.
Placa de poliéster insaturado
Poliéster insaturado atende mestres de calçados, formas e modelos relacionados. Dureza útil e facilidade de corte, reparo e lixamento permitem contornos, bordas e desenhos com baixo custo.
O mestre usinado reproduz moldes produtivos metálicos ou outros. Se a placa molda diretamente material de calçado, avaliar temperatura, pressão e vida separadamente.
Em pequenos lotes compósitos à temperatura ambiente, oferece mestres econômicos ou moldes diretos quando compatíveis. Verificar contato com resina, exotermia, vácuo e desmoldagem repetida, além de selagem. Moldes quentes precisam do epóxi resistente adequado.
Também serve para cor e aparência. O odor de usinagem é a principal desvantagem. Com ventilação apropriada e odor aceitável, costuma ser opção de menor custo de material.
Placa leve de modelação
Placas leves são espuma PU fina e uniforme, fáceis de usinar CNC e retocar. Para estilo, cor, eletrodomésticos e interiores automotivos, como assentos e assoalhos. Peso reduzido facilita grandes blocos colados e alterações.
0.15 g/cm³ serve para desenho inicial. Transformar dados rapidamente em forma física permite avaliar volume, proporções e curvas, depois cortar, lixar e reparar. Pode substituir argila industrial em algumas validações iniciais, mas mudanças são principalmente subtrativas, sem aquecer e adicionar repetidamente como argila.
0.20–0.35 g/cm³ serve a eletrodomésticos e interiores. Os primeiros avaliam aspecto e pintura; assentos e assoalhos, também espaço e montagem. Escolher por bordas, detalhes e transporte. Pessoas e grandes cargas de ligação precisam de apoio próprio.
0.45 g/cm³ serve a exteriores mais exigentes. Densidade maior preserva detalhes e bordas no acabamento e preparação de pintura. Para montagem repetida prolongada ou referenciais precisos, comparar também PUBOARD de modelação.
| Grau | Densidade, g/cm³ | Usos típicos de modelos | Prioridades de seleção |
|---|---|---|---|
| L-Board 150 | 0.15 | Estilo inicial e verificação de volume e proporções | Corte e retoque fáceis para comparar conceitos rapidamente |
| L-Board 200 | 0.20 | Aparência de eletrodomésticos e primeiros interiores automotivos | Equilibrar peso, usinagem e acabamento inicial |
| L-Board 250 | 0.25 | Eletrodomésticos, assentos e assoalhos | Comparar usinabilidade e conservação de detalhes |
| L-Board 300 | 0.30 | Modelos detalhados de eletrodomésticos e interiores; cor | Bordas finas, conexões e superfície pintada |
| L-Board 350 | 0.35 | Modelos com maior conservação de superfícies e bordas | Escolher por manuseio, alterações e acabamento |
| L-Board 450 | 0.45 | Exteriores automotivos exigentes e avaliação de aparência | Superfícies finas e acabamento; proteger fixações e aperto |
Células finas reduzem selador e primer em modelos de cor. Dureza e resistência à indentação normalmente são menores que no poliéster convencional. Proteger bordas, contatos de transporte e fixações; reforçar localmente com material denso ou insertos metálicos.
06 Escolher adesivo junto com a placa
Modelos grandes precisam de blocos colados. A junta integra a superfície usinada; cor, dureza, retração e corte da cola devem aproximar-se da placa.
- Epóxi: EPTEK oferece adesivos epóxi compatíveis de alta temperatura. Resistência e pós-cura da junta devem concordar com placa e ciclo.
- PU: conforme densidade, escolher cola semelhante em cor, dureza e usinagem para reduzir marcas e diferenças de lixamento.
- Placas leves e espuma: adesivos mono ou bicomponentes. Monocomponentes por umidade precisam de cura adequada em juntas espessas ou fechadas; bicomponentes, proporção e mistura controladas. Fixar o bloco com cola expansiva para não abrir a junta.
Usinar após cura completa e verificar poros e vedação dos juntos acabados. Com pré-impregnados, adesivos, seladores e desmoldantes também tocam resina; avaliar compatibilidade de cura do conjunto.
In formações para seleção
Informe à EPTEK uso, dimensões, ciclo térmico, cargas, ciclos e acabamento para definir placa e cola. Para pré-impregnados, indicar resina e método de cura.