
แม่พิมพ์และฟิกซ์เจอร์ความแม่นยำสูง
การหล่อใกล้รูปทรงสำหรับต้นแบบและฟิกซ์เจอร์
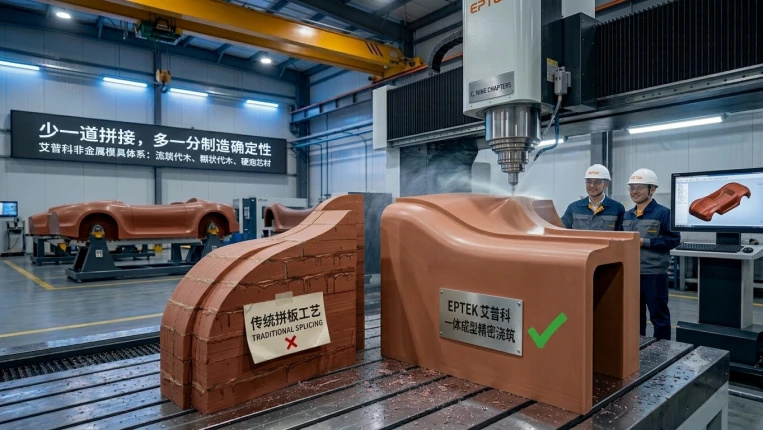
การหล่อใกล้รูปทรงเปลี่ยนรูปทรงเริ่มต้นของแม่พิมพ์ แทนการกัดแผ่นสี่เหลี่ยมประกอบก้อนใหญ่และซ่อมรอยต่อ กระบวนการนี้ออกแบบโพรงตามรูปทรงสุดท้าย แล้วกัดเฉพาะระยะเผื่อที่ควบคุมไว้
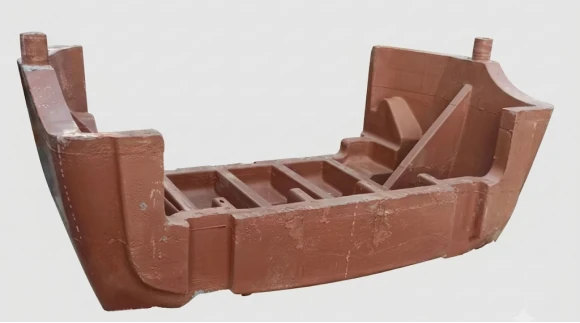
ต้นแบบและแม่พิมพ์ขนาดใหญ่ที่มีโพรงลึกหรือรูปทรงไม่สม่ำเสมออาจต้องประกอบแผ่นวัสดุอย่างซับซ้อน แต่ละการตัด ชั้นกาว และการซ่อมเพิ่มรอยเชื่อมต่อที่ต้องจัดการ การหล่อใกล้รูปทรงเป็นวิธีผลิตชิ้นงานตั้งต้นใกล้รูปสำเร็จ เริ่มจากข้อมูลผลิตภัณฑ์สามมิติ แล้วสร้างชิ้นหล่อเนื้อเดียวตามรูปทรงที่ต้องการ โดยเหลือระยะเผื่อที่กำหนดไว้เพื่อกัดละเอียดด้วย CNC
ทำไมรอยต่อจึงเป็นปัจจัยในกระบวนการผลิต
แผ่นวัสดุมาตรฐานยังเหมาะกับชิ้นงานเล็กเรียบง่ายและการแก้ไขเร่งด่วน แต่เมื่อขนาด ความลึก และความคาดหวังผิวสูงขึ้น รอยต่อก่อปัญหาที่เกี่ยวข้องกันสี่ด้าน กาวกับแผ่นต่างกันด้านสี ความแข็ง การขยายตัวทางความร้อน และพฤติกรรมขณะขัด รอยต่อที่ซ่อมจึงอาจกลับมาเห็นใต้ผิวเงาหรือหลังรอบความร้อน ขอบที่ติดกาวไม่เต็มหรือโพรงซ่อนอาจเป็นทางรั่วของฟิกซ์เจอร์สุญญากาศ ชั้นกาวยังเป็นความไม่ต่อเนื่องที่อาจหลุด แตกร้าว หรือเกิดสันเมื่อเคลื่อนย้าย รับแรงสุญญากาศ หรืออุณหภูมิเปลี่ยนซ้ำ สุดท้ายการกัดวัสดุสี่เหลี่ยมตัดส่วนที่ไม่จำเป็นต่อรูปทรงสำเร็จออก
กระบวนการที่วางแผนจากรูปทรงสุดท้าย
- นำเข้าข้อมูลและวางแผน กำหนดผิวสำเร็จ ระยะเผื่อกัด จุดอ้างอิง ชิ้นส่วนฝัง โซนสุญญากาศ และโครงยึด ระยะเผื่อต้องมากพอสำหรับการทำให้คงตัวและกัดละเอียด แต่ต้องน้อยพอให้ยังได้ประโยชน์จากชิ้นงานตั้งต้นใกล้รูปทรง
- สร้างโพรงหล่อ ใช้ CNC กัดโพรงจากโฟมหรือวัสดุที่นำออกภายหลังได้ตามข้อมูลชิ้นงาน โพรงกำหนดปริมาตรวัสดุและตำแหน่งจุดป้อน ระบายอากาศ ชิ้นส่วนฝัง และโครงรองรับก่อนผสมเรซิน
- หล่อและบ่ม ตวงและผสมส่วนประกอบ PUCAST หรือ EPCAST ที่เลือก แล้วป้อนเข้าโพรงที่เตรียมผ่านระบบเติมที่วางแผนไว้ แนวทางหล่อใกล้รูปทรงของ EPTEK ใช้การฉีดแบบเกิดปฏิกิริยาเพื่อสร้างชิ้นงานตั้งต้นเนื้อเดียว ไม่ได้จำกัดเฉพาะการเทด้วยมือ ควบคุมการระบายอากาศ ความหนาส่วน และความร้อนปฏิกิริยา พร้อมบ่มเป็นขั้นหรือบ่มหลังตามกำหนด ทำให้ชิ้นงานเย็นอย่างควบคุมก่อนถอดแบบ
- ทำให้คงตัวก่อนกัด ถอดและตรวจชิ้นงานตั้งต้น แล้วจัดลำดับกัดหยาบ ทำให้คงตัว ตรวจซ้ำ และกัดละเอียดด้วย CNC หรือเครื่องห้าแกน เพิ่มรูอ้างอิง ร่องสุญญากาศ ร่องซีล หมุดกำหนดตำแหน่ง และชิ้นส่วนโลหะฝังโดยใช้ฐานอ้างอิงเดียวที่ควบคุม
- ซีลและตรวจสอบ ปิดรูพรุนผิว ตรวจความต่อเนื่องของซีล ทดสอบสุญญากาศแยกโซนและการเพิ่มความดันตามความจำเป็น แล้วเทียบรูปทรงทำงานกับแบบหรือข้อมูลจุดสามมิติที่อุณหภูมิอ้างอิง
เปรียบเทียบแนวทาง
| แนวทางการผลิต | ที่มาของความแม่นยำ | งานที่เหมาะสม | ข้อแลกเปลี่ยนที่ต้องจัดการ |
|---|---|---|---|
| แผ่นวัสดุซ้อนติดกาว | ชุดประกอบที่มั่นคงตามด้วยการกัด CNC | แม่พิมพ์เล็กถึงกลาง ระยะส่งมอบสั้น และแก้ไขบ่อย | การซีลและซ่อมรอยต่อ รวมถึงการใช้วัสดุไม่คุ้มในรูปทรงลึก |
| ชิ้นงานตั้งต้นหล่อใกล้รูปทรง | ชิ้นงานเนื้อเดียวที่ทำให้คงตัวก่อนกัด CNC | รูปทรงซับซ้อนขนาดกลางถึงใหญ่และงานสุญญากาศ | การสร้างโพรง ความร้อนปฏิกิริยา การหดตัว การควบคุมโพรงอากาศ และการบ่มหลัง |
| ผิวบางถอดรูปพร้อมชั้นคอมโพสิตรองรับ | ถอดรูปต้นแบบหลักแล้วกัดเฉพาะส่วน | ผิวขนาดใหญ่ที่มีต้นแบบหลักอยู่แล้วและต้องการน้ำหนักต่ำ | การคืนรูปหลังถอดแบบ การขยายตัวทางความร้อนต่างกันระหว่างชั้น และความแข็งแกร่งของโครงรองรับ |
ต้นทุนต้องรวมทั้งกระบวนการ
การเปรียบเทียบอย่างเป็นธรรมไม่ควรหยุดที่ราคาเรซินหรืออะลูมิเนียมต่อกิโลกรัม ต้องนับปริมาตรชิ้นงานตั้งต้นที่ใช้ได้ ประสิทธิภาพการใช้วัสดุ การสร้างโพรง ชั่วโมง CNC เครื่องมือตัด งานติดกาวและซีล แผ่นฐาน การยก การทดสอบสุญญากาศ การแก้ไข การบำรุงรักษา และการปรับแบบในอนาคต การหล่อใกล้รูปทรงมีต้นทุนโพรงเริ่มต้น แต่ระยะเผื่อที่ลดลงช่วยลดการกัดหยาบและเศษวัสดุ ส่วนเนื้อเดียวตัดงานเตรียมรอยต่อหลายขั้น แผ่นประกอบยังอาจประหยัดกว่าสำหรับชิ้นงานเล็ก รูปทรงสม่ำเสมอ ผลิตครั้งเดียว หรือแบบที่มีแนวโน้มเปลี่ยน สำหรับแม่พิมพ์ใหญ่รูปทรงไม่สม่ำเสมอ คำถามคือการประหยัดงานกัดและซ่อมมากกว่าต้นทุนโพรงและการควบคุมหล่อหรือไม่
ต้นแบบและฟิกซ์เจอร์ยานยนต์
ในต้นแบบงานออกแบบและต้นแบบหลัก ชิ้นงานตั้งต้นเนื้อเดียวช่วยถ่ายทอดผิวดิจิทัลไปยังแผงภายนอกขนาดใหญ่ กันชน บังโคลน กระจัง ไฟ และองค์ประกอบแอโรไดนามิก โดยไม่มีรอยต่อแผ่นผ่านพื้นที่ผิวเงาที่ใช้ตรวจทาน ผลยังขึ้นอยู่กับการกัด ซีล ทำสี และวัด การหล่อเพียงอย่างเดียวไม่ได้รับรองผิวระดับ A
ต้นแบบตรวจข้อมูลและต้นแบบตรวจประกอบใช้แนวทางเดียวกันเพื่อเช็กช่องว่าง ความเสมอผิว ขอบเขต และการประกอบ กัดขอบและจุดอ้างอิงในชิ้นหล่อ แล้วเพิ่มหมุดกำหนดตำแหน่ง บล็อกตรวจ และโลหะฝังจากระบบพิกัดที่ควบคุม สำหรับงานภายในและแม่พิมพ์ผลิตจำนวนน้อย ชิ้นงานตั้งต้นรองรับแผงหน้าปัด แผงประตู คอนโซล เสา หลังคาภายใน เบาะ ชิ้นตกแต่งห้องเก็บสัมภาระ และฝาครอบรถไฟฟ้าได้ ฐานเดียวกันยังใช้สร้างแม่พิมพ์ขึ้นรูปสุญญากาศ RIM แรงดันต่ำ งานโฟม และชิ้นตกแต่งอ่อน เมื่อวัสดุที่เลือกและรอบความร้อนเข้ากันได้
เกจรูปทรง ฟิกซ์เจอร์กำหนดตำแหน่ง ฐานรองประกอบ และฐานวัดได้ประโยชน์จากรูปทรงรองรับใกล้สำเร็จ ตัวชิ้นงานตามรูปทรงชิ้นส่วนและการกัดสุดท้ายสร้างจุดอ้างอิงที่ทำซ้ำได้ ควรออกแบบทางเข้าบำรุงรักษา บล็อกสึกหรอเปลี่ยนได้ และจุดยึดไว้ด้วย การไม่มีรอยต่อไม่ได้ลดความจำเป็นของรายละเอียดฟิกซ์เจอร์ที่ซ่อมบำรุงได้
การประยุกต์สู่งานแม่พิมพ์การบินและอวกาศ
สำหรับแม่พิมพ์คอมโพสิตถ่ายแบบ ฟิกซ์เจอร์ตัดแต่งสุญญากาศ และชิ้นงานตั้งต้นขึ้นรูปแผ่นโลหะ ลำดับเดียวกันสร้างตัวรองรับเนื้อเดียวก่อนกัดละเอียดห้าแกน ต้องเลือกวัสดุตามอุณหภูมิบ่ม รอบความร้อน สัมประสิทธิ์การขยายตัว ความแข็ง และความเข้ากันได้กับสารซีลหรือเจลโค้ต งานสุญญากาศยังต้องซีลผิว ตรวจแนวซีลต่อเนื่อง ทดสอบแยกโซน และทดสอบการรักษาสุญญากาศทั้งชุด
การหล่อใกล้รูปทรงจึงเป็นแนวทางผลิต ไม่ใช่สิ่งทดแทนแผ่นวัสดุหรือโลหะทุกกรณี ให้กำหนดรูปทรง ระยะเผื่อ อุณหภูมิอ้างอิง วิธีตรวจ และแผนซ่อมล่วงหน้า แล้วเปรียบเทียบต้นทุนและความเสี่ยงทั้งกระบวนการสำหรับต้นแบบ เกจ หรือฟิกซ์เจอร์ที่ต้องการ