
Uygulama / EPTEK kalıp ve fikstür çözümleri

Karbon elyaf serim kalıpları

Karbon elyaf serim kalıpları iki tipik yolla üretilir: düşük sıcaklıkta ilk kür, yüksek sıcaklıkta son kür ve yüksek sıcaklıkta kullanım sağlayan üst seviye prepreg-otoklav yolu; ya da gerekli kullanım sıcaklığına ve üretim koşullarına göre seçilen daha ekonomik vakum infüzyon yolu.

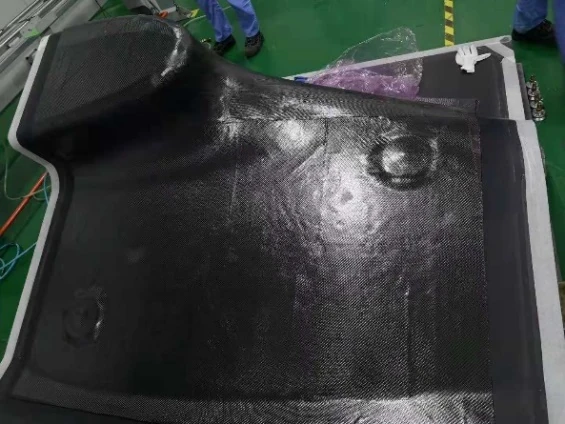
Karbon elyaf serim kalıbı yüzeyi
EPTEK / KALIP UZMANLIĞIKarbon elyaf serim kalıpları

İki tipik proses yolu

Malzeme sınıfından önce kür yöntemini seçin.

Kalıp yapısı, karbon takviye, reçine sistemi, vakum veya basınç prosesi ve son kür tek bir kalıp sistemi olarak tasarlanmalıdır. Bitmiş kalıbın kullanım sıcaklığı bu kararın yalnızca bir unsurudur.

01 / ÜST SEVİYE YÖNTEM

Prepreg serimi ve otoklavda şekillendirme

Kalıp prepregi; depolama, şartlandırma, ara vakum sıkıştırması ve torbalama koşulları kontrol edilerek serilir, ardından otoklavda kürlenir. Tipik süreç; düşük sıcaklıkta ilk kür, yüksek sıcaklıkta son kür ve bitmiş karbon elyaf kalıbın yüksek sıcaklıkta kullanımıdır.

LTP220 ve LTP240 bu yöntem için EPTEK’in tipik kalıp prepregi seçenekleridir. LTP240, yüksek sıcaklıkta kürlenen versiyondur; seçilen serim düzeni ile kür ve son kür programı güncel teknik veri föyüne ve proje proses şartnamesine uygun olmalıdır.

02 / DAHA EKONOMİK YÖNTEM

Vakum infüzyonuyla kalıp üretimi

Daha düşük maliyetli bir sıvı reçine yöntemi tercih edildiğinde karbon elyaf kalıp vakum infüzyonuyla da üretilebilir. Kuru takviye, vakum sızdırmazlığı, elyafın ıslanması, laminat kalınlığı, ekzoterm ve son kür; boyutsal sonucu ve tekrarlanabilirliği belirler.

Yaklaşık şu sıcaklıkta kullanılan karbon elyaf serim kalıbı için: 180°Cproje yönteminde şu ürün kullanılabilir: EPMOLD220LV EPTEK’in belirlediği koşullara göre. Yaklaşık şu sıcaklıkta kullanılan kalıp için: 120°C, EPMOLD170LV daha düşük sıcaklıklar için tipik sıvı reçine seçeneğidir. Projeye özel güncel, kontrollü teknik veri föyünü ve kür programını doğrulayın.

Yüzey yaklaşımı

Kalıp yüzeyini varsayılan olarak jelkotla örtmeyin.

EPTEK, karbon elyaf serim kalıplarında jelkotun varsayılan yüzey katmanı olarak eklenmesini önermez. Doğrudan ve düzgün işlenmiş kalıp yüzeyi; iğne deliği gözeneklerini, elyaf izlerini, yerel kusurları ve diğer proses sorunlarını üretim sırasında görünür kılar. Böylece kalıp üretime alınmadan önce onarım ve kontrol yapılabilir. Yüzeyi örtmek bu sorunları gizleyebilir, güvenilir düzeltmeyi zorlaştırabilir ve kalıbın kullanım ömrünü azaltabilir.

KONTROL

Kusurları görünür tutun

Karbon kalıp yüzeyini kür, son kür, işleme ve yüzey bitirme sonrasında kontrol edin. Onarım gereken bölgeleri opak bir katman altında gizlemek yerine kaydedin.

ONARIM

Ayırıcı uygulamadan önce onarın

Uygun kalıp onarım yöntemini kullanın, yerel yüzeyi yeniden işleyin ve ayırıcıları uygulamadan önce yüzeyi ana modele veya kontrol referansına göre doğrulayın.

DAYANIKLILIK

Kalıp ömrünü prosesin bir parçası hâline getirin

Laminat ve kür yolu kontrol altında olduğunda, görünür ve onarılabilir kalıp yüzeyi erken düzeltmeyi, daha tutarlı kalıptan ayırmayı ve daha uzun kalıp ömrünü destekler.

Teknik kontrol noktaları

Tüm kür geçmişini kaydedin.

Kontrol noktasıNeden önemli?
Depolama ve şartlandırmaPrepregin soğuk depolama dışında kaldığı süre, sıcaklık ve kullanım şekli, konsolidasyonu ve kür tutarlılığını etkiler.
Vakum veya otoklav basıncıTorba sızdırmazlığı, ara sıkıştırma ve basınç; elyafın ıslanmasını, boşluk kontrolünü ve kalıp kalınlığını belirler.
Kür ve son kürİlgili malzeme sınıfının programını izleyin ve işleme ya da ayırıcı uygulaması öncesinde gerçek sıcaklık geçmişini kaydedin.
Yüzey kontrolü ve onarımıÜretimden önce doğrudan kalıp yüzeyini kontrol edin, kusurları giderin ve yüzey kalitesini doğrulayın.
Isıl çevrimler ve parça sayısıYöntemi seçmeden önce beklenen kullanım sıcaklığını, çevrimleri ve parça sayısını belirleyin.