
Hassas kalıp ve fikstürler
Model ve fikstürler için nihai kontura yakın döküm
Nihai kontura yakın döküm, kalıbın başlangıç geometrisini değiştirir. Büyük dikdörtgen bir yığını işleyip birleşimlerini onarmak yerine, nihai konturu izleyen bir boşluk tasarlanır ve yalnızca bırakılan kontrollü pay işlenir.
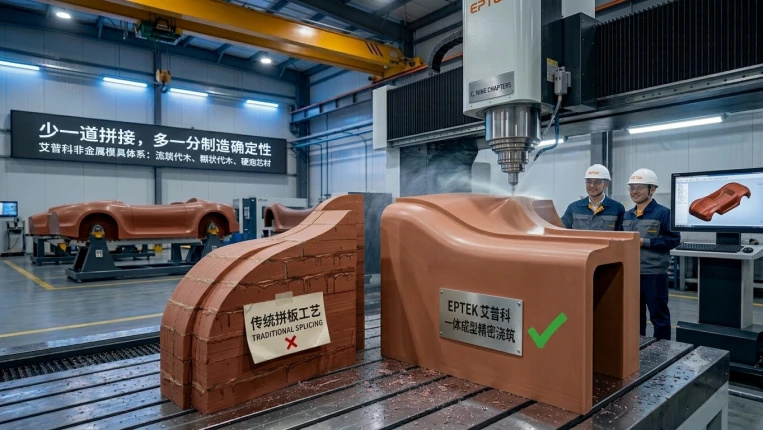
Derin cepleri veya düzensiz konturları olan büyük modeller ve kalıplar, karmaşık model levhası montajları gerektirebilir. Her kesim, yapıştırıcı katmanı ve onarım yönetilecek yeni bir arayüz ekler. Nihai kontura yakın döküm, üç boyutlu ürün verilerinden başlayarak hedef şekli izleyen kesintisiz bir taslak oluşturur ve CNC finiş için ölçülü bir pay bırakır.
Birleşimler neden bir üretim değişkenidir?
Standart levhalar küçük, basit parçalar ve acil değişiklikler için pratik olmaya devam eder. Boyut, derinlik ve yüzey beklentisi arttıkça birleşimler dört ilişkili sorun yaratır. Yapıştırıcı ile levha renk, sertlik, ısıl genleşme ve zımparalanma davranışında farklıdır; onarılan birleşim yüksek parlaklık altında veya ısıl çevrim sonrasında yeniden görünebilir. Kısmen yapışmış kenar ya da gizli boşluk, vakum kalıbında kaçak yolu olabilir. Yapıştırıcı katmanı ayrıca süreksizliktir; taşıma, vakum yükü veya tekrarlanan sıcaklık değişiminde ayrılabilir, çatlayabilir ya da basamak oluşturabilir. Son olarak dikdörtgen malzemenin kesilmesi, nihai kontura hiç ait olmayan malzemeyi kaldırır.
Nihai kontura göre oluşturulan iş akışı
- Verileri içe aktarın ve planlayın. Nihai yüzeyi, işleme payını, referansları, insertleri, vakum bölgelerini ve montaj yapısını belirleyin. Pay, kararlılık kazanma ve finiş işleme için yeterli; nihai şekle yakın taslağın avantajını koruyacak kadar küçük olmalıdır.
- Boşluğu oluşturun. Parça verisini izleyen köpük veya başka bir tek kullanımlık boşluğu CNC ile işleyin. Boşluk, reçine karıştırılmadan önce malzeme hacmini kontrol eder ve besleme, hava tahliyesi, insert ve destek özelliklerini konumlandırır.
- Dökün ve kürleyin. Seçilen PUCAST veya EPCAST bileşenlerini dozlayıp karıştırın, ardından hazırlanan boşluğu planlanmış dolum sistemiyle besleyin. EPTEK'in kontura yakın yöntemi, kesintisiz taslağı oluşturmak için reaksiyon enjeksiyonu kullanır; yalnızca elle döküme bağlı değildir. Hava tahliyesini, kesit kalınlığını ve ısı açığa çıkışını kontrol edin; belirtilen aşamalı kür veya son kürü uygulayın. Kalıptan çıkarmadan önce gövdeyi kontrollü soğutun.
- Kararlılık kazandırın, sonra işleyin. Taslağı çıkarıp kontrol edin; kaba işleme, kararlılık kazanma, yeniden kontrol ve CNC ya da beş eksenli finiş sırasını planlayın. Referans deliklerini, vakum kanallarını, sızdırmazlık kanallarını, konumlandırma pimlerini ve metal insertleri aynı kontrollü referanstan ekleyin.
- Sızdırmazlığı sağlayın ve doğrulayın. Yüzey gözeneklerini kapatın, sızdırmazlık sürekliliğini kontrol edin, gerektiğinde bölgesel vakum ve basınç yükselme testleri yapın; çalışma konturunu referans sıcaklığında çizim veya nokta bulutuyla karşılaştırın.
Yöntem karşılaştırması
| Yöntem | Hassasiyetin kaynağı | Uygun kullanım | Yönetilecek dengeler |
|---|---|---|---|
| Yapıştırılmış levha yığını | Kararlı montaj, ardından CNC işleme | Küçük veya orta kalıplar, kısa teslim süreleri, sık değişiklikler | Birleşim sızdırmazlığı, dikiş onarımı ve derin şekillerde düşük malzeme verimi |
| Nihai kontura yakın döküm taslağı | CNC öncesi kararlılık kazandırılan kesintisiz gövde | Orta veya büyük karmaşık konturlar ve vakum uygulamaları | Boşluk imalatı, ısı açığa çıkışı, büzülme, boşluk kontrolü ve son kür |
| Kompozit destekli ince kopyalanmış kabuk | Ana modelin kopyalanması, ardından seçici işleme | Mevcut ana modelin bulunduğu, düşük kütle gerektiren büyük yüzeyler | Kalıptan çıkarma sonrası geri esneme, katmanların ısıl genleşme uyumsuzluğu ve destek rijitliği |
Maliyet, tüm süreci kapsar
Adil karşılaştırma, reçine veya alüminyumun kilogram fiyatında bitmez. Kullanılabilir taslak hacmini, malzeme verimini, boşluk imalatını, CNC saatlerini, kesicileri, yapıştırma ve sızdırmazlık işlerini, taban plakalarını, kaldırmayı, vakum testlerini, yeniden işlemeyi, bakımı ve gelecekteki değişiklikleri hesaba katın. Kontura yakın dökümün başlangıçta boşluk maliyeti vardır; ancak düşük pay kaba işlemeyi ve talaşı azaltabilir, kesintisiz gövde de birçok birleşim hazırlığını ortadan kaldırır. Küçük, düzenli, tek seferlik parça veya değişmesi muhtemel tasarımda levha yığını hâlâ ekonomik olabilir. Büyük düzensiz kalıpta soru, kazanılan işleme ve onarım tasarrufunun boşluk ve döküm kontrolünü aşıp aşmadığıdır.
Otomotiv modelleri ve fikstürleri
Tasarım ve ana modellerde kesintisiz taslak; dijital yüzeyi büyük dış panellere, tamponlara, çamurluklara, ızgaralara, lambalara ve aerodinamik özelliklere, yüksek parlaklıklı değerlendirme alanından geçen levha birleşimi olmadan taşımaya yardımcı olur. Sonuç hâlâ işleme, sızdırmazlık, boya ve ölçüme bağlıdır; döküm tek başına A sınıfı yüzeyi belgelemez.
Veri kontrol ve kübik kontrol modelleri aynı yaklaşımı aralık, yüzey hizası, sınır ve montaj kontrollerinde kullanır. Kenarlar ve referanslar döküm gövdeye işlenebilir; konumlandırma pimleri, kontrol blokları ve metal insertler kontrollü koordinat sisteminden eklenir. İç mekân ve küçük seri kalıplarda taslak; gösterge panoları, kapı panelleri, konsollar, direkler, tavan döşemeleri, koltuklar, bagaj kaplamaları ve elektrikli araç kapaklarında kullanılabilir. Seçilen malzeme ve ısıl çevrim uyumluysa aynı platform vakum şekillendirme, düşük basınç RIM, köpükleme ve yumuşak döşeme kalıplarına da temel olabilir.
Kontur mastarları, konumlandırma fikstürleri, montaj destekleri ve ölçüm tabanları nihai şekle yakın destekten yararlanır: gövde parça konturunu taşır, nihai işleme tekrarlanabilir referansları oluşturur. Servis erişimini, değiştirilebilir aşınma bloklarını ve bağlantı arayüzlerini tasarıma dâhil edin; birleşimleri kaldırmak bakımı yapılabilir fikstür detaylarına olan ihtiyacı kaldırmaz.
Havacılık ve uzay kalıplarına aktarım
Kompozit ara kalıplar, vakumlu kenar kesme fikstürleri ve sac şekillendirme taslaklarında aynı sıra, beş eksenli finişten önce kesintisiz destek gövdesi oluşturur. Malzeme seçimi kür sıcaklığına, ısıl çevrimlere, genleşme katsayısına, sertliğe ve sızdırmazlık malzemeleri veya jelkotlarla uyuma göre yapılmalıdır. Vakum kalıpları yine de yüzey sızdırmazlığı, kesintisiz conta kontrolleri, bölgesel vakum testleri ve tüm kalıbın vakum tutma testi gerektirir.
Dolayısıyla kontura yakın döküm bir üretim yöntemidir; levha veya metalin genel ikamesi değildir. Konturu, payı, referans sıcaklığını, doğrulama yöntemini ve onarım stratejisini baştan belirtin. Ardından hedef model, mastar veya fikstür için tüm prosesin maliyetini ve riskini karşılaştırın.