
Ứng dụng / Gia công composite

Đồ gá chân không cắt mép và khoan

Đồ gá cắt mép giữ chi tiết composite ở vị trí xác định đồng thời chừa khoảng hở cho dụng cụ cắt. Kẹp giữ chân không tin cậy phụ thuộc vào mặt tiếp xúc, bố trí gioăng kín, độ cứng và hệ chuẩn ổn định, không chỉ vào vật liệu thân đồ gá.

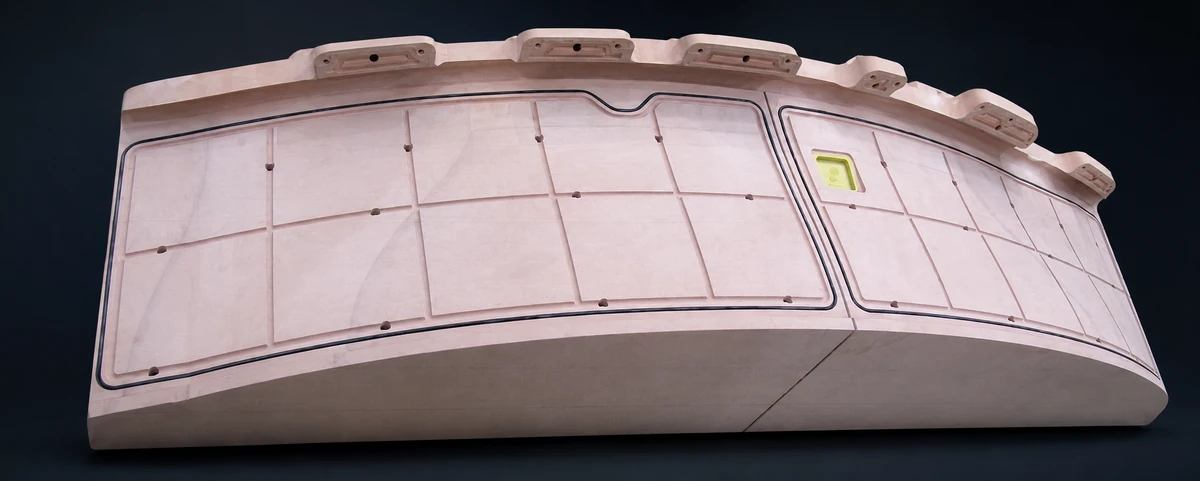
Đồ gá cắt mép cong với rãnh chân không gia công và lưới gioăng kín trong tài liệu kỹ thuật EPTEK
EPTEK / ỨNG DỤNGKết cấu đỡ, rãnh chân không và chuẩn gia công

Yêu cầu kỹ thuật

So sánh bốn phương pháp chế tạo

01 / PHƯƠNG PHÁP CHUẨN SO SÁNH

Đúc nhôm + gia công CNC

Phương án kim loại làm chuẩn so sánh về độ cứng, độ bền và kinh nghiệm chế tạo đồ gá đã được thiết lập. So sánh thời gian đúc và gia công, lượng vật liệu cần bóc, khối lượng khi thao tác và thay đổi kích thước ở nhiệt độ làm việc.
02 / TẤM DÁN GHÉP

Phôi tấm làm mẫu + gia công CNC

Dán ghép PUBOARD hoặc EPBOARD thành phôi, rồi gia công mặt đỡ, các chi tiết chân không và mặt chuẩn định vị. Kiểm chứng độ kín đường keo, chi tiết chèn và khả năng đỡ cục bộ trước khi nghiệm thu đồ gá hoàn thiện.

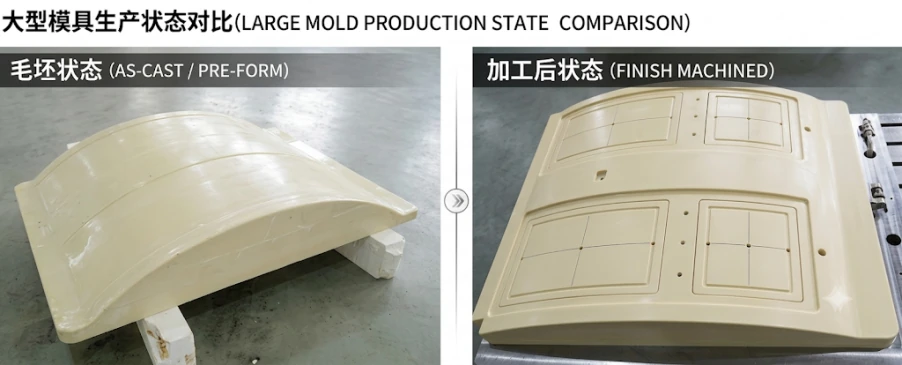
So sánh phôi đồ gá đúc chính xác với đồ gá đã gia công

03 / ĐÚC GẦN HÌNH DẠNG CUỐI

Phôi đúc chính xác + gia công CNC

Đúc phôi PU hoặc epoxy có chất độn gần với hình dạng yêu cầu, rồi gia công hình dạng cuối cùng. Cách này có thể giảm vật liệu dư; thiết kế phôi, tích tụ nhiệt trong nhựa, đóng rắn và lượng dư gia công vẫn là yếu tố then chốt.

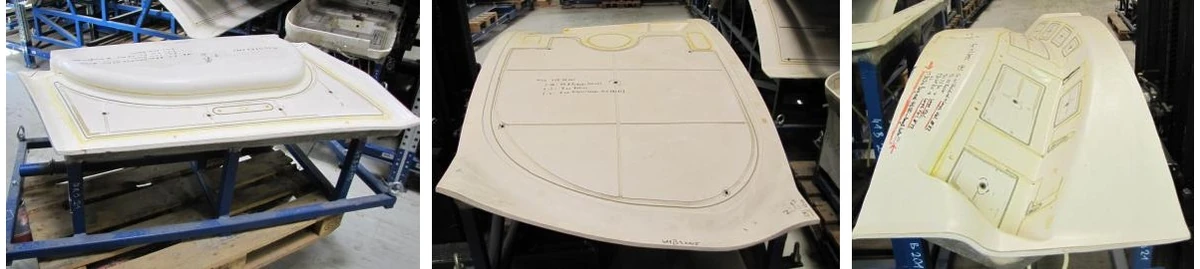
Kết cấu đồ gá cắt mép thành mỏng sao chép trong bài kỹ thuật EPTEK

04 / LỚP VỎ SAO CHÉP

Gelcoat + paste chứa sợi thủy tinh hoặc laminate gia cường

Sao chép mặt tiếp xúc từ mẫu gốc được kiểm soát, rồi tạo lớp vỏ và kết cấu đỡ. Bề mặt đồ gá, độ bù theo chiều dày chi tiết, độ cứng lớp vỏ, đóng rắn và liên kết với khung quyết định độ khớp cuối cùng.

Yêu cầu kỹ thuật

Chọn phương án phù hợp với hệ vật liệu

Phương ánNhóm sản phẩm EPTEKNội dung cần kiểm chứng
Gia công tấm làm mẫuTấm làm mẫu PUBOARD / EPBOARDĐộ kín khí đường keo, khả năng giữ chi tiết chèn, gia công và ổn định kích thước
Đúc chính xácPUCAST / EPCASTChiều dày đổ, chất độn, kiểm soát lỗ rỗng, đóng rắn và lượng dư gia công còn lại
Lớp vỏ sao chépGelcoat tương thích + EPMOLD LP70 và các hệ được lựa chọn hệ nhựa lớp đỡ EPLAM / EPMOLDTương thích giữa các lớp, chiều dày vỏ, đóng rắn, gia cường và liên kết với khung
Phương án nhôm làm chuẩn so sánhThiết kế và gia công đồ gá kim loạiSo sánh các phương án trên cùng chi tiết, dung sai và tiêu chí nghiệm thu

Yêu cầu kỹ thuật

Nghiệm thu đồ gá theo tính năng thực tế

Kiểm traTrọng tâm nghiệm thu
Độ khớp và hình dạngKiểm tra sau đóng rắn và lắp ráp. Với đồ gá sao chép, cần tính đến độ bù chiều dày chi tiết và hồi phục đàn hồi.
Độ kín hệ chân khôngKiểm tra thời gian đạt chân không và mức tăng áp suất sau khi cô lập; phân biệt rò rỉ qua thân, mối ghép, gioăng và đầu nối.
Định vị và đỡKiểm chứng tính lặp lại của chuẩn định vị, độ nén gioăng, độ cứng cục bộ và khả năng tiếp cận của dụng cụ cắt.
Nhiệt độ và gia côngĐánh giá giãn nở theo kích thước đồ gá thực tế và thay đổi nhiệt độ; kiểm tra chi tiết gia công đầu tiên theo bản vẽ.
Chi phí vòng đờiSo sánh thể tích phôi hữu ích, gia công, ghép nối, làm kín, kết cấu đỡ, sửa lại và tuổi thọ dự kiến.