
Khuôn và đồ gá chân không
Lựa chọn vật liệu cho đồ gá cắt mép chân không
Đồ gá phay chân không phải đỡ chi tiết, giữ kín và tạo chuẩn gia công lặp lại. Nhôm đúc là mốc so sánh hữu ích, nhưng ba phương án phi kim có thể tốt hơn khi tổng chi phí và hành vi nhiệt phù hợp với chế độ làm việc.
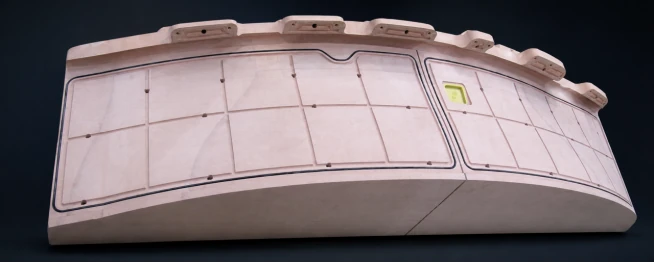
Đồ gá phay hoặc cắt mép chân không là hệ kết cấu và làm kín, không chỉ là tấm có hình dạng. Bề mặt đỡ chi tiết, rãnh và cổng giữ chân không, còn đế tạo vị trí lặp lại cho gia công và kiểm tra. Nhôm đúc vẫn là mốc vì độ cứng vững, bề mặt liên kết và phản ứng nhiệt đã quen thuộc. Ba phương án phi kim—tấm làm mẫu dán ghép, nhựa đúc chính xác và lớp da gelcoat/composite sao chép từ mẫu gốc đã xác nhận—cũng có thể đáp ứng. Cần so sánh tổng rủi ro và chi phí tại độ chính xác, nhiệt độ và chế độ làm việc yêu cầu.
Ưu điểm của nhôm đúc
Hợp kim nhôm thông dụng và nhôm đúc có hệ số giãn nở nhiệt ở nhiệt độ phòng khoảng 23–27 × 10−6/K; cần xác nhận mã vật liệu và dải nhiệt độ thực tế cho dự án. Nhôm dẫn nhiệt nhanh và tạo thân đồng nhất, cứng vững với ren và bề mặt liên kết tin cậy sau đúc, khử ứng suất và gia công tinh CNC. Các đặc điểm này phù hợp với sử dụng thường xuyên, chịu mòn và đồ gá có nhiều liên kết.
Tuy vậy, phương án này không đơn giản. Thường cần mẫu đúc hoặc khuôn đúc, đúc, kiểm tra, ổn định và gia công nhiều. Lỗ rỗng có thể thành đường rò chân không và cần tẩm kín hoặc làm kín. Mẫu, thời gian máy, dao cụ, nâng chuyển và chỉnh sửa sau này đều tăng chi phí. Đầu tư có thể hợp lý khi đồ gá hoạt động thường xuyên và mòn nhiều; nhôm phế liệu cũng có giá trị thu hồi đã được xác lập.
Ba phương án phi kim và nguồn tạo giá trị
Gia công tấm làm mẫu dán ghép
PUBOARD hoặc EPBOARD được cắt thành khối hay lớp, dán ghép, gia công chuẩn rồi phay mặt, rãnh làm kín, cổng chân không và chuẩn lắp. Tấm đóng rắn tại nhà máy cho đặc tính gia công nhất quán. Tài liệu nguồn nêu hệ số giãn nở của tấm thông dụng khoảng 40–55 × 10−6/K, nên cần xưởng kiểm soát nhiệt độ và phân bổ sai số nhiệt thực tế. Với đồ gá nhỏ và vừa, lực cắt thấp giúp sửa nhanh: có thể dán phần sửa cục bộ rồi gia công lại mà không làm mẫu đúc mới. Mọi đường keo phải được làm ướt đầy đủ, đóng rắn và bịt kín; mối nối hở là điểm rò tiềm ẩn và nơi thay đổi độ mềm cục bộ.
Nhựa đúc chính xác làm khuôn
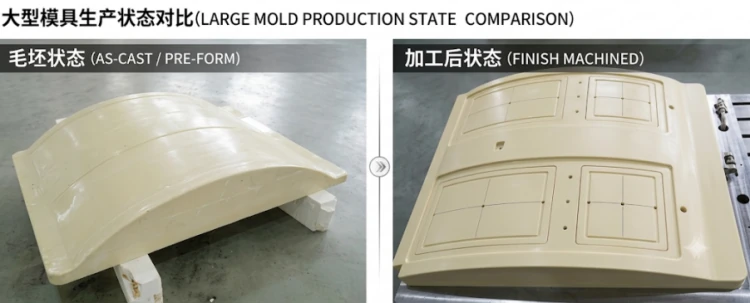
PUCAST hoặc EPCAST có thể đổ vào lòng đúc theo hình để tạo phôi gần hình dạng cuối, sau đó gia công CNC hoàn thiện. Không có mối nối xuyên qua tấm giúp đơn giản hóa đường khí, và phôi có thể gần bao hình cuối hơn nhiều so với khối tấm dày. Lợi ích kinh tế đến từ giảm lượng bóc tách và gia công kim loại, không phải đổ đầy đồ gá lớn bằng khối nhựa dày không cần thiết. Toàn bộ đồ gá cần kết hợp thân làm việc liên tục, có thể gia công với đế kim loại, khối lắp hoặc khung phía sau chịu tải nâng và lắp đặt.
Gelcoat, paste độn thủy tinh và lớp đỡ composite
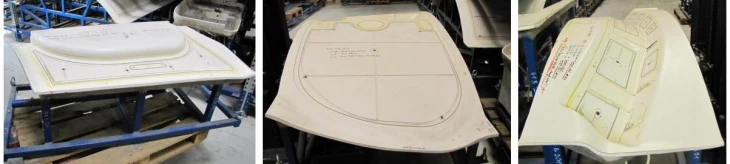
Nếu đã có mẫu gốc được xác nhận, có thể sao chép mặt làm việc gelcoat mỏng rồi đỡ bằng paste độn thủy tinh hoặc kết cấu sợi thủy tinh hay sợi carbon/epoxy. Phương án hấp dẫn khi cần nhiều đồ gá từ một mẫu: sao chép giảm bóc tách vật liệu và giữ khối lượng thấp. Với một đồ gá, chi phí làm và xác nhận mẫu gốc có thể xóa lợi ích đó. Độ bù phải tính chiều dày danh nghĩa của chi tiết sau đóng rắn, đàn hồi trở lại và chuẩn sau lắp.
EPMOLD LP70 có hệ số giãn nở nhiệt được công bố 25 × 10⁻⁶/K trên mẫu chuẩn hậu đóng rắn 16 giờ ở 60°C và thử trong khoảng 20–50°C. Kết cấu có thể kết hợp lớp biên dạng LP70 liên tục, gia công được và có lượng dư, với lớp đỡ sợi carbon/epoxy đối xứng, cân bằng, chế tạo bằng truyền chân không. Lõi sandwich hoặc gân có thể tăng độ cứng uốn và xoắn. Kiểm tra hình dạng sau tháo khuôn, hậu đóng rắn và lắp đặt; quyết định có gia công mặt cuối hay không theo lượng dư và dung sai nghiệm thu. Rãnh kín, cổng và bề mặt lắp lặp lại cần lớp cục bộ gia công được hoặc chi tiết chèn, sau đó khôi phục độ kín chân không. Kết cấu này không tự bảo đảm độ chính xác 0,10 mm.
Dùng phân bổ sai số nhiệt, không dựa vào khẩu hiệu vật liệu
Với chiều dài năm mét tự do và đồng nhất, ước tính ban đầu là ΔL = αLΔT. Các giá trị dưới đây chỉ là giãn nở lý thuyết, không phải sai số hình dạng sau lắp đặt.
| Vật liệu hoặc kết cấu | Hệ số giãn nở nhiệt điển hình (×10−6/K) | 5 m, +1 °C | 5 m, +5 °C |
|---|---|---|---|
| Nhôm/nhôm đúc thông dụng (tùy mã vật liệu) | 23–27 | 0.12–0.14 mm | 0.58–0.68 mm |
| EPMOLD LP70, mẫu thử hậu đóng rắn | 25 | 0.13 mm | 0.63 mm |
| Tấm làm mẫu hoặc nhựa đúc làm khuôn thông dụng (tùy mã) | 40–55 | 0.20–0.28 mm | 1.00–1.38 mm |
| Tấm composite sợi carbon được thiết kế, hướng trong mặt phẳng | 0–5 | 0–0.03 mm | 0–0.13 mm |
Nhiệt độ đồng đều chủ yếu thay đổi kích thước tổng thể. Gradient nhiệt và chênh lệch hệ số giãn nở giữa lớp làm việc, keo, lớp đỡ composite, đế kim loại, điểm đỡ cùng phản lực làm kín dễ gây cong cục bộ hơn. Đặt chênh lệch nhiệt cho phép từ chiều dài đồ gá, hệ chuẩn và phân bổ sai số, rồi đưa gia công, sử dụng và kiểm tra về cùng nhiệt độ chuẩn.
Xác nhận và lựa chọn
- Kiểm tra hình dạng mặt làm việc theo chuẩn đế, rồi đo thời gian hút từng vùng và mức tăng áp sau khi cách ly nguồn chân không.
- Lắp chi tiết đại diện để kiểm tra độ khớp, độ nén gioăng và kết quả gia công đầu.
- Với đồ gá composite sao chép, ghi hình dạng sau đóng rắn ban đầu, tháo khuôn, hậu đóng rắn, lắp đặt và chu kỳ nhiệt có kiểm soát.
Chọn tấm dán ghép khi đồ gá nhỏ hoặc vừa thường xuyên thay đổi và có thể kiểm soát nhiệt độ. Chọn đúc chính xác khi phôi lớn hơn, liền mạch, gần hình cuối giúp giảm gia công và đế chịu được tải. Chọn lớp vỏ gelcoat/composite khi có thể tái dùng mẫu gốc đã xác nhận cho nhiều đồ gá, với lớp đỡ và bề mặt tiếp giáp thiết kế đối xứng. Giữ nhôm đúc khi số chu kỳ cao, mài mòn, liên kết ren và bảo trì đã ổn định quan trọng hơn lợi ích thời gian hay khối lượng của phi kim. Trong mọi trường hợp, so sánh thể tích và hiệu suất vật liệu, gia công, làm kín, nâng chuyển, làm lại, sửa chữa và chỉnh sửa; phương án phi kim chỉ có giá trị khi tổng chi phí thấp hơn với cùng tiêu chí nghiệm thu.