
Khuôn và đồ gá chính xác
Đúc gần biên dạng cuối cho mẫu và đồ gá
Đúc gần biên dạng cuối thay đổi hình dạng ban đầu của khuôn. Thay vì gia công một khối ghép chữ nhật lớn rồi sửa các đường nối, quy trình thiết kế lòng đúc quanh biên dạng cuối và chỉ gia công lượng dư được kiểm soát còn lại.
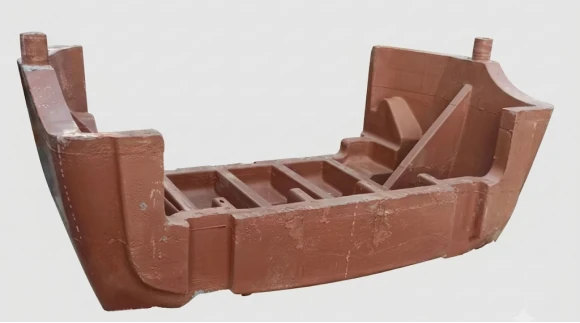
Mẫu và khuôn lớn có hốc sâu hoặc biên dạng không đều có thể cần khối ghép tấm làm mẫu phức tạp. Mỗi đường cắt, lớp keo và lần sửa chữa lại thêm một bề mặt tiếp giáp cần quản lý. Đúc gần biên dạng cuối bắt đầu từ dữ liệu sản phẩm 3D, tạo phôi đúc liên tục theo hình dạng dự kiến và để lại lượng dư đo được cho gia công tinh CNC.
Vì sao đường nối trở thành biến số chế tạo
Tấm tiêu chuẩn vẫn thực tế cho chi tiết nhỏ, đơn giản và chỉnh sửa gấp. Khi kích thước, chiều sâu và yêu cầu bề mặt tăng, đường nối tạo ra bốn vấn đề liên quan. Keo và tấm khác nhau về màu, độ cứng, giãn nở nhiệt và khả năng chà nhám, nên mối nối đã sửa có thể hiện lại dưới lớp hoàn thiện bóng cao hoặc sau chu kỳ nhiệt. Mép chỉ dán một phần hay hốc ẩn có thể tạo đường rò trong khuôn chân không. Lớp keo cũng là điểm gián đoạn, có thể bong, nứt hoặc tạo bậc khi thao tác, chịu tải chân không hay thay đổi nhiệt độ lặp lại. Cuối cùng, cắt vật liệu hình chữ nhật loại bỏ phần vốn không thuộc biên dạng cuối.
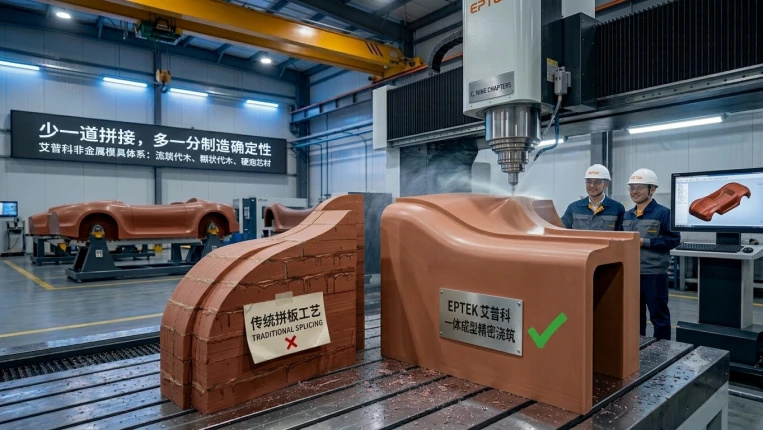
Quy trình xoay quanh biên dạng cuối
- Nhập dữ liệu và lập kế hoạch. Xác định bề mặt cuối, lượng dư, chuẩn định vị, chi tiết chèn, vùng chân không và kết cấu lắp. Lượng dư phải đủ cho ổn định và gia công tinh nhưng không quá lớn, để giữ lợi ích của phôi gần hình dạng cuối.
- Tạo lòng đúc. Gia công CNC lòng đúc bằng foam hoặc vật liệu hy sinh khác theo dữ liệu chi tiết. Lòng đúc kiểm soát thể tích vật liệu và bố trí cấp nhựa, thoát khí, chi tiết chèn, đỡ trước khi trộn nhựa.
- Đúc và đóng rắn. Định lượng và trộn các thành phần PUCAST hoặc EPCAST đã chọn, rồi cấp vào lòng đúc đã chuẩn bị qua hệ thống điền đầy được thiết kế. Phương án đúc gần biên dạng của EPTEK dùng phun phản ứng để tạo phôi liên tục, không chỉ giới hạn ở đổ thủ công. Kiểm soát thoát khí, chiều dày tiết diện và nhiệt tỏa, thực hiện đóng rắn theo giai đoạn hoặc hậu đóng rắn theo quy định. Làm nguội có kiểm soát trước khi tháo.
- Ổn định rồi gia công. Lấy phôi ra, kiểm tra rồi sắp xếp trình tự gia công thô, ổn định, kiểm tra lại và gia công tinh CNC hoặc 5 trục. Tạo lỗ chuẩn, rãnh chân không, rãnh làm kín, chốt định vị và chi tiết chèn kim loại theo cùng hệ chuẩn được kiểm soát.
- Bịt kín và xác nhận. Bịt lỗ rỗng bề mặt, kiểm tra đường làm kín liên tục, thử chân không theo vùng và tăng áp khi phù hợp, rồi so sánh biên dạng làm việc với bản vẽ hoặc đám mây điểm ở nhiệt độ chuẩn.
So sánh phương án
| Phương án | Nguồn tạo độ chính xác | Ứng dụng phù hợp | Các yếu tố đánh đổi cần quản lý |
|---|---|---|---|
| Khối tấm dán ghép | Khối ghép ổn định, sau đó gia công CNC | Khuôn nhỏ hoặc vừa, thời gian ngắn, thay đổi thường xuyên | Bịt kín, sửa đường nối và hiệu suất vật liệu thấp với hình dạng sâu |
| Phôi đúc gần biên dạng cuối | Thân liên tục được ổn định trước gia công CNC | Biên dạng phức tạp cỡ vừa hoặc lớn và ứng dụng chân không | Chế tạo lòng đúc, nhiệt tỏa, co ngót, kiểm soát lỗ rỗng và hậu đóng rắn |
| Lớp da mỏng sao chép với lớp đỡ composite | Sao chép mẫu gốc rồi gia công chọn lọc | Bề mặt lớn khi có mẫu gốc sẵn và yêu cầu khối lượng thấp | Đàn hồi trở lại sau tháo khuôn, chênh lệch hệ số giãn nở giữa các lớp và độ cứng vững kết cấu đỡ |
Chi phí phải tính cả quy trình
So sánh công bằng không dừng ở giá nhựa hay nhôm mỗi kilogram. Cần tính thể tích phôi hữu ích, hiệu suất vật liệu, chế tạo lòng đúc, giờ CNC, dao cắt, dán và làm kín, tấm đế, nâng chuyển, thử chân không, làm lại, bảo trì và thay đổi tương lai. Đúc gần biên dạng có chi phí lòng đúc ban đầu, nhưng lượng dư nhỏ có thể giảm gia công thô và phoi, còn thân liên tục loại bỏ nhiều bước xử lý đường nối. Khối tấm ghép vẫn có thể kinh tế cho chi tiết đơn chiếc nhỏ, đều hoặc thiết kế dễ thay đổi. Với khuôn lớn, không đều, câu hỏi là phần tiết kiệm gia công và sửa chữa có vượt chi phí lòng đúc và kiểm soát đúc hay không.
Mẫu và đồ gá ô tô
Trong mẫu tạo dáng và mẫu gốc, phôi liên tục giúp chuyển bề mặt số sang các tấm ngoại thất lớn, cản, vè, lưới tản nhiệt, đèn và chi tiết khí động mà không có đường nối tấm đi qua vùng đánh giá bóng cao. Kết quả vẫn phụ thuộc vào gia công, làm kín, sơn và đo kiểm; riêng đúc không chứng nhận bề mặt cấp A.
Mẫu kiểm tra dữ liệu và mô hình kiểm tra lắp ráp cũng dùng cách này để kiểm tra khe hở, độ đồng phẳng, ranh giới và lắp ráp. Cạnh và chuẩn có thể gia công trên thân đúc, còn chốt định vị, khối kiểm tra và chi tiết chèn kim loại được thêm theo hệ tọa độ kiểm soát. Với nội thất và khuôn loạt nhỏ, phôi có thể dùng cho bảng táp-lô, tấm cửa, bảng điều khiển trung tâm, trụ, trần, ghế, ốp khoang hành lý và nắp xe điện. Cùng nền tảng có thể dùng cho khuôn tạo hình chân không, RIM áp suất thấp, tạo foam và chi tiết trang trí mềm nếu vật liệu và chu kỳ nhiệt tương thích.
Dưỡng biên dạng, đồ gá định vị, giá đỡ lắp ráp và đế đo hưởng lợi từ hình dạng đỡ gần hình cuối: thân mang biên dạng chi tiết và gia công cuối tạo chuẩn lặp lại. Giữ khả năng tiếp cận bảo trì, khối chịu mòn thay thế và vị trí liên kết trong thiết kế; bỏ đường nối không có nghĩa bỏ yêu cầu chi tiết đồ gá dễ bảo trì.
Ứng dụng sang khuôn hàng không vũ trụ
Với khuôn composite trung gian, đồ gá cắt mép chân không và phôi tạo hình tấm kim loại, cùng trình tự tạo thân đỡ liên tục trước gia công tinh 5 trục. Chọn vật liệu theo nhiệt độ đóng rắn, chu kỳ nhiệt, hệ số giãn nở, độ cứng và tương thích với chất làm kín hoặc gelcoat. Khuôn chân không vẫn cần bịt kín bề mặt, kiểm tra đường gioăng liên tục, thử chân không theo vùng và thử giữ chân không toàn bộ khuôn.
Vì vậy, đúc gần biên dạng cuối là một phương án chế tạo, không phải sự thay thế toàn diện cho tấm hay kim loại. Xác định trước biên dạng, lượng dư, nhiệt độ chuẩn, phương pháp xác nhận và chiến lược sửa chữa. Sau đó so sánh tổng chi phí và rủi ro quy trình cho mẫu, dưỡng hoặc đồ gá dự kiến.