
Chọn vật liệu / Tấm làm mẫu và khuôn
Cách chọn tấm làm mẫu và khuôn
Chọn hệ nhựa và cấp vật liệu theo quy trình chế tạo, điều kiện sử dụng.
Mẫu tạo dáng ô tô, mẫu đúc và khuôn gia nhiệt đặt ra những yêu cầu rất khác nhau đối với tấm vật liệu. Trước hết, cần xác định quy trình có sử dụng nhiệt hay không và tấm có tiếp xúc trực tiếp với nhựa tạo hình hay không. Sau đó mới xét độ chính xác, khả năng chịu mài mòn và chất lượng bề mặt. Khi đã chọn hệ nhựa, hãy chọn khối lượng riêng, độ cứng và mã sản phẩm phù hợp.
01 Bốn nhóm tấm phổ biến
Ba hệ chính là epoxy, polyurethane và polyester không no. Tấm nhẹ cũng là PU nhưng cấu trúc xốp làm thay đổi khối lượng riêng, độ cứng và ứng dụng so với tấm thông thường, nên được xét riêng.
| Vật liệu | Ưu điểm chính | Đặc điểm và ứng dụng |
|---|---|---|
| Tấm epoxy | Nhiều cấp chịu nhiệt; ổn định sau gia công, bề mặt mịn phù hợp prepreg epoxy làm khuôn | Chi phí cao; giãn nở lớn hơn nhôm và thép. Dùng cho mẫu gốc gia nhiệt và khuôn trực tiếp nhỏ phù hợp |
| Tấm polyurethane | Cấp làm mẫu cho chi tiết và kiểm chứng; cấp làm khuôn có ưu tiên khác nhau về mài mòn, chịu nén | Mẫu để đánh giá thiết kế; dụng cụ làm việc chọn theo tải và mài mòn. Prepreg cần kiểm tra tương thích đóng rắn |
| Tấm polyester không no | Chi phí thấp, độ cứng hữu ích, dễ gia công và sửa | Mẫu gốc khuôn giày, mẫu màu, khuôn composite kinh tế ở nhiệt độ phòng; mùi gia công rõ |
| Tấm nhẹ làm mẫu | Nhẹ, dễ cắt và chỉnh bằng tay; cho tạo dáng, màu sắc, mẫu lớn | Độ cứng và chống lõm thấp; bảo vệ mép mỏng, vị trí cố định. Dùng làm mẫu |
Chi tiết bề mặt phụ thuộc tế bào nhỏ, đồng đều. Xốp thô thường làm lõi đỡ. Tấm bề mặt cần cấu trúc mịn, đều để giảm trám và chà nhám sau gia công.
02 Ưu tiên epoxy khi làm khuôn gia nhiệt
Epoxy là lựa chọn đầu cho mẫu gốc, khuôn chịu nhiệt. Mẫu nhiệt độ phòng thường không cần chi phí thêm này; có thể chọn PU, polyester hoặc tấm nhẹ. Với prepreg epoxy làm khuôn, tương thích đóng rắn vẫn quan trọng dù nhiệt độ ban đầu thấp.
Vì sao dùng epoxy với prepreg đóng rắn khoảng 60°C?
Một quy trình phổ biến với prepreg làm khuôn đóng rắn ở nhiệt độ thấp là đóng rắn ban đầu trên mẫu gốc ở khoảng 60°C, sau đó tháo khuôn và thực hiện hậu đóng rắn ở nhiệt độ cao. Mẫu gốc chỉ chịu nhiệt trong bước đầu; một số tấm polyurethane đáp ứng được mức nhiệt này. Tuy nhiên, vẫn phải kiểm tra nhựa tại bề mặt tiếp xúc có đóng rắn đúng hay không.
Một số tấm polyurethane và các hệ vật liệu đóng rắn bằng isocyanate có thể ức chế quá trình đóng rắn của nhựa tại bề mặt tiếp xúc với prepreg epoxy đóng rắn bằng nhiệt. Hiện tượng này phụ thuộc vào công thức tấm, trạng thái đóng rắn và hệ nhựa của prepreg. Khả năng chịu nhiệt và tính tương thích khi đóng rắn là hai yêu cầu độc lập.
Với loại prepreg epoxy làm khuôn này, nên ưu tiên mẫu gốc bằng tấm epoxy, kết hợp chất bịt kín lỗ rỗng và hệ chống dính phù hợp. Nếu sử dụng polyurethane hoặc loại tấm khác, cần thử nghiệm tổ hợp thực tế gồm tấm, lớp phủ và prepreg để xác nhận khả năng đóng rắn.
Nếu trên mẫu gốc chỉ diễn ra bước đóng rắn ban đầu ở khoảng 60°C, có thể bắt đầu lựa chọn từ các tấm epoxy có Tg khoảng 110–130°C để cân đối khoảng dự phòng nhiệt và chi phí. Nếu khuôn composite vẫn nằm trên mẫu gốc trong bước hậu đóng rắn ở nhiệt độ cao, phải chọn vật liệu mẫu theo nhiệt độ cao nhất của toàn bộ chu kỳ.
03 Gia công và ổn định kích thước epoxy
Độ chính xác của mẫu gốc phụ thuộc vào độ ổn định sau gia công và sự thay đổi kích thước khi gia nhiệt. Tấm epoxy cần có độ dai phù hợp và cho bề mặt gia công mịn, ít khuyết tật để giảm công sửa chữa và hoàn thiện.
- Ổn định sau gia công. Tấm cần giữ được hình dạng và kích thước sau gia công thô và tinh. Với phôi ghép, phải kiểm soát quá trình đóng rắn keo và cách đỡ phôi để tránh cong vênh.
- Giãn nở nhiệt thấp. So sánh hệ số giãn nở tuyến tính trong dải nhiệt độ sử dụng thực tế và ước tính thay đổi kích thước trong bước đóng rắn ban đầu. Yêu cầu này càng quan trọng khi kích thước khuôn hoặc mức tăng nhiệt độ lớn hơn.
- Độ dai phù hợp. Mép mỏng, góc lượn nhỏ và lỗ cần chống sứt khi gia công, đồng thời hạn chế nứt trong quá trình gia nhiệt, làm nguội và tháo khuôn.
- Bề mặt mịn. Độ nhám thấp và lỗ rỗng nhỏ giúp giảm công trám, chà nhám và bịt kín bề mặt.
- Khả năng gia công tốt. Cắt ổn định, ít bụi và giữ nguyên mép giúp tạo bề mặt đồng đều, kể cả ở các vùng sửa chữa cục bộ.
Mẫu thử nên có mép mỏng, rãnh sâu, lỗ, mặt cong của dự án để đánh giá cắt, mép, bề mặt đồng thời.
04 Kích thước và đỡ khuôn epoxy trực tiếp
Với chi tiết nhỏ và sản lượng thấp, có thể gia công tấm epoxy trực tiếp thành khuôn để bỏ qua bước sao khuôn composite. Có các cấp chịu nhiệt để xem xét cho quy trình tạo hình ở 120°C, 150°C và 180°C. Việc áp dụng còn phụ thuộc vào độ cứng vững ở nhiệt độ tạo hình, thay đổi kích thước, độ kín và số chu kỳ sử dụng.
| Mã EPTEK | Mốc nhiệt chọn vật liệu | Điểm cần kiểm tra |
|---|---|---|
| EPBOARD 0700 | 130°C HDT | Ứng viên tạo hình khoảng 120°C; kiểm tra thời gian giữ và tải nóng |
| EPBOARD 0700HT | 160°C mốc cấp nhiệt | Mẫu gốc nóng hơn hoặc khuôn nhỏ; hậu đóng rắn tấm, keo đúng chế độ |
| EPBOARD 1300HT | 185°C giá trị chịu nhiệt | Khuôn nhiệt cao; độ cứng vững chu kỳ, dự phòng nhiệt, thay đổi kích thước |
HDT là nhiệt độ biến dạng dưới tải và điều kiện thử quy định; Tg là nhiệt độ chuyển thủy tinh. Hai chỉ tiêu có ý nghĩa khác nhau. Các giá trị nhiệt hỗ trợ lựa chọn sơ bộ; khi xác định chu kỳ tạo hình, vẫn phải kiểm tra độ cứng vững ở nhiệt độ cao, thời gian giữ nhiệt và áp suất.
Chịu nhiệt không đồng nghĩa ít giãn nở
Hệ số tuyến tính thường khoảng 40 × 10⁻⁶ K⁻¹, tùy cấp, thường cao hơn nhôm và thép. Nhiệt làm dịch bề mặt, lỗ; khuôn lớn thay đổi nhiều hơn.
Ước tính khuôn dài 500 mm
Với hệ số giãn nở tuyến tính 40 × 10⁻⁶ K⁻¹, khuôn dài 500 mm được gia nhiệt từ 20°C lên 120°C sẽ thay đổi chiều dài xấp xỉ như sau, trong điều kiện giãn nở tự do và đồng đều:
ΔL ≈ 40 × 10⁻⁶ × 500 × 100 = 2 mm
2 mm là mức giãn nở tự do của khuôn trong khoảng tăng nhiệt này, tương đương khoảng 0,4% chiều dài ban đầu. Không thể coi đây là sai số kích thước cuối cùng của chi tiết, vì co ngót khi nhựa đóng rắn, quá trình làm nguội và sự ràng buộc của khuôn cũng ảnh hưởng. Khuôn bị ràng buộc còn cần được đánh giá ứng suất và cong vênh.
Vì vậy, khuôn gia công trực tiếp từ tấm epoxy thường dùng cho chi tiết có kích thước chính trong phạm vi 500 mm. Đây là hướng dẫn lựa chọn từ kinh nghiệm; kích thước phù hợp thực tế phụ thuộc vào mức tăng nhiệt và dung sai chi tiết. Với chi tiết lớn hoặc dung sai chặt, thường nên gia công mẫu gốc rồi sao thành khuôn composite có hệ số giãn nở thấp.
Tránh dán cứng diện rộng lên thép
Tấm thép có thể đỡ khuôn, nhưng giãn nở nhiệt khác với tấm epoxy. Nếu dán cứng trên diện tích lớn, chuyển động tương đối khi gia nhiệt và làm nguội bị hạn chế, có thể gây cong tấm, bong lớp keo hoặc nứt cục bộ.
Có thể dùng keo silicone chịu nhiệt để tạo liên kết mềm giữa tấm vật liệu và đế thép, cho phép lớp keo hấp thụ chuyển động tương đối. Diện tích dán, chiều dày keo và cách định vị vẫn phải đáp ứng yêu cầu chịu tải. Mối ghép giữa các tấm nên dùng keo kết cấu tương thích để giữ độ cứng vững của phôi và độ chính xác gia công.
05 Phân biệt tấm làm mẫu và khuôn ở nhiệt độ phòng
Ứng dụng ở nhiệt độ phòng có thể chia thành mẫu đánh giá và dụng cụ làm việc. Mẫu phục vụ đánh giá tạo dáng, lắp ráp hoặc màu sắc; dụng cụ phải giữ độ chính xác qua nhiều lần sử dụng. Hai nhóm có yêu cầu khác nhau về chịu mài mòn, chịu tải và độ ổn định của chuẩn định vị.
Tấm PU làm mẫu
Tấm polyurethane làm mẫu dùng cho nguyên mẫu khắc, mẫu kiểm chứng ô tô và mẫu đánh giá màu sắc. Nguyên mẫu khắc cần giữ nguyên hoa văn và góc lượn nhỏ; mẫu kiểm chứng dùng kiểm tra lắp ráp, khe hở và độ lệch giữa các bề mặt; mẫu màu phục vụ đánh giá hình dáng và màu sau khi sơn.
PUBOARD 72 phù hợp với nguyên mẫu khắc trong chế tạo khuôn lốp. Cấu trúc mịn, đồng đều giúp gia công hoa văn, bề mặt cong và góc lượn nhỏ, đồng thời thuận tiện cho sửa chữa và điều chỉnh cục bộ. Nguyên mẫu sau đó được dùng để sao khuôn sản xuất; bản thân tấm không trực tiếp chịu quá trình lưu hóa ở nhiệt độ cao.
PUBOARD 65 phù hợp với mẫu kiểm chứng ô tô và mẫu đánh giá màu sắc. Khối lượng riêng là 0.65 g/cm³, độ cứng khoảng Shore D 63 và giá trị chịu nhiệt 75°C. Tấm dùng đánh giá hình dáng tổng thể, lắp thử chi tiết và đánh giá màu sau sơn.
PUBOARD 0780 phù hợp với mẫu kiểm chứng chất lượng cao. Khối lượng riêng 0.75±0.02 g/cm³ cao hơn PUBOARD 65. Tấm phù hợp gia công tinh bề mặt, mép và vị trí lỗ, cũng như mẫu phải lắp ráp, đo kiểm và sử dụng nhiều lần.
| Mã | Khối lượng riêng, g/cm³ | Độ cứng, Shore D | Chỉ tiêu nhiệt, °C | Ứng dụng điển hình |
|---|---|---|---|---|
| PUBOARD 65 | 0.65 | Khoảng 63 | 75 chịu nhiệt | Kiểm chứng và màu ô tô |
| PUBOARD 72 | 0.72 | 65 | 75 chịu nhiệt | Nguyên mẫu khắc khuôn lốp, mẫu gốc, mẫu chi tiết |
| PUBOARD 0780 | 0.75±0.02 | 70 | 72 HDT | Kiểm chứng cao cấp, mẫu gốc tinh |
Tính chất điển hình để chọn. Nhiệt sử dụng thực còn tùy tải, thời gian.
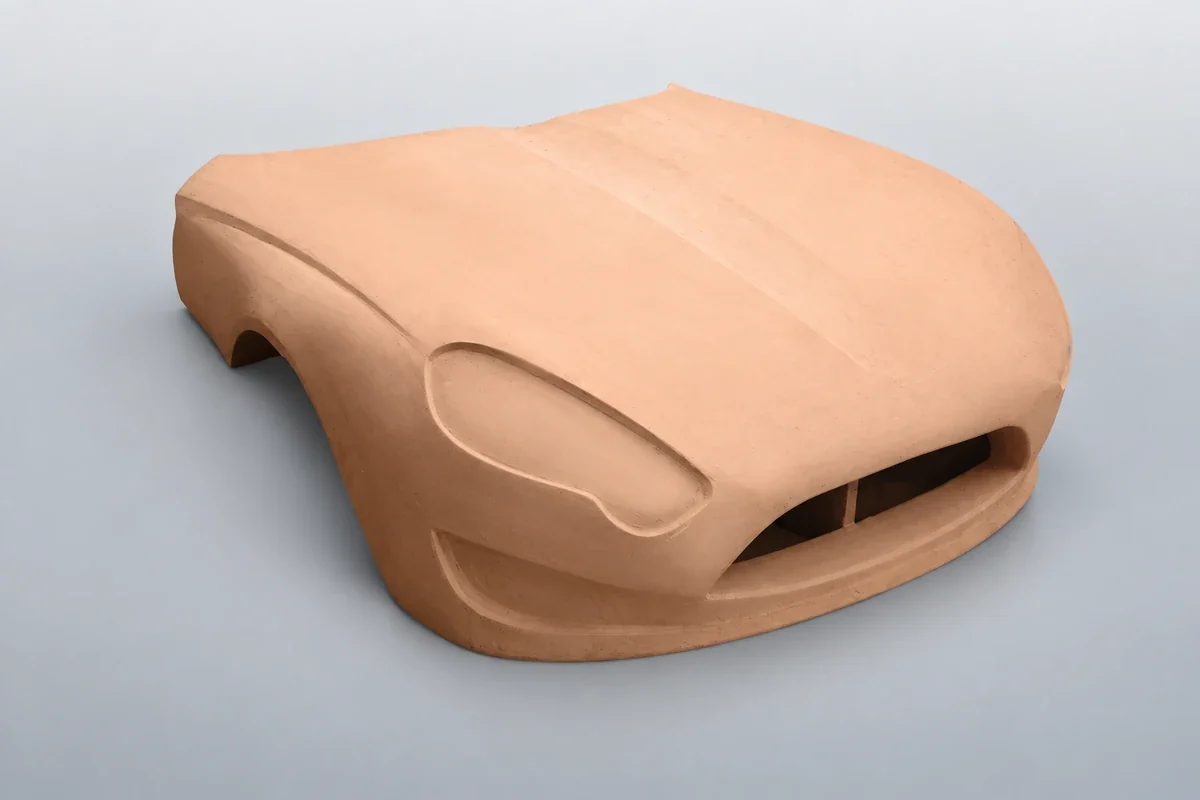
Mẫu kiểm chứng phải chịu lắp thử chi tiết, đo kiểm và vận chuyển. Có thể dùng chi tiết chèn kim loại ở các vị trí ren và định vị thường xuyên tháo lắp; mép mỏng và vùng kẹp nên được gia cường cục bộ. Mẫu màu chú trọng chất lượng sơn, vì vậy cần tính cả công bịt kín lỗ rỗng, sơn lót và chà nhám vào chi phí lựa chọn tấm.
Ba ứng dụng chính tấm PU làm khuôn
Tấm polyurethane làm dụng cụ tạo bề mặt làm việc hoặc chuẩn định vị. Lựa chọn phụ thuộc vào cách sử dụng: đồ kiểm cần chuẩn ổn định, dụng cụ đúc cần chịu mài mòn, còn mẫu gốc điện tạo hình vỏ niken cần kiểm soát kích thước khi nhiệt độ thay đổi.
| Ứng dụng chính | Mã phù hợp | Ưu tiên chọn |
|---|---|---|
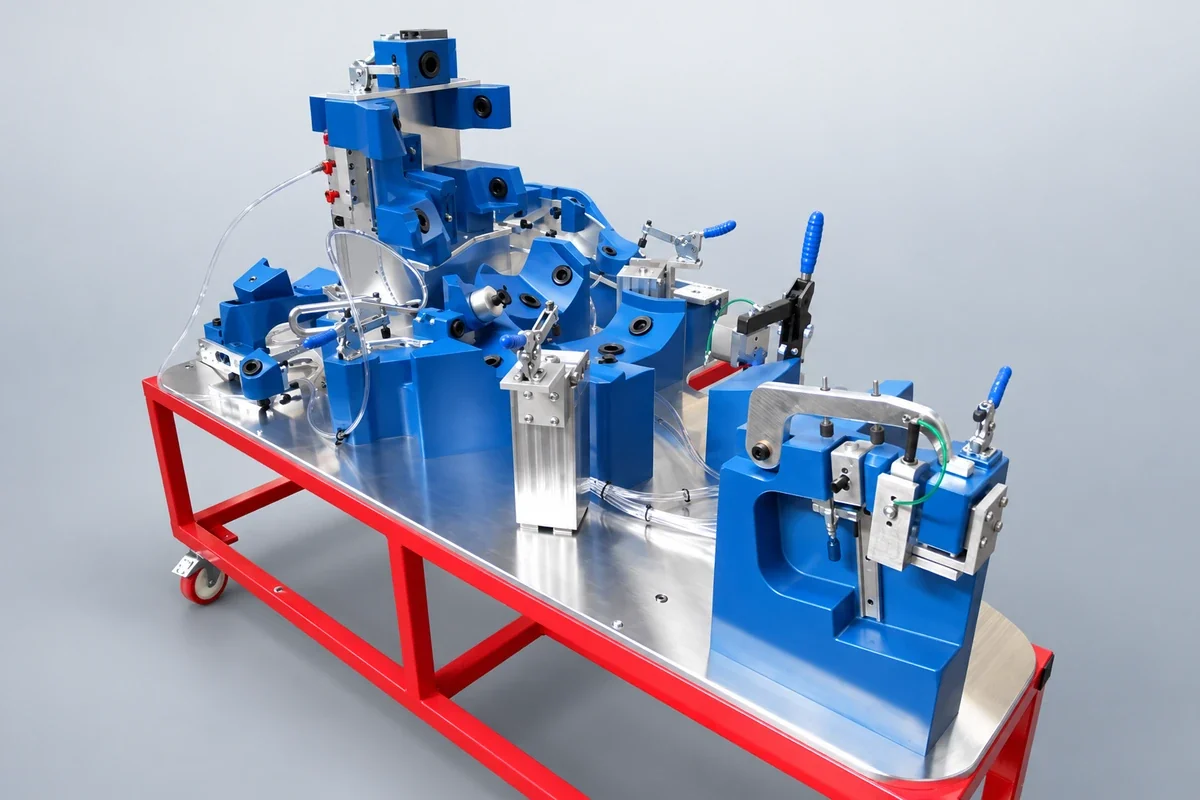
| Đồ kiểm, đồ gá | PUBOARD 1650 | Mặt, chuẩn ổn định; tải cục bộ; kẹp lặp; giữ lỗ |
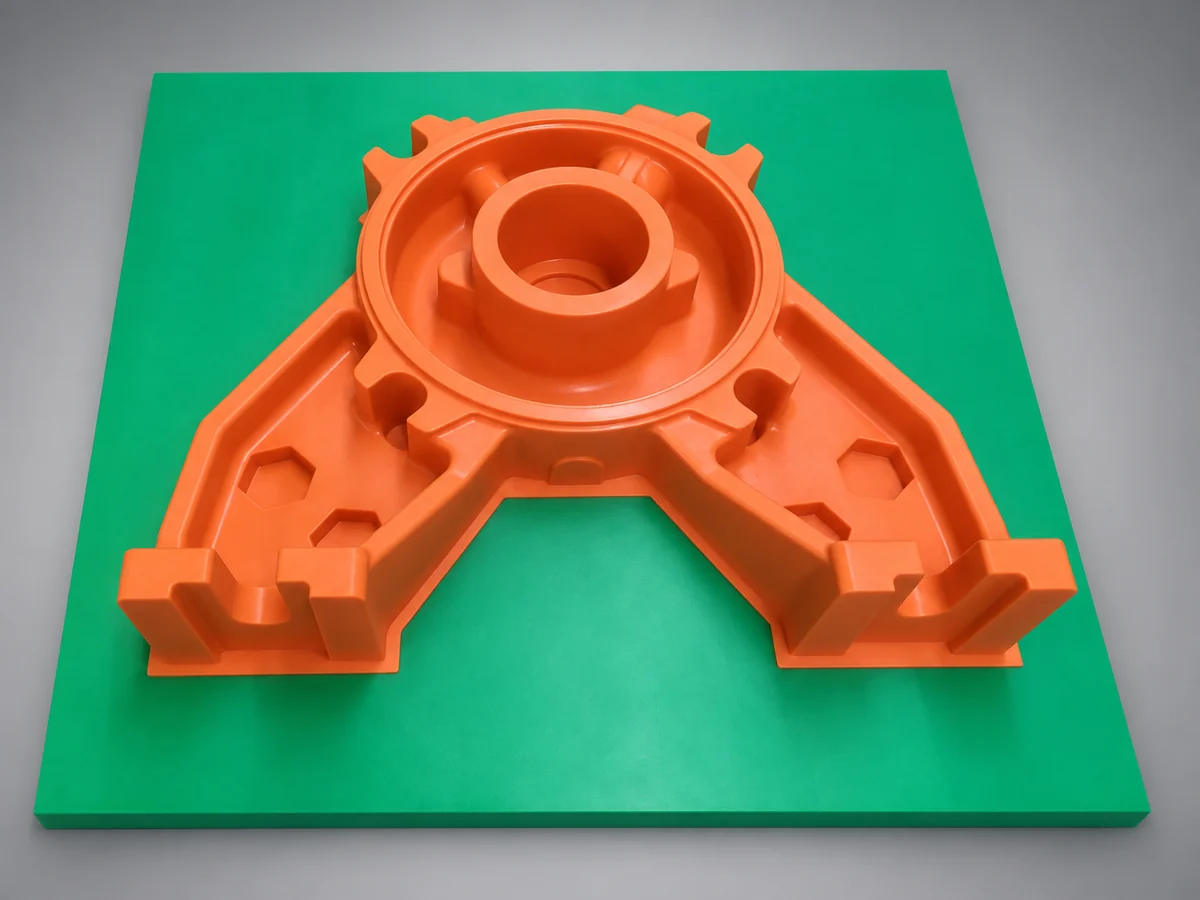
| Mẫu đúc, tấm mẫu, hộp lõi | PUBOARD 1350 / 1250 | Mài mòn cát, mép nguyên, tháo lặp, phù hợp làm lõi |
| Mẫu gốc điện tạo hình vỏ nickel | PUBOARD 1850 | Kích thước theo nhiệt, mặt kín, xử lý dẫn điện, tháo |
PUBOARD 1650 là một lựa chọn cho đồ kiểm và đồ gá. Tấm khối lượng riêng cao phù hợp gia công mặt đỡ theo biên dạng và mặt định vị. Đồ kiểm cần chuẩn ổn định; đồ gá còn phải chịu lực kẹp và bảo đảm định vị lặp lại. Chi tiết chèn kim loại, chốt định vị và đế đỡ cần phối hợp với tấm để duy trì độ chính xác của dụng cụ.
PUBOARD 1350 hoặc 1250 chịu mài mòn phù hợp cho mẫu đúc, tấm mẫu và hộp lõi. Cát tiếp xúc nhiều lần làm mòn bề mặt và cạnh, ảnh hưởng độ chính xác của khuôn cát. Khi chọn vật liệu, cần xét loại cát, phương pháp làm khuôn hoặc lõi, cách vệ sinh và số lần sử dụng; quy trình làm lõi có gia nhiệt cần kiểm tra khả năng chịu nhiệt riêng.
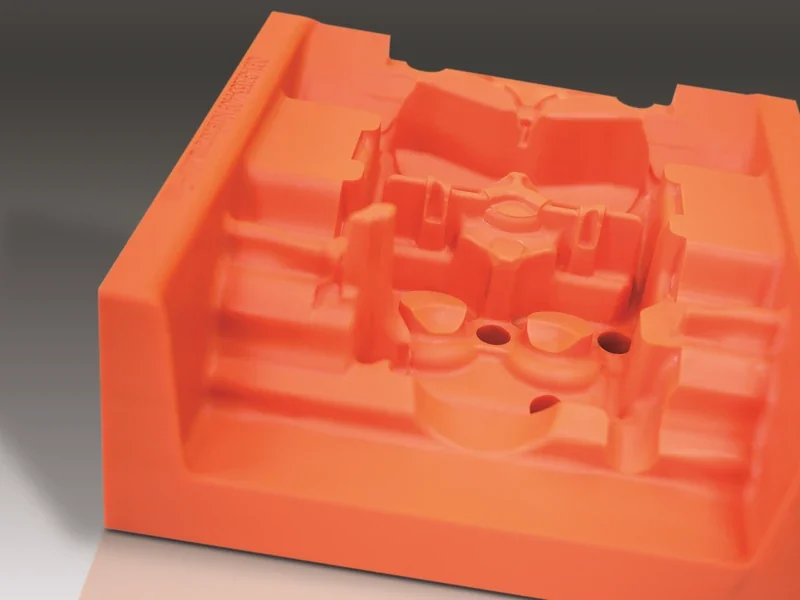
PUBOARD 1850 là một lựa chọn cho mẫu gốc điện tạo hình vỏ niken. Khối lượng riêng cao, bề mặt đặc chắc và hàm lượng chất độn cao giúp giảm giãn nở nhiệt, hỗ trợ kiểm soát kích thước khi điện tạo hình. Sau gia công, cần xử lý bề mặt dẫn điện và kiểm tra tiếp xúc với dung dịch điện tạo hình cùng khả năng tháo khuôn.
PUBOARD 1850 có HDT 95±5°C và hệ số giãn nở tuyến tính khoảng 41×10⁻⁶ K⁻¹ trong dải 20–50°C. Hệ số này tương ứng với dải nhiệt độ thử đã nêu; nếu điện tạo hình ở nhiệt độ cao hơn, cần đánh giá thay đổi kích thước trong dải sử dụng thực tế.
| Mã | Khối lượng riêng, g/cm³ | Độ cứng, Shore D | Chỉ tiêu nhiệt, °C | Ứng dụng điển hình |
|---|---|---|---|---|
| PUBOARD 1650 | 1.67 | 86 | 80 chịu nhiệt | Đồ kiểm, định vị, dụng cụ dùng lặp |
| PUBOARD 1350 | 1.37 | 85 | 90 chịu nhiệt | Mẫu đúc, tấm mẫu, hộp lõi chịu mòn |
| PUBOARD 1250 | 1.25±0.05 | 80±3 | 80±3 HDT | Mẫu đúc, tấm mẫu, hộp lõi chịu mòn |
| PUBOARD 1850 | 1.85±0.03 | 89±3 | 95±5 HDT | Mẫu nickel, dụng cụ ổn định kích thước cao |
HDT là biến dạng nhiệt dưới tải. Khác phương pháp với giá trị chịu nhiệt, không đồng nghĩa nhiệt độ làm việc liên tục.
Ưu điểm PU trong dụng cụ đúc
Mẫu đúc và hộp lõi phải gia công chính xác, đồng thời giữ được bề mặt sau nhiều lần tạo khuôn, vệ sinh và tháo khuôn. Tấm polyurethane làm dụng cụ kết hợp khả năng gia công chi tiết, ổn định kích thước và chịu mài mòn. Có thể so sánh theo các yếu tố sau.
Cấu trúc đồng đều, thuận tiện gia công chi tiết. Tấm không có thớ và mắt như gỗ tự nhiên, nên cắt ổn định hơn trên mặt cong, góc lượn nhỏ và hoa văn. Độ nhám, tính nguyên vẹn của cạnh và chất lượng gia công vùng sửa chữa đều ảnh hưởng đến bước sao hình tiếp theo.
Duy trì độ chính xác khi gia công và sử dụng. Cong vênh sau gia công truyền sang mẫu và khuôn cát; chênh lệch nhiệt độ, tải và cách đỡ cũng làm thay đổi bề mặt trong sử dụng. Dụng cụ chính xác cần được gia công và đo kiểm ở nhiệt độ quy định; đặc biệt phải kiểm soát chênh lệch nhiệt độ với dụng cụ lớn.
Khả năng chịu mài mòn ảnh hưởng độ chính xác sau nhiều lần tạo khuôn. Độ cứng thể hiện khả năng chống biến dạng do ấn; chịu mài mòn phản ánh lượng vật liệu mất đi do ma sát. Hai chỉ tiêu không giống nhau. Cát ma sát lâu dài làm mòn mặt và cạnh, nên cần so sánh dữ liệu từ cùng phương pháp thử, rồi đánh giá tuổi thọ theo loại cát, xử lý bề mặt và cách vệ sinh thực tế.
Đánh giá biến dạng và nứt riêng biệt. Môđun đàn hồi ảnh hưởng biến dạng dưới tải; độ bền nén và uốn liên quan khả năng chịu tải; độ dai ảnh hưởng khả năng chống nứt ở mép mỏng và vùng tháo khuôn. Với dụng cụ chịu ép lặp lại, cần kiểm tra vết lõm còn lại sau khi bỏ tải.
Tháo khuôn và xử lý bề mặt ảnh hưởng việc sử dụng lâu dài. Chất chống dính, chất kết dính lõi cát và cách vệ sinh có thể tác động đến tấm hoặc lớp keo. Khi thử, hãy kiểm tra mặt và cạnh sau nhiều lần tháo khuôn, đồng thời xác định việc vệ sinh có làm tăng mài mòn hay không.
Độ chính xác cuối cùng của vật đúc phụ thuộc nhiều công đoạn. Kích thước mẫu, co ngót khi đúc, biến dạng khi tháo khuôn và lượng dư gia công cần được phân bổ trong dung sai vật đúc. Bên cạnh bù co ngót, cần kiểm soát thay đổi kích thước của chính tấm vật liệu.
Tấm cho nguyên mẫu, dụng cụ, không chạm kim loại lỏng. Đúc mẫu chảy còn có khuôn sáp, vỏ gốm; chọn theo bước thực.
Tấm polyester không no
Tấm polyester không no phù hợp với mẫu gốc khuôn giày, phom giày và các mẫu liên quan. Độ cứng phù hợp cùng khả năng cắt, sửa và chà nhám thuận tiện giúp gia công mặt cong, cạnh và hoa văn với chi phí vật liệu tương đối thấp.
Mẫu sao khuôn sản xuất kim loại hoặc khác. Nếu tấm tạo hình trực tiếp vật liệu giày, xét nhiệt, áp lực, tuổi thọ riêng.
Trong dự án composite ở nhiệt độ phòng với sản lượng nhỏ, tấm polyester không no có thể làm mẫu gốc kinh tế, hoặc được gia công trực tiếp thành khuôn khi quy trình phù hợp. Khuôn trực tiếp cần kiểm tra tiếp xúc nhựa, nhiệt tỏa ra khi đóng rắn, độ kín chân không và khả năng tháo khuôn lặp lại, đồng thời bịt kín bề mặt. Với khuôn gia nhiệt ở nhiệt độ cao, cần chọn cấp epoxy chịu nhiệt tương ứng.
Cũng làm mẫu màu, ngoại hình. Mùi gia công là nhược điểm chính. Với thông gió phù hợp và chấp nhận mùi, thường là phương án ít chi phí vật liệu.
Tấm nhẹ làm mẫu
Tấm nhẹ làm mẫu được sản xuất từ xốp polyurethane có tế bào nhỏ, đồng đều, dễ gia công CNC và chỉnh sửa bằng tay. Tấm phù hợp cho mẫu tạo dáng, mẫu màu, mẫu thiết bị gia dụng và mẫu nội thất ô tô như ghế, sàn. Khối lượng thấp giúp vận chuyển và sửa đổi phôi lớn ghép từ nhiều tấm.
Khối lượng riêng 0.15 g/cm³ phù hợp với mẫu thiết kế ban đầu. Có thể nhanh chóng gia công dữ liệu thiết kế thành mẫu thật để đánh giá thể tích, tỷ lệ và đường chuyển tiếp bề mặt, rồi điều chỉnh bằng cắt, chà nhám và sửa chữa. Tấm có thể thay đất sét công nghiệp ở một số bước kiểm chứng ban đầu, nhưng sửa đổi chủ yếu bằng bóc vật liệu; không thể gia nhiệt và đắp để tạo hình lại nhiều lần như đất sét.
Khối lượng riêng 0.20–0.35 g/cm³ phù hợp với mẫu gia dụng và nội thất ô tô. Mẫu gia dụng thường dùng đánh giá ngoại hình và sơn; mẫu ghế, sàn còn dùng kiểm tra không gian và quan hệ lắp đặt. Chọn theo mép mỏng, chi tiết và yêu cầu vận chuyển; các vùng chịu trọng lượng người hoặc tải lớn ở mối nối cần có kết cấu đỡ riêng.
Khối lượng riêng 0.45 g/cm³ phù hợp với mẫu ngoại thất có yêu cầu cao hơn. Khối lượng riêng cao giúp giữ chi tiết và cạnh, thuận lợi cho gia công tinh và chuẩn bị sơn. Nếu cần tháo lắp chi tiết lặp lại trong thời gian dài hoặc kiểm tra chuẩn chính xác, nên so sánh thêm với tấm PUBOARD làm mẫu.
| Mã | Khối lượng riêng, g/cm³ | Ứng dụng mẫu điển hình | Ưu tiên chọn |
|---|---|---|---|
| L-Board 150 | 0.15 | Tạo dáng đầu, thể tích, tỷ lệ | Dễ cắt, sửa để so nhanh ý tưởng |
| L-Board 200 | 0.20 | Ngoại hình gia dụng, nội thất sơ bộ | Cân bằng nhẹ, gia công, xử lý đầu |
| L-Board 250 | 0.25 | Gia dụng, ghế, sàn | So dễ gia công và giữ chi tiết |
| L-Board 300 | 0.30 | Mẫu chi tiết gia dụng/nội thất, màu | Mép mỏng, nối, mặt sơn |
| L-Board 350 | 0.35 | Mẫu yêu cầu giữ mặt, mép tốt hơn | Chọn theo vận chuyển, sửa, hoàn thiện |
| L-Board 450 | 0.45 | Ngoại thất ô tô, đánh giá hình cao cấp | Mặt tinh, hoàn thiện; bảo vệ kẹp, cố định |
Tấm nhẹ có thể dùng làm mẫu màu; tế bào nhỏ giúp giảm công bịt kín và sơn lót. Tuy nhiên, độ cứng và khả năng chống lõm thường thấp hơn tấm polyester thông thường. Cần bảo vệ mép mỏng, vùng tiếp xúc khi vận chuyển và vị trí bắt giữ; mối nối cục bộ có thể gia cường bằng vật liệu khối lượng riêng cao hoặc chi tiết chèn kim loại.
06 Chọn keo cùng tấm
Mẫu lớn thường cần phôi ghép bằng keo. Mạch keo là một phần của bề mặt gia công, vì vậy màu, độ cứng, co ngót và đặc tính cắt nên gần với tấm vật liệu.
- Tấm epoxy: EPTEK có keo epoxy chịu nhiệt tương thích. Khả năng chịu nhiệt và chế độ hậu đóng rắn của mạch keo cần phù hợp với tấm và chu kỳ công nghệ.
- Tấm polyurethane: chọn keo theo khối lượng riêng của tấm, với màu, độ cứng và khả năng gia công tương đồng để giảm vết dao và khác biệt khi chà nhám tại mối ghép.
- Tấm nhẹ và xốp: có thể dùng keo xốp một hoặc hai thành phần. Keo một thành phần đóng rắn bằng ẩm cần bảo đảm điều kiện đóng rắn trong lớp keo dày hoặc mối ghép kín. Keo hai thành phần cần kiểm soát tỷ lệ và mức độ trộn. Với keo nở, phải giữ phôi cố định để tránh đẩy hở mối ghép.
Chỉ gia công phôi ghép sau khi lớp keo đóng rắn hoàn toàn, rồi kiểm tra lỗ rỗng và độ kín của mối ghép sau gia công tinh. Khi làm khuôn prepreg, keo, chất bịt kín và hệ chống dính cũng tiếp xúc với nhựa; cần kiểm tra tính tương thích khi đóng rắn của toàn bộ hệ.
Th ông tin trước khi chọn
Cung cấp cho EPTEK mục đích sử dụng, kích thước chính, chu kỳ nhiệt, điều kiện tải, số lần sử dụng và yêu cầu bề mặt để xác định tấm cùng keo phù hợp. Nếu làm khuôn prepreg, cần nêu thêm hệ nhựa và cách đóng rắn.