
Materialauswahl / Modell- und Werkzeugbauplatten
So wählen Sie Modell- und Werkzeugbauplatten aus
Harzsystem und Typ nach Fertigungsverfahren und Einsatzbedingungen auswählen.
Ein Fahrzeugdesignmodell, ein Gießereimodell und ein beheiztes Formwerkzeug stellen sehr unterschiedliche Anforderungen an eine Platte. Zunächst sind Erwärmung und direkter Kontakt mit dem Formharz zu klären, danach Genauigkeit, Verschleißfestigkeit und Oberflächengüte. Erst nach dem Harzsystem folgen Dichte, Härte und Plattentyp.
01 Vier gebräuchliche Plattentypen
Die wichtigsten Harzsysteme sind Epoxidharz, Polyurethan und ungesättigtes Polyesterharz. Leichtbauplatten bestehen ebenfalls aus Polyurethan. Ihre Schaumstruktur unterscheidet sich jedoch in Dichte, Härte und Verwendung deutlich von herkömmlichen Modellbauplatten; deshalb werden sie gesondert betrachtet.
| Material | Wesentliche Vorteile | Eigenschaften und Einsatzbereiche |
|---|---|---|
| Epoxidharzplatten | Verschiedene wärmebeständige Typen; nach der Bearbeitung formstabil, feine Oberfläche für Epoxid-Prepreg-Werkzeuge | Höhere Kosten; Wärmeausdehnung weiterhin größer als bei Aluminium und Stahl. Für Urmodelle im beheizten Werkzeugbau und geeignete kleine Direktformen |
| Polyurethanplatten | Modellbauplatten für feine Bearbeitung und Prüfmodelle; Werkzeugbauplatten mit unterschiedlichen Schwerpunkten wie Verschleißfestigkeit und Druckbelastbarkeit | Modellbauplatten für Designbewertungen; Arbeitswerkzeuge nach Belastung und Verschleiß auswählen. Bei Prepreg-Werkzeugen zusätzlich Aushärtungsverträglichkeit prüfen |
| Platten aus ungesättigtem Polyesterharz | Kostengünstig, ausreichende Härte, gut bearbeitbar und reparierbar | Für Schuhformen-Urmodelle, Farbmodelle und wirtschaftliche, bei Raumtemperatur eingesetzte Faserverbundformen; deutlicher Geruch bei der Bearbeitung |
| Leichte Modellbauplatten | Leicht, einfach zerspanbar und von Hand nachbearbeitbar; für Design-, Farb- und Großmodelle | Geringere Härte und Eindruckfestigkeit; dünne Kanten und Befestigungen schützen. Für Modellanwendungen |
Feine Modelloberflächen erfordern kleine, gleichmäßige Schaumzellen. Grobporiger Schaum dient meist als Unterbau. Oberflächenplatten benötigen eine feine, homogene Struktur, damit nach dem Fräsen weniger gespachtelt und geschliffen werden muss.
02 Bei beheiztem Werkzeugbau zuerst Epoxidharz prüfen
Für wärmebeständige Urmodelle und Formen sind Epoxidharzplatten die erste Wahl. Modelle für Raumtemperatur benötigen diesen zusätzlichen Materialaufwand meist nicht; hier kommen je nach Aufgabe Polyurethan, Polyester oder Leichtbauplatten infrage. Bei Epoxid-Werkzeugprepregs ist die Aushärtungsverträglichkeit auch bei niedriger Anfangshärtungstemperatur wichtig.
Warum Epoxidharzplatten für Prepregs mit etwa 60°C Anfangshärtung?
Eine übliche Route ist die Anfangshärtung des Werkzeugprepregs bei etwa 60°C auf dem Urmodell, gefolgt von Entformen und Hochtemperatur-Nachhärtung. Das Urmodell erlebt nur die Anfangshärtung; manche PU-Platten halten diese Temperatur aus. Dennoch muss das Harz an der Kontaktfläche vollständig aushärten.
Bestimmte PU-Platten und andere isocyanatgehärtete Systeme können die Grenzflächenhärtung wärmehärtender Epoxid-Prepregs hemmen. Im Werkzeugbau wird dies auch als Polymerisationshemmung bezeichnet. Das Auftreten hängt von Rezeptur, Aushärtungszustand und Prepreg-Harz ab. Wärmebeständigkeit und Aushärtungsverträglichkeit sind getrennte Anforderungen.
Für solche Epoxid-Werkzeugprepregs wird ein Epoxidharz-Urmodell mit abgestimmtem Versiegler und Trennsystem dringend empfohlen. Bei PU oder anderen Platten ist die tatsächliche Kombination aus Platte, Beschichtung und Prepreg vorab zu erproben.
Erfolgt auf dem Urmodell nur die Anfangshärtung bei etwa 60°C, sind Epoxidharzplatten mit Tg etwa 110–130°C ein sinnvoller Ausgangspunkt zwischen Temperaturreserve und Kosten. Bleibt die Verbundform zur Hochtemperatur-Nachhärtung auf dem Urmodell, ist dessen Material für die höchste Temperatur des gesamten Zyklus auszulegen.
03 Bearbeitungsqualität und Maßstabilität von Epoxidharzplatten
Die Genauigkeit eines Urmodells hängt sowohl von der Stabilität nach dem Fräsen als auch von der Ausdehnung beim Erwärmen ab. Ausreichende Zähigkeit und eine feinporige, glatte Oberfläche verringern Reparatur- und Nachbearbeitungsaufwand.
- Formstabil nach der Bearbeitung. Kontur und Maße müssen nach Schruppen und Schlichten erhalten bleiben. Bei geklebten Rohlingen sind Klebstoffhärtung und Abstützung gegen Verzug abzustimmen.
- Geringere Wärmeausdehnung. Den linearen Ausdehnungskoeffizienten im tatsächlichen Temperaturbereich vergleichen und die Bewegung bei der Anfangshärtung abschätzen. Mit Werkzeuggröße und Temperaturhub wächst seine Bedeutung.
- Ausreichende Zähigkeit. Dünne Kanten, kleine Radien und Bohrungen sollen beim Fräsen nicht ausbrechen und beim Erwärmen, Abkühlen oder Entformen nicht reißen.
- Feine, glatte Oberfläche. Geringe Rauheit und kleine Poren reduzieren Spachteln, Schleifen und Versiegeln.
- Gute Zerspanbarkeit. Ruhiger Schnitt, weniger Staub und intakte Kanten erleichtern gleichmäßige Konturen, auch über reparierte Stellen hinweg.
Ein Probefrästeil sollte dünne Kanten, tiefe Nuten, Bohrungen und Freiformflächen des Projekts enthalten, um Schnittverhalten, Kanten und Oberfläche gemeinsam zu beurteilen.
04 Größe und Abstützung direkt gefräster Epoxidharzformen
Für kleine Teile und kurze Serien kann eine direkt gefräste Epoxidharzform das Abformen eines Verbundwerkzeugs einsparen. Für Prozesse bei 120°C, 150°C und 180°C stehen wärmebeständige Typen zur Auswahl. Eignung hängt weiterhin von Warmsteifigkeit, Maßänderung, Dichtheit und Zyklenzahl ab.
| EPTEK-Typ | Temperaturangabe zur Vorauswahl | Zu beachten |
|---|---|---|
| EPBOARD 0700 | 130°C HDT | Kandidat für etwa 120°C Formtemperatur; Haltezeit und Belastung bei Temperatur prüfen |
| EPBOARD 0700HT | 160°C als Temperaturklassen-Referenz | Für wärmer betriebene Urmodelle oder kleine Formen; Platte und Klebfuge nach passendem Zyklus nachhärten |
| EPBOARD 1300HT | 185°C Wärmebeständigkeitswert | Für Hochtemperatur-Werkzeuge; Steifigkeit im Formzyklus, Temperaturreserve und Maßänderung prüfen |
HDT bezeichnet die Wärmeformbeständigkeitstemperatur unter festgelegter Belastung und Prüfbedingungen, Tg die Glasübergangstemperatur. Die Größen sind verschieden. Sie dienen der Vorauswahl; für den Formzyklus sind zusätzlich Warmsteifigkeit, Haltezeit und Druck zu prüfen.
Wärmebeständigkeit bedeutet nicht geringe Ausdehnung
Der lineare Wärmeausdehnungskoeffizient solcher Platten liegt häufig um 40 × 10⁻⁶ K⁻¹, je nach Typ, und damit meist über Aluminium und Stahl. Wärme verändert Konturen und Bohrungspositionen; größere Werkzeuge bewegen sich stärker.
Ausdehnungsabschätzung für eine 500-mm-Form
Bei 40 × 10⁻⁶ K⁻¹ ergibt sich für eine 500 mm lange Form von 20°C auf 120°C bei gleichmäßiger, freier Ausdehnung ungefähr:
ΔL ≈ 40 × 10⁻⁶ × 500 × 100 = 2 mm
2 mm entsprechen der freien Wärmeausdehnung bei diesem Temperaturhub, etwa 0,4% der Ausgangslänge. Das ist nicht unmittelbar der Maßfehler des fertigen Teils: Harzhärtungsschrumpfung, Abkühlung und Formzwängung wirken ebenfalls. Bei behindertem Ausdehnen sind Spannungen und Verzug zu prüfen.
Direktformen werden deshalb meist für kleine Teile mit Hauptabmessungen bis 500 mm eingesetzt. Dieser Erfahrungswert ist keine starre Grenze; Temperaturhub und Bauteiltoleranzen bestimmen die zulässige Größe. Für große oder eng tolerierte Teile empfiehlt sich meist ein gefrästes Urmodell mit anschließend abgeformtem, ausdehnungsarmem Verbundwerkzeug.
Platte und Stahlunterbau nicht großflächig starr verkleben
Stahl kann die Form abstützen, dehnt sich aber anders aus als Epoxidharz. Eine großflächige starre Klebung behindert die Relativbewegung beim Heizen und Kühlen; Verzug, Ablösung oder örtliche Risse können folgen.
Ein wärmebeständiger Silikonklebstoff ermöglicht eine flexible Verbindung zum Stahlunterbau. Die Fuge nimmt Relativbewegung auf; Fläche, Dicke und Positionierung müssen dennoch die Lasten tragen. Platten untereinander werden dagegen mit abgestimmtem Strukturklebstoff verbunden, damit Rohlingsteifigkeit und Fräsgenauigkeit erhalten bleiben.
05 Bei Raumtemperatur Modell- und Werkzeugbauplatten unterscheiden
Modelle dienen der Design-, Montage- oder Farbbewertung; Arbeitswerkzeuge müssen bei wiederholtem Einsatz genau bleiben. Ihre Anforderungen an Verschleißfestigkeit, Belastbarkeit und stabile Bezugspunkte sind verschieden.
Polyurethan-Modellbauplatten
PU-Modellbauplatten dienen gravierten Urmodellen, Fahrzeug-Prüfmodellen und Farbmodellen. Gravuren verlangen vollständige Muster und kleine Radien. Prüfmodelle kontrollieren Teilepassung, Spaltmaße und Bündigkeit; lackierte Farbmodelle bewerten Form und Farbe.
PUBOARD 72 eignet sich für gravierte Urmodelle im Reifenformenbau. Die feine homogene Struktur unterstützt Muster, Kurven, kleine Radien sowie Reparaturen und Änderungen. Vom Urmodell wird die Produktionsform abgeformt; die Platte selbst übernimmt keine Hochtemperatur-Vulkanisation.
PUBOARD 65 eignet sich für Fahrzeug-Prüfmodelle und Farbmodelle. Dichte: 0.65 g/cm³; Härte: etwa Shore D 63; Wärmebeständigkeitswert: 75°C. Für Gesamtform, Probemontage und Farbbewertung nach Lackierung.
PUBOARD 0780 eignet sich für hochwertige Prüfmodelle. Mit 0.75±0.02 g/cm³ ist es dichter als PUBOARD 65. Es ermöglicht feine Oberflächen, Kanten und Bohrungen sowie wiederholte Montage, Messung und Handhabung.
| Typ | Dichte, g/cm³ | Härte, Shore D | Temperaturkennwert, °C | Typische Anwendungen |
|---|---|---|---|---|
| PUBOARD 65 | 0.65 | Etwa 63 | 75 Wärmebeständigkeitswert | Fahrzeug-Prüfmodelle und Farbmodelle |
| PUBOARD 72 | 0.72 | 65 | 75 Wärmebeständigkeitswert | Gravierte Reifenformen-Urmodelle, Urmodelle und Detailmodelle |
| PUBOARD 0780 | 0.75±0.02 | 70 | 72 HDT | Hochwertige Prüfmodelle und feine Urmodelle |
Typische Eigenschaften zur Vorauswahl. Die tatsächliche Einsatztemperatur hängt auch von Last und Dauer ab.
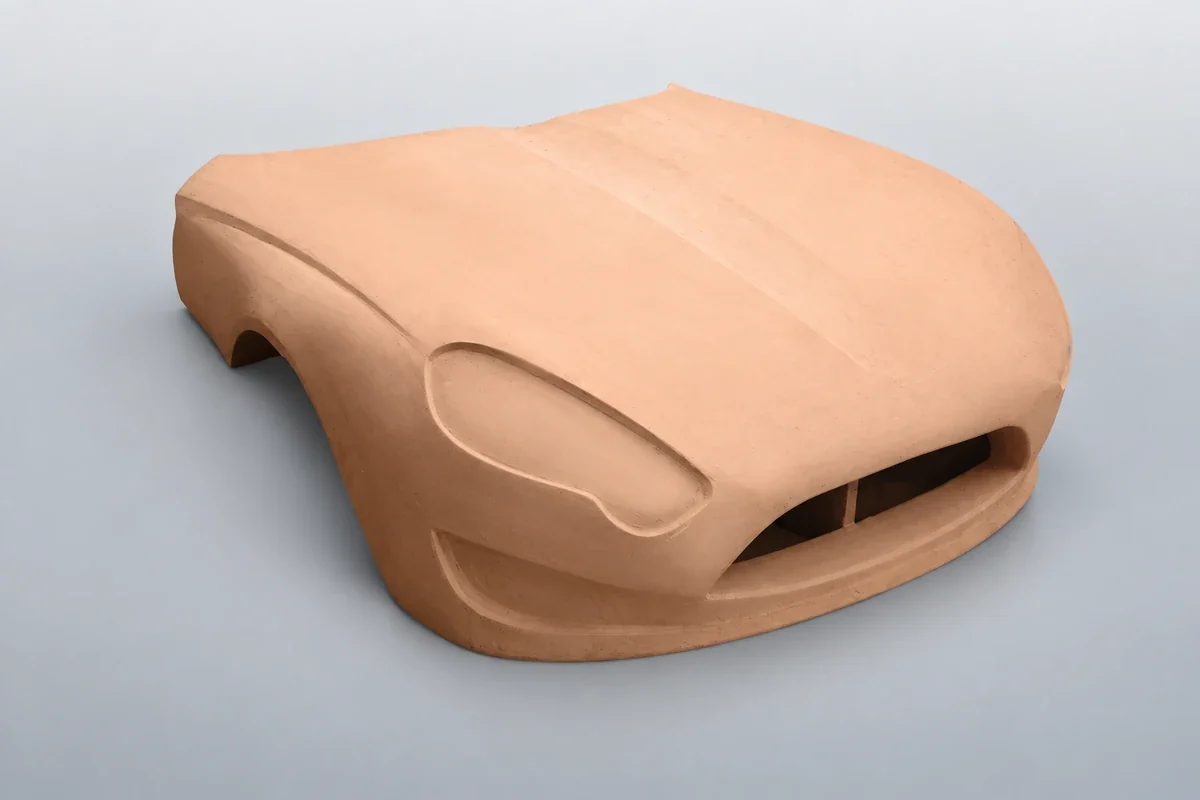
Prüfmodelle müssen Probemontage, Messung und Transport aushalten. Metalleinsätze schützen wiederholt genutzte Gewinde und Positionierungen; dünne Kanten und Spannstellen lassen sich lokal verstärken. Bei Farbmodellen zählen Lackierqualität sowie Arbeitskosten für Versiegeln, Grundieren und Schleifen.
Drei Hauptanwendungen von PU-Werkzeugbauplatten
PU-Werkzeugbauplatten bilden Arbeitsflächen oder Bezugsgeometrien. Prüfvorrichtungen brauchen stabile Referenzen, Gießereiwerkzeuge Verschleißfestigkeit und Nickel-Elektroform-Urmodelle Maßkontrolle bei Temperaturänderung.
| Hauptanwendung | Geeignete Typen | Auswahlkriterien |
|---|---|---|
| Prüf- und Spannvorrichtungen | PUBOARD 1650 | Stabile Konturen und Bezüge, örtliche Belastbarkeit, wiederholtes Spannen und stabile Bohrungsgeometrie |
| Gießereimodelle, Modellplatten und Kernkästen | PUBOARD 1350 / 1250 | Sandverschleiß, Kantenfestigkeit, wiederholtes Entformen und Abstimmung auf das Kernherstellungsverfahren |
| Urmodelle für Nickel-Elektroformen | PUBOARD 1850 | Maßkontrolle bei Temperaturwechsel, dichte Oberfläche, Leitfähigkeitsbehandlung und Entformen |
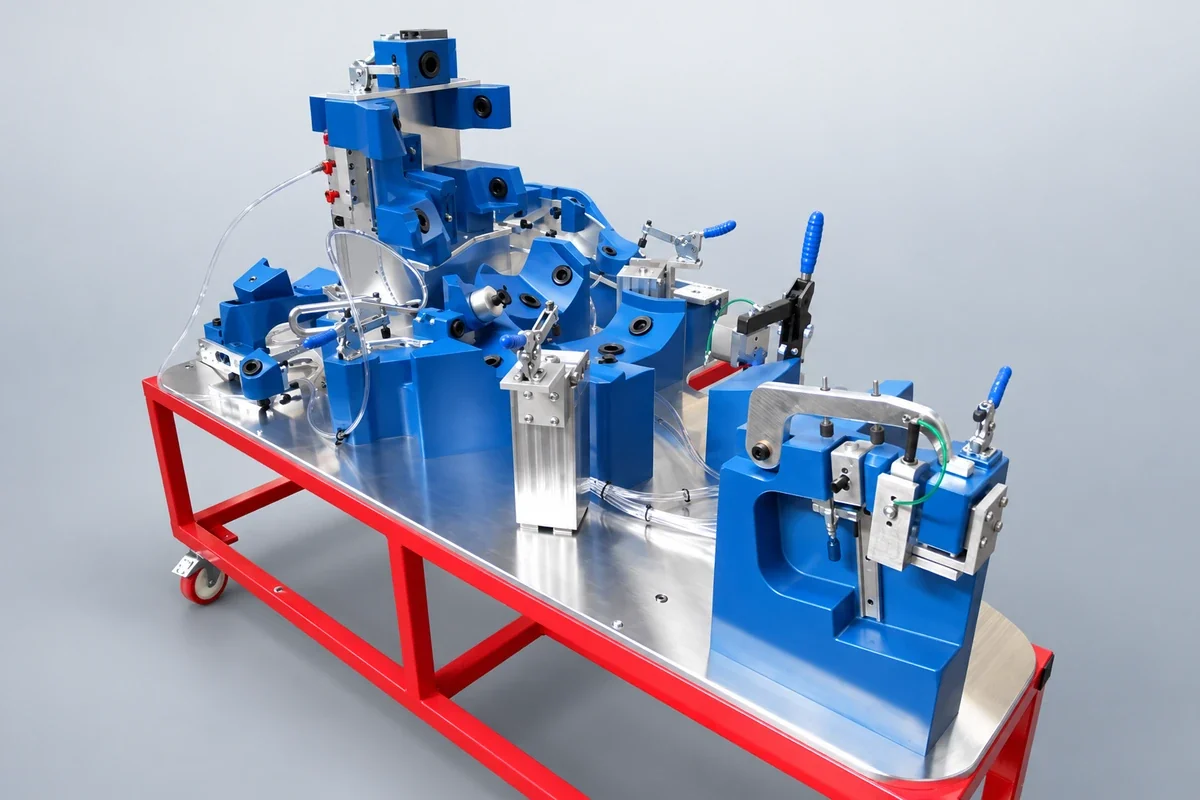
PUBOARD 1650 kommt für Prüf- und Spannvorrichtungen infrage. Hochdichte Platten erlauben konturfolgende Auflagen und Positionierflächen. Prüfmittel brauchen stabile Bezüge, Spannmittel zusätzlich Spannkraftfestigkeit und Wiederholgenauigkeit. Metalleinsätze, Passstifte und Grundplatte wirken mit der Platte zusammen.
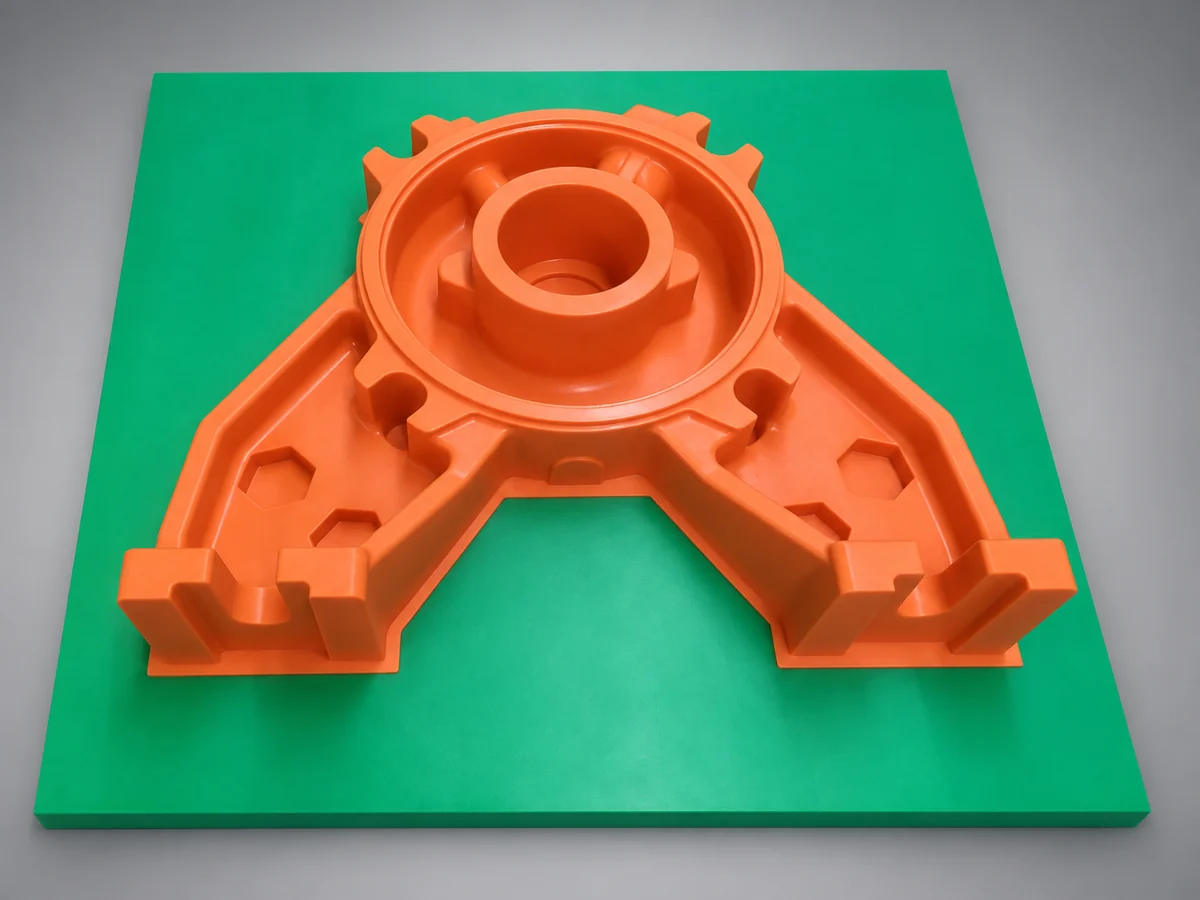
Verschleißfeste PUBOARD 1350 oder 1250 eignen sich für Gießereimodelle, Modellplatten und Kernkästen. Sand reibt Konturen und Kanten ab und mindert die Genauigkeit der Sandform. Sand, Form- oder Kernverfahren, Reinigung und Zyklenzahl berücksichtigen; bei beheiztem Kernherstellen die Temperatur gesondert prüfen.
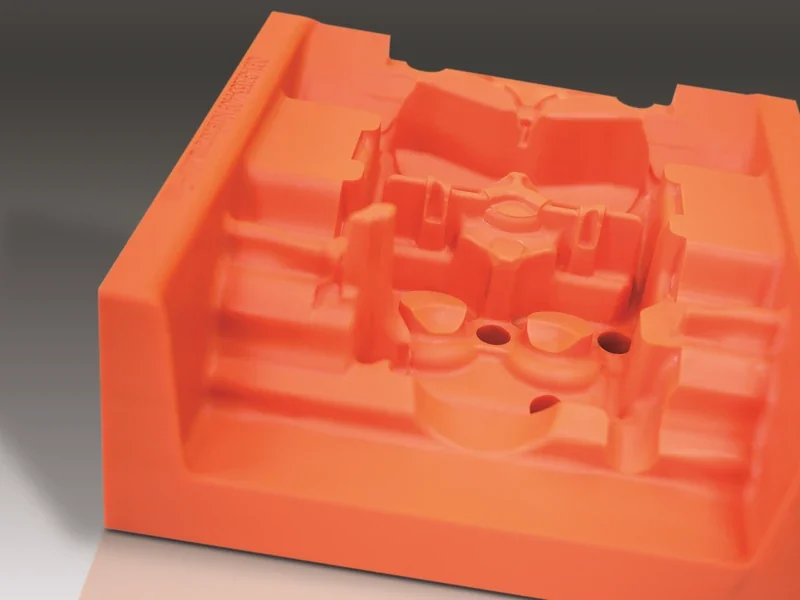
PUBOARD 1850 eignet sich für Urmodelle im Nickel-Elektroformenbau. Hohe Dichte, eine dichte Oberfläche und geringere Wärmeausdehnung durch hohen Füllstoffgehalt helfen bei der Maßkontrolle. Nach dem Fräsen leitfähig behandeln und Elektrolytverträglichkeit sowie Entformen prüfen.
PUBOARD 1850: HDT 95±5°C; linearer Ausdehnungskoeffizient etwa 41×10⁻⁶ K⁻¹ bei 20–50°C. Der Koeffizient gilt für diesen Prüfbereich; bei höherer Elektroformtemperatur ist die Maßänderung im tatsächlichen Bereich zu beurteilen.
| Typ | Dichte, g/cm³ | Härte, Shore D | Temperaturkennwert, °C | Typische Anwendungen |
|---|---|---|---|---|
| PUBOARD 1650 | 1.67 | 86 | 80 Wärmebeständigkeitswert | Prüfvorrichtungen, Positioniervorrichtungen und wiederholt genutzte Werkzeuge |
| PUBOARD 1350 | 1.37 | 85 | 90 Wärmebeständigkeitswert | Verschleißfeste Gießereimodelle, Modellplatten und Kernkästen |
| PUBOARD 1250 | 1.25±0.05 | 80±3 | 80±3 HDT | Verschleißfeste Gießereimodelle, Modellplatten und Kernkästen |
| PUBOARD 1850 | 1.85±0.03 | 89±3 | 95±5 HDT | Nickel-Elektroform-Urmodelle und maßstabile Werkzeuge |
HDT ist die Wärmeformbeständigkeitstemperatur. Wärmebeständigkeitswerte und HDT beruhen auf unterschiedlichen Prüfmethoden und sind nicht unmittelbar als Dauereinsatztemperaturen zu verstehen.
Vorteile von PU-Platten im Gießereiwerkzeugbau
Gießereimodelle und Kernkästen müssen genau gefräst werden und nach wiederholtem Formen, Reinigen und Entformen ihre Kontur behalten. PU-Werkzeugbauplatten verbinden feine Bearbeitung, Maßstabilität und Verschleißfestigkeit. Folgende Kriterien helfen beim Vergleich.
Homogene Struktur für feine Details. Anders als Holz hat die Platte keine Maserung oder Äste. Kurven, kleine Radien und Muster lassen sich gleichmäßiger schneiden. Rauheit, intakte Kanten und Bearbeitungsqualität reparierter Zonen beeinflussen das Abformen.
Genauigkeit beim Fräsen und im Einsatz. Verzug überträgt sich auf Modell und Sandform; Temperaturdifferenzen, Lasten und Abstützung verändern ebenfalls die Kontur. Präzisionswerkzeuge bei festgelegter Temperatur fertigen und prüfen; bei großen Werkzeugen Temperaturunterschiede besonders kontrollieren.
Verschleißfestigkeit bestimmt die Genauigkeit nach vielen Abformungen. Härte misst Eindruckwiderstand, Abriebfestigkeit den Materialverlust durch Reibung. Sand verschleißt Flächen und Kanten. Abriebdaten nur bei gleicher Prüfmethode vergleichen und Lebensdauer anhand Sand, Oberflächenbehandlung und Reinigung beurteilen.
Verformung und Rissbildung getrennt prüfen. Der Elastizitätsmodul beeinflusst Durchbiegung, Druck- und Biegefestigkeit die Tragfähigkeit, Zähigkeit das Reißen dünner Kanten und Entformstellen. Bei wiederholtem Druck auch verbleibende Eindrücke nach Entlastung untersuchen.
Trennen und Oberflächenbehandlung wirken langfristig. Trennmittel, Kernbinder und Reinigung können Platte oder Klebfuge beeinflussen. Nach wiederholtem Entformen Konturen und Kanten prüfen und klären, ob Reinigung den Verschleiß beschleunigt.
Gussgenauigkeit entsteht über mehrere Prozessstufen. Modellmaße, Gussschrumpfung, Entformverzug und Bearbeitungszugabe sind auf die Gussteiltoleranz abzustimmen. Neben der Schwindmaßzugabe ist die Maßänderung der Platte zu kontrollieren.
Platten dienen Urmodellen und Gießereiwerkzeugen, nicht direktem Kontakt mit Metallschmelze. Feinguss umfasst außerdem Wachsmodellwerkzeuge und Keramikschalen; das Material ist nach seinem tatsächlichen Prozessschritt auszuwählen.
Platten aus ungesättigtem Polyesterharz
Ungesättigte Polyesterharzplatten eignen sich für Schuhformen-Urmodelle, Leisten und zugehörige Modelle. Härte und gute Schneid-, Reparatur- und Schleifeigenschaften ermöglichen Konturen, Kanten und Muster bei niedrigen Materialkosten.
Das Schuh-Urmodell wird in eine Metall- oder andere Produktionsform übertragen. Soll die Platte Schuhmaterial direkt formen, sind Temperatur, Druck und Lebensdauer gesondert zu prüfen.
Für kleine Faserverbundserien bei Raumtemperatur bieten Polyesterplatten wirtschaftliche Urmodelle, bei passendem Prozess auch Direktformen. Harzkontakt, Härtungsexothermie, Vakuumdichtheit und wiederholtes Entformen prüfen und die Oberfläche versiegeln. Heißhärtende Werkzeuge benötigen passende wärmebeständige Epoxidtypen.
Polyesterplatten eignen sich auch für Farb- und Anschauungsmodelle. Ihr Hauptnachteil ist der deutliche Bearbeitungsgeruch. Bei geeigneter Belüftung und akzeptiertem Geruch sind sie meist eine kostengünstige Materiallösung.
Leichte Modellbauplatten
Leichte Modellbauplatten bestehen aus feinem, homogenem PU-Schaum. Sie lassen sich leicht CNC-fräsen und manuell nacharbeiten: für Design-, Farb- und Haushaltsgerätemodelle sowie Fahrzeuginnenräume wie Sitz und Boden. Große geklebte Rohlinge bleiben leicht handhabbar und änderbar.
0.15 g/cm³ eignet sich für frühe Designmodelle. Ein schnell gefräster Entwurf erlaubt die Bewertung von Volumen, Proportion und Flächenverlauf; Schneiden, Schleifen und Reparatur ermöglichen Änderungen. Für manche frühe Prüfungen ersetzt dies Modellierclay, lässt sich aber überwiegend nur abtragen, nicht wie Clay erwärmen, aufbauen und wiederholt umformen.
0.20–0.35 g/cm³ eignet sich für Haushaltsgeräte- und Innenraummodelle. Geräte dienen meist Form- und Lackbewertungen; Sitz- und Bodenmodelle prüfen auch Raum und Montage. Dichte nach Kanten, Detail und Transport wählen. Personenlasten und große Verbindungslasten benötigen eigene Tragstrukturen.
0.45 g/cm³ eignet sich für anspruchsvollere Außenmodelle. Höhere Dichte erhält Details und Kanten bei feinem Fräsen und Lackvorbereitung. Bei längerfristiger wiederholter Montage oder Präzisionsbezügen zusätzlich PUBOARD-Modelltypen vergleichen.
| Typ | Dichte, g/cm³ | Typische Modellanwendungen | Auswahlkriterien |
|---|---|---|---|
| L-Board 150 | 0.15 | Frühe Designmodelle, Volumen- und Proportionsprüfung | Leichtes Schneiden und manuelle Änderungen für schnelle Variantenvergleiche |
| L-Board 200 | 0.20 | Geräte-Außenmodelle und erste Fahrzeuginnenraumformen | Gewicht, Fräseffizienz und erste Oberflächenbehandlung abwägen |
| L-Board 250 | 0.25 | Geräte-, Sitz- und Bodenmodelle | Bearbeitbarkeit gegen Detailerhalt abwägen |
| L-Board 300 | 0.30 | Detaillierte Geräte- und Innenraummodelle, Farbmodelle | Dünne Kanten, Verbindungen und lackierte Oberfläche berücksichtigen |
| L-Board 350 | 0.35 | Modelle mit höherem Anspruch an Flächen- und Kantenerhalt | Nach Handhabung, Änderungen und Nachbearbeitung wählen |
| L-Board 450 | 0.45 | Anspruchsvollere Fahrzeugaußen- und Anschauungsmodelle | Feine Konturen und Oberflächenbehandlung abstimmen; Spann- und Befestigungsstellen schützen |
Feine Zellen verringern Versiegeln und Grundieren bei Farbmodellen. Härte und Eindruckwiderstand sind meist geringer als bei üblichen Polyesterplatten. Dünne Kanten, Transportkontaktflächen und Befestigungen schützen; örtlich hochdichtes Material oder Metalleinsätze verwenden.
06 Klebstoffe zusammen mit der Platte auswählen
Große Modelle erfordern geklebte Rohlinge. Klebfugen gehören später zur gefrästen Kontur; Farbe, Härte, Schrumpfung und Schnittverhalten des Klebstoffs sollten zur Platte passen.
- Epoxidharzplatten: EPTEK bietet passende hochtemperaturbeständige Epoxidklebstoffe. Temperaturbeständigkeit und Nachhärtung der Fuge müssen zu Platte und Werkzeugzyklus passen.
- PU-Platten: Nach Dichte einen Klebstoff mit ähnlicher Farbe, Härte und Zerspanbarkeit wählen; so entstehen weniger Frässpuren und Schleifunterschiede an Fugen.
- Leichtbauplatten und Schaum: ein- oder zweikomponentige Schaumklebstoffe sind möglich. Feuchtigkeitshärtende Einkomponentenprodukte brauchen auch in dicken, geschlossenen Fugen passende Bedingungen; Zweikomponentenprodukte genaue Dosierung und Mischung. Bei aufschäumenden Klebstoffen den Rohling fixieren, damit die Fuge nicht aufgedrückt wird.
Erst nach vollständiger Klebstoffhärtung fräsen, fertige Fugen auf Poren und Dichtheit prüfen. Im Prepreg-Werkzeugbau berühren Klebstoff, Versiegler und Trennsystem ebenfalls das Harz; ihre Aushärtungsverträglichkeit gemeinsam prüfen.
We lche Angaben braucht die Materialauswahl?
EPTEK benötigt Anwendung, Hauptabmessungen, Temperaturzyklus, Belastung, Einsatzhäufigkeit und Oberflächenanforderungen zur Abstimmung von Platte und Klebstoff. Bei Prepreg-Werkzeugen außerdem Harzsystem und Härtungsverfahren angeben.