
Stampi in composito
Due processi a bassa temperatura per stampi compositi ad alta temperatura
I preimpregnati per stampi a bassa temperatura e le resine da infusione con indurimento a temperatura ambiente offrono due vie per stampi in carbonio ad alta temperatura. Dopo la post-polimerizzazione prescritta, i sistemi EPTEK corrispondenti possono raggiungere una transizione vetrosa (Tg) di circa 240 °C misurata mediante DMA e soddisfare i requisiti dei processi in autoclave a 180–190 °C.
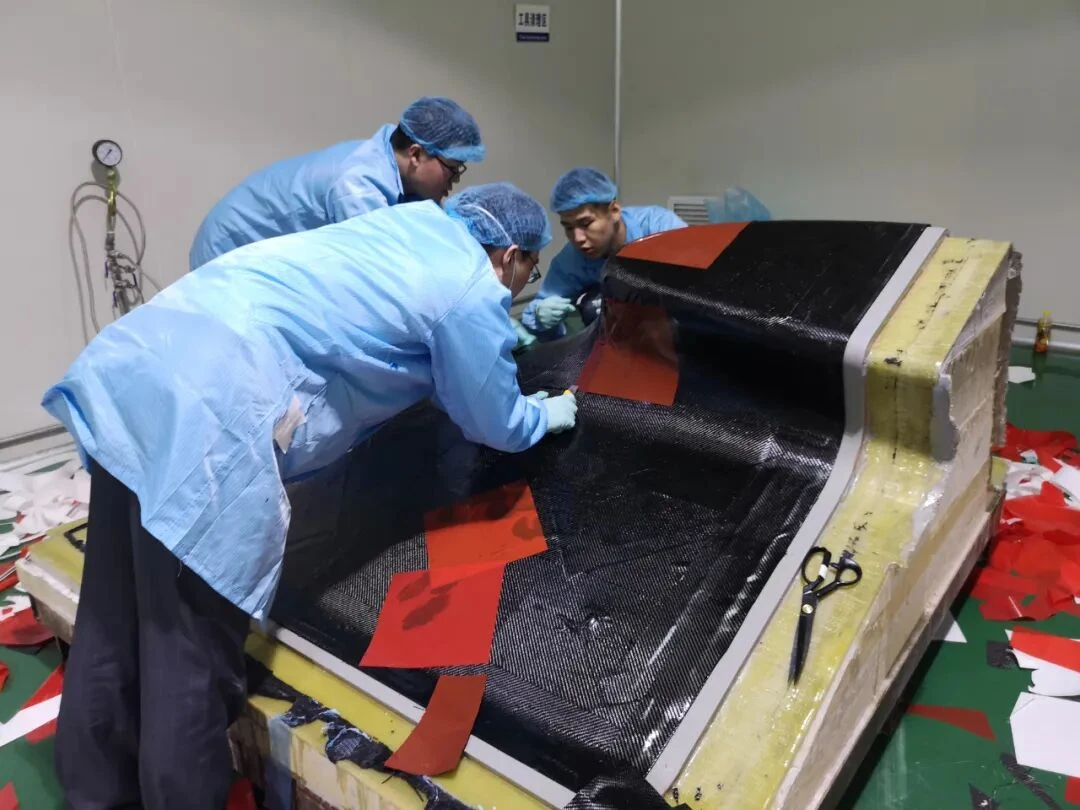
Separare la temperatura del master da quella di esercizio dello stampo
Il master non deve necessariamente subire la futura temperatura di esercizio dello stampo. Il laminato può acquisire prima forma e resistenza di movimentazione a temperatura inferiore, per poi essere sformato, sostenuto e post-polimerizzato fino alla resistenza termica finale. Si separano così la protezione del master e i requisiti di produzione dei componenti.
Processo 1: preimpregnato per stampi a bassa temperatura
I preimpregnati LTP contengono fibre di carbonio con resina già incorporata. Gli strati vengono deposti su un master preparato e trattato per la sformatura, pianificando insieme orientamenti, giunzioni, rinforzi locali e struttura posteriore. La polimerizzazione iniziale prescritta, tipicamente intorno a 60 °C per il sistema pertinente, consolida e stabilizza il laminato. Raggiunti i criteri di movimentazione e sformatura, lo stampo viene rimosso, sostenuto e post-polimerizzato per fasi. Occorre controllare tempo fuori dalla conservazione refrigerata, compattazioni intermedie, tenuta del sacco e temperatura reale del laminato.
Processo 2: infusione sottovuoto con indurimento a temperatura ambiente
I rinforzi di carbonio asciutti vengono disposti sul master e il vuoto richiama una resina liquida adeguata attraverso le fibre. L’indurimento iniziale a temperatura ambiente evita di riscaldare il master nel primo ciclo. Percorsi di flusso, viscosità, tempo di lavorazione, permeabilità, ingressi e sfiati devono consentire l’impregnazione completa prima della gelificazione. Dopo impregnazione e indurimento iniziale, lo stampo viene sformato, sostenuto e post-polimerizzato. La prima fase non richiede un’autoclave, ma serve comunque un’attrezzatura di riscaldamento adatta alla post-polimerizzazione.

Tg DMA di circa 240 °C e impiego a 180–190 °C
Entrambi i processi possono raggiungere circa 240 °C di Tg DMA con i sistemi EPTEK ad alta temperatura corrispondenti dopo la post-polimerizzazione prescritta. L’obiettivo sono stampi per componenti compositi polimerizzati in autoclave a 180–190 °C. La Tg descrive la transizione della resina e non sostituisce la specifica d’impiego dell’intero stampo. Il confronto deve riportare metodo DMA, criterio di transizione, storia di polimerizzazione e condizioni dei provini. Resistenza alla pressione, rigidezza, tenuta al vuoto, stabilità dimensionale e cicli termici ripetuti devono corrispondere alla produzione.
Scegliere secondo l’officina e la geometria
Il preimpregnato fornisce una combinazione controllata di resina e fibre, ma richiede gestione della conservazione, dei tempi fuori dal freddo e della consolidazione. L’infusione pone maggiore attenzione su flusso e impregnazione e consente posa di fibre asciutte e indurimento iniziale ambiente. Entrambe le vie permettono di scegliere il master in base al ciclo iniziale reale anziché alla temperatura finale dello stampo. Confrontare materiali, lavoro, attrezzature, dimensioni, riparazioni e programma produttivo.
La post-polimerizzazione prepara lo stampo alla produzione
Definire prima della costruzione il momento di sformatura, il sostegno e il riscaldamento per fasi. Seguire rampe e mantenimenti specifici del materiale e monitorare le temperature, soprattutto nelle zone spesse e nei collegamenti. Dopo post-polimerizzazione e raffreddamento controllato, verificare superficie, riferimenti e tenuta al vuoto. Valutare il comportamento dimensionale in un ciclo produttivo rappresentativo, includendo la struttura di supporto.
Due vie verso lo stesso obiettivo ad alta temperatura
Sono processi distinti: uno parte dai preimpregnati per stampi, l’altro da fibre asciutte e resina liquida da infusione. Entrambi combinano un indurimento iniziale di conformazione con una post-polimerizzazione per ottenere stampi compositi ad alta temperatura. Materiale e programma devono essere scelti per la reale applicazione in autoclave a 180–190 °C.