
Attrezzature per materiali compositi
Quattro soluzioni per il modello master di uno stampo in composito
Quattro modi per realizzare un modello maestro per stampi in composito: confrontare strutture leggere a strati, grezzi in resina colata, strutture con telaio in acciaio e pannelli per stampi incollati in funzione del processo effettivo di fabbricazione dello stampo.
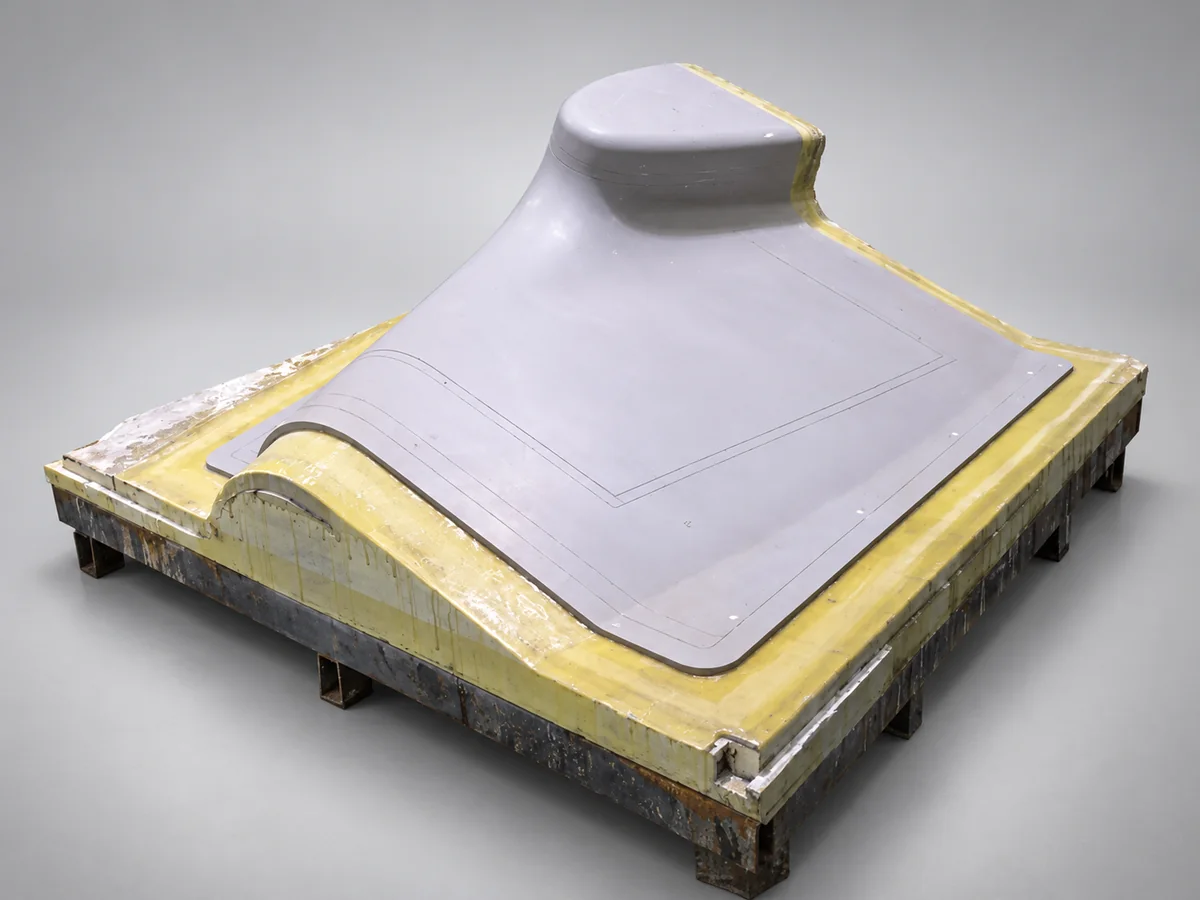
Il modello maestro è la superficie di riferimento da cui si ricava uno stampo di produzione. La sua geometria e la sua finitura superficiale vengono riprodotte nello stampo; la sua stabilità dimensionale determina la fedeltà della riproduzione. Spesso è una forma positiva, ma il termine ne descrive la funzione, non una geometria particolare.
Distinguere il modello maestro dallo stampo di produzione è fondamentale per scegliere i materiali. Lo stampo deve resistere alle condizioni di fabbricazione dei pezzi, mentre il modello deve resistere alle condizioni necessarie per realizzare quello stampo. I cicli termici possono essere molto diversi, soprattutto quando lo stampo viene distaccato dal modello prima della post-cura.
Quattro metodi pratici di costruzione
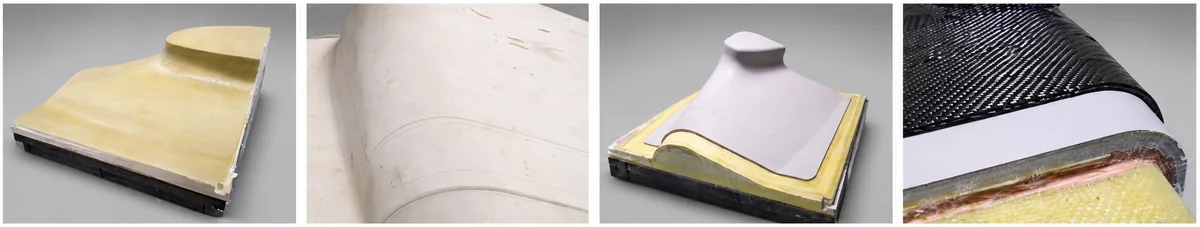
1. Schiuma poliuretanica, fibra di vetro, pasta lavorabile e gelcoat
Questo metodo separa la creazione del volume dalla definizione della precisione. Un'anima leggera in schiuma poliuretanica fornisce il volume complessivo, un guscio in fibra di vetro e resina epossidica costituisce la struttura di supporto, e uno strato di pasta lavorabile definisce la superficie finale.
La schiuma viene lavorata lasciando spazio per gli strati successivi. Si applica il guscio in fibra di vetro e, quando il processo lo consente, lo si compatta sotto vuoto per ridurre i vuoti. Si applicano quindi un primer compatibile e la pasta lavorabile fino allo spessore richiesto. Dopo la polimerizzazione e la post-cura prescritte, la pasta viene lavorata a CNC e rivestita con un gelcoat compatibile per stampi. Polimerizzazione, levigatura e lucidatura completano la preparazione della superficie.
Questa costruzione è utile per forme complesse che richiederebbero un'asportazione di materiale significativa da un grezzo pieno. Il risultato dipende dalla compatibilità tra schiuma, laminato, pasta, primer e rivestimento. Tempi di applicazione, spessori e cicli di polimerizzazione devono essere quelli del sistema scelto; non sono intercambiabili tra diverse formulazioni. Un'anima leggera facilita la movimentazione, ma non determina la resistenza termica o la stabilità dimensionale dell'intero modello maestro.
2. Grezzo monolitico in resina colata
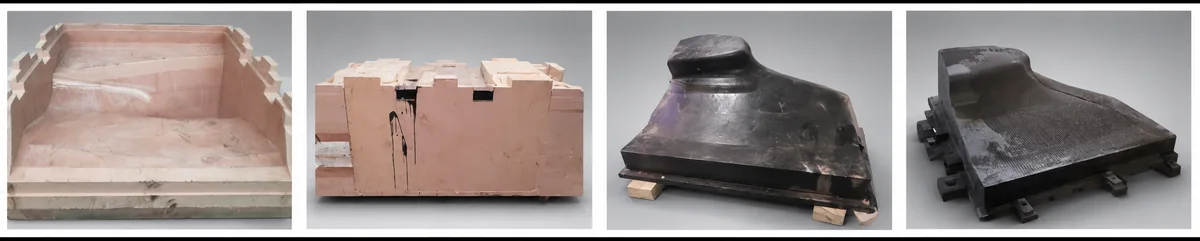
In questo caso il grezzo da lavorare viene colato anziché assemblato da pannelli. Si prepara una cassa di colata monouso o smontabile, la si tratta con un sistema distaccante e la si riempie con un sistema di colata poliuretanico o epossidico adatto. Il grezzo viene polimerizzato e post-curato secondo le prescrizioni, quindi lavorato in sgrossatura e finitura per ottenere la superficie, i riferimenti geometrici e gli elementi di montaggio.
Il vantaggio principale è una superficie di lavorazione continua, priva di giunti tra pannelli. La difficoltà principale consiste nel controllo della colata. Spessore delle sezioni, volume di resina, esotermia e ritiro devono essere valutati insieme. L'altezza di colata e qualsiasi procedura di colata in più fasi devono rispettare i requisiti del sistema scelto. Cariche, inserti o pelli rinforzate possono essere utili in un progetto validato, ma non sostituiscono in generale il controllo dello sviluppo di calore e della polimerizzazione.
Il controllo deve considerare vuoti, tensioni residue e deformazioni, oltre alle dimensioni lavorate. Quando la continuità superficiale del modello maestro è particolarmente importante, può essere giustificato il lavoro aggiuntivo per realizzare la cassa e controllare la colata.
3. Telaio in acciaio sagomato, guscio in fibra di vetro e pasta lavorabile
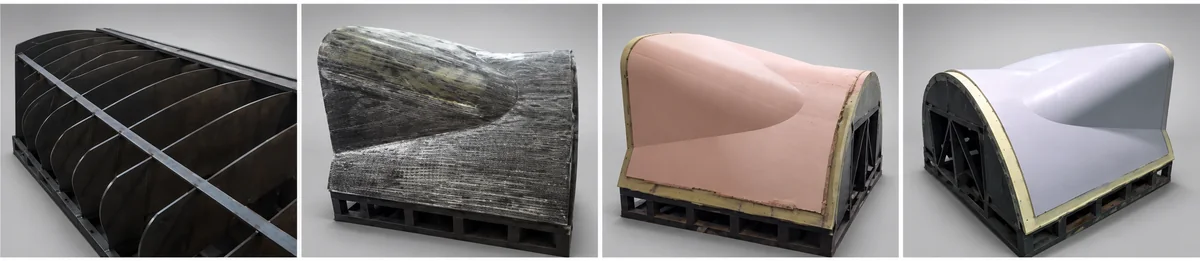
I modelli maestri grandi o snelli spesso traggono vantaggio da un telaio che sostiene i carichi strutturali, mentre gli strati esterni definiscono la superficie di lavoro. Il telaio in acciaio segue approssimativamente il profilo. Un guscio in fibra di vetro e resina epossidica ricopre la struttura; su di esso si applica uno strato di pasta lavorabile e si completa la superficie con un gelcoat compatibile.
La fabbricazione del telaio, il controllo delle tensioni e dei riferimenti geometrici sono centrali in questo metodo. Le superfici di posizionamento devono essere realizzate e verificate prima di costruire la superficie esterna. Il guscio e le sue interfacce devono essere controllati e, se il processo di fabbricazione dello stampo utilizza il vuoto, sottoposti a una prova di tenuta.
Occorre considerare anche la dilatazione termica: acciaio, laminato, pasta e rivestimento rispondono diversamente alle variazioni di temperatura. Qualsiasi ciclo di condizionamento prima della lavorazione finale deve rimanere entro i limiti di tutti i componenti e seguire i cicli validati per i materiali. Questa architettura evita un grezzo pieno inutilmente pesante, ma introduce interfacce che devono rimanere stabili e sigillate durante tutta la fabbricazione dello stampo.
4. Lavorare un modello maestro da un grezzo di pannelli incollati
I pannelli poliuretanici o epossidici per stampi, polimerizzati in fabbrica, consentono di ottenere direttamente un grezzo stabile e lavorabile. I pannelli vengono tagliati in strati o blocchi, si preparano le superfici di giunzione e si incollano gli elementi con un adesivo strutturale compatibile. Un'attrezzatura di posizionamento o spine di riferimento mantengono l'allineamento durante la polimerizzazione. Una volta completamente polimerizzato, l'assemblaggio viene lavorato a CNC rispetto a riferimenti comuni.
Scegli il pannello in base al ciclo termico che il modello maestro subirà realmente. La temperatura finale di esercizio dello stampo di produzione è un dato importante di progetto, ma non è necessariamente la temperatura raggiunta dal modello maestro. Se il sistema consente una polimerizzazione iniziale sul modello e una post-cura dopo il distacco, valuta separatamente le due fasi e verifica che lo stampo rimanga adeguatamente sostenuto durante la post-cura. La densità da sola non è un criterio sufficiente: temperatura di deflessione sotto carico (HDT), temperatura di transizione vetrosa (Tg), coefficiente di dilatazione termica (CTE) e temperatura di esercizio ammissibile descrivono proprietà diverse e vanno letti insieme alle rispettive condizioni di prova.
La precisione deve essere garantita dall'intero assemblaggio incollato, non solo dal pannello. Abbina adesivo, preparazione superficiale e supporto al ciclo termico. Attendi la polimerizzazione completa, quindi controlla e sigilla i giunti. Le differenze di temperatura tra lavorazione, controllo e riproduzione dello stampo possono modificare le dimensioni. Lascia che il grezzo raggiunga l'equilibrio a una temperatura di riferimento definita e verifica la geometria, il distacco e, quando richiesto, la tenuta al vuoto.
Questo metodo è interessante quando si prevedono controlli, riparazioni o modifiche di progetto. I compromessi riguardano il controllo dei giunti, l'utilizzo del materiale e il tempo di lavorazione. Confronta con gli altri metodi il costo complessivo di pannelli, adesivo, lavorazione, sigillatura e modifiche successive, invece di confrontare soltanto i prezzi dei pannelli.
Confrontare l'intera costruzione
I quattro metodi rispondono a diverse combinazioni di geometria, rigidità, qualità superficiale e impegno produttivo. Nessuno può essere scelto in modo affidabile solo dal nome di un materiale o dalla sua densità.
| Metodo | Come si realizza la superficie | Motivi per sceglierlo | Controlli principali |
|---|---|---|---|
| Schiuma, fibra di vetro e pasta lavorabile | Pasta lavorata su un'anima leggera rinforzata | Forme complesse; minore asportazione da materiale pieno | Compatibilità tra strati, vuoti, spessore della pasta e limiti termici |
| Grezzo monolitico in resina colata | Lavorazione di una colata continua polimerizzata | Superficie senza giunti tra pannelli | Esotermia, ritiro, polimerizzazione, vuoti e progetto della cassa di colata |
| Telaio in acciaio, guscio in fibra di vetro e pasta | Strato esterno lavorato su un telaio strutturale | Geometrie grandi o snelle | Stabilità del telaio, riferimenti, dilatazione differenziale e interfacce sigillate |
| Pannelli per stampi incollati | Lavorazione di un grezzo incollato composto da pannelli polimerizzati in fabbrica | Accessibilità alla lavorazione CNC; controllo, riparazione e modifiche di progetto | Compatibilità dell'adesivo, qualità dei giunti, temperatura di riferimento e utilizzo del materiale |
Partire dal processo di fabbricazione dello stampo
Prima di scegliere un metodo, definisci il ciclo termico reale del modello maestro, il numero di stampi da riprodurre, la finitura superficiale richiesta, gli eventuali requisiti di vuoto, la movimentazione e il volume di lavoro disponibile sulla macchina CNC. Stabilisci come il modello verrà sostenuto e controllato, e come lo stampo finito verrà distaccato e post-curato.
Un sistema di materiali adeguato è soltanto una parte della soluzione. Una geometria affidabile dipende anche da riferimenti ben definiti, polimerizzazione completa, interfacce stabili e temperatura di riferimento controllata. Confrontare questi requisiti nell'intera costruzione offre una base di scelta più utile di una singola proprietà del materiale messa in evidenza.