
적용 분야 / EPTEK 치공구

탄소섬유 적층용 금형

탄소섬유 적층용 금형은 크게 두 방식으로 제작합니다. 첫째는 저온 초기 경화, 고온 후경화 및 고온 사용을 기반으로 하는 고급 프리프레그·오토클레이브 방식입니다. 둘째는 요구 사용 온도와 생산 조건에 맞춰 선정하는 비용 효율적인 진공 인퓨전 방식입니다.

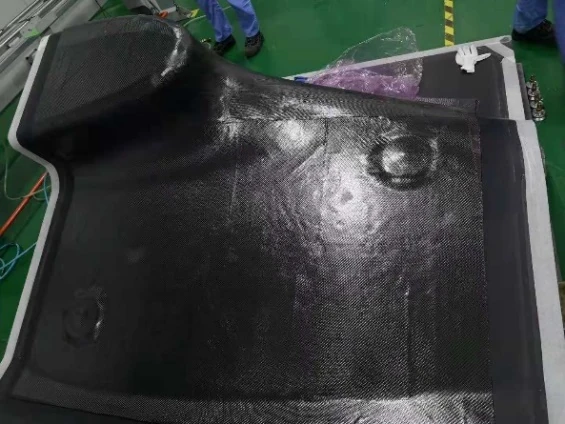
탄소섬유 적층용 금형 표면
EPTEK / 금형·치공구 전문 역량탄소섬유 적층용 금형

두 가지 대표 공정

재료 등급을 선정하기 전에 경화 공정을 결정하십시오.

금형 구조, 탄소섬유 보강재, 수지 시스템, 진공 또는 가압 공정 및 후경화를 하나의 금형 시스템으로 설계해야 합니다. 완성된 금형의 사용 온도는 이러한 결정 요소 중 하나일 뿐입니다.

01 / 고급 공정

프리프레그 적층 및 오토클레이브 성형

금형용 프리프레그는 보관, 상태 조절, 중간 진공 압밀 및 진공백 작업 조건을 관리하며 적층한 뒤 오토클레이브에서 경화합니다. 대표적인 공정은 저온 초기 경화, 고온 후경화 및 완성된 탄소섬유 금형의 고온 사용으로 이어집니다.

LTP220 및 LTP240 은 이 공정에 사용하는 대표적인 EPTEK 금형용 프리프레그입니다. LTP240은 고온 경화형이며, 적층 구성과 경화·후경화 일정은 최신 기술자료 및 프로젝트 공정 규격을 따라야 합니다.

02 / 비용 효율적인 공정

진공 인퓨전 방식의 금형 제작

비용을 낮춘 액상 수지 공정을 원할 경우 탄소섬유 금형을 진공 인퓨전으로 제작할 수도 있습니다. 건식 보강재, 진공 기밀성, 섬유 함침, 적층 두께, 발열 및 후경화가 최종 치수와 반복성을 결정합니다.

탄소섬유 적층용 금형의 사용 온도가 약 180°C인 경우 프로젝트 공정에는 EPMOLD220LV 을 EPTEK 지정 조건에 따라 사용할 수 있습니다. 금형 사용 온도가 약 120°C, EPMOLD170LV 은 더 낮은 온도용 액상 수지의 대표적인 선택입니다. 해당 프로젝트에 적용되는 최신 관리 기술자료와 경화 일정을 확인하십시오.

표면 처리 방침

겔코트를 기본 표면층으로 적용해 금형 표면을 덮지 마십시오.

EPTEK는 탄소섬유 적층용 금형에 겔코트를 기본 표면층으로 추가하는 것을 권장하지 않습니다. 금형 표면을 직접 적절히 마감하면 제작 중 핀홀, 섬유 자국 비침, 국부 결함 및 기타 공정 문제를 확인할 수 있습니다. 따라서 생산 투입 전에 보수하고 검사할 수 있습니다. 표면을 덮으면 이러한 문제가 가려져 확실한 수정이 어려워지고 금형 수명이 줄어들 수 있습니다.

검사

결함이 보이는 상태 유지

경화, 후경화, 가공 및 마감 후 탄소섬유 금형 표면을 검사하십시오. 불투명한 층으로 가리는 대신 보수가 필요한 부위를 기록해야 합니다.

보수

이형제 적용 전 보수

적절한 금형 보수 방법을 적용하고 해당 부위를 다시 마감한 뒤, 이형제를 적용하기 전에 마스터 모델 또는 검사 기준에 맞춰 표면을 검증하십시오.

내구성

공정 단계에서 금형 수명 확보

적층과 경화 공정이 관리된 상태에서 표면을 직접 확인하고 보수할 수 있으면 문제를 조기에 수정하고 탈형 일관성과 금형 수명을 높이는 데 도움이 됩니다.

기술 점검 항목

전체 경화 이력을 기록하십시오.

점검 항목중요한 이유
보관 및 상태 조절프리프레그의 냉동 보관 외 노출 시간, 온도 및 취급 방식은 압밀과 경화 일관성에 영향을 줍니다.
진공 또는 오토클레이브 압력진공백의 기밀성, 중간 압밀 및 압력은 섬유 함침, 기공 관리 및 금형 두께를 결정합니다.
경화 및 후경화해당 재료 등급의 경화 일정을 따르고 가공 또는 이형제 적용 전에 실제 온도 이력을 기록하십시오.
표면 검사 및 보수생산 전에 금형 표면을 직접 검사하고 결함을 수정한 뒤 마감 품질을 확인하십시오.
열 사이클 및 생산 수량공정을 선정하기 전에 예상 사용 온도, 열 사이클 및 생산 수량을 정하십시오.