
Zastosowanie / Oprzyrządowanie EPTEK

Oprzyrządowanie do układania laminatów węglowych

Oprzyrządowanie do laminatów węglowych wykonuje się zwykle dwiema metodami: zaawansowaną metodą prepregową z autoklawem, obejmującą wstępne utwardzanie w niskiej temperaturze, dotwardzanie w wysokiej temperaturze i późniejszą pracę w wysokiej temperaturze; lub tańszą metodą infuzji próżniowej, dobraną do wymaganej temperatury użytkowania i intensywności produkcji.

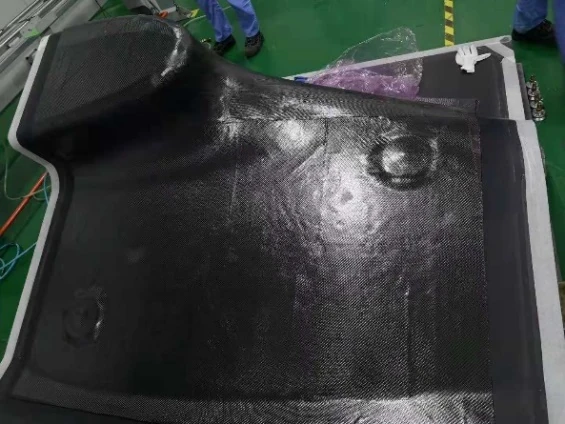
Powierzchnia oprzyrządowania do laminatów węglowych
EPTEK / WIEDZA O OPRZYRZĄDOWANIUOprzyrządowanie do układania laminatów węglowych

Dwie typowe drogi technologiczne

Najpierw wybierz metodę utwardzania, potem gatunek materiału.

Konstrukcję formy, zbrojenie węglowe, system żywiczny, proces próżniowy lub ciśnieniowy i dotwardzanie należy projektować jako jeden system. Temperatura użytkowania gotowej formy jest tylko jednym z czynników tej decyzji.

01 / METODA ZAAWANSOWANA

Układanie prepregu i formowanie w autoklawie

Prepreg narzędziowy układa się przy kontrolowanych warunkach przechowywania, kondycjonowania, pośredniego zagęszczania próżniowego i przygotowania worka próżniowego, a następnie utwardza w autoklawie. Typowy proces obejmuje wstępne utwardzanie w niskiej temperaturze, dotwardzanie w wysokiej temperaturze i użytkowanie gotowej formy węglowej w wysokiej temperaturze.

LTP220 i LTP240 to typowe prepregi narzędziowe EPTEK dla tej metody. LTP240 jest wersją utwardzaną w wysokiej temperaturze; układ warstw oraz cykl utwardzania i dotwardzania muszą być zgodne z aktualną kartą techniczną i specyfikacją procesu dla projektu.

02 / METODA O NIŻSZYM KOSZCIE

Wykonanie formy metodą infuzji próżniowej

Formę węglową można także wykonać metodą infuzji próżniowej, jeśli preferowana jest tańsza technologia z ciekłą żywicą. Suche zbrojenie, szczelność próżni, przesycenie włókien, grubość laminatu, egzotermia i dotwardzanie decydują o wyniku wymiarowym i powtarzalności.

Dla formy do laminatów węglowych pracującej w temperaturze około 180°Cprojekt może przewidywać użycie EPMOLD220LV zgodnie z zaleceniami EPTEK. Dla formy pracującej w temperaturze około 120°C, EPMOLD170LV jest typowym wyborem ciekłej żywicy do niższej temperatury. Potwierdź aktualną nadzorowaną kartę techniczną i cykl utwardzania dla konkretnego projektu.

Strategia powierzchniowa

Nie zakrywaj powierzchni formy żelkotem jako rozwiązaniem domyślnym.

W przypadku form do laminatów węglowych EPTEK nie zaleca dodawania żelkotu jako domyślnej warstwy powierzchniowej. Bezpośrednio i prawidłowo wykończona powierzchnia pozwala dostrzec mikropory, odwzorowanie włókien, lokalne wady i inne problemy procesu już podczas wykonywania formy. Można je naprawić i sprawdzić przed rozpoczęciem produkcji. Zakrycie powierzchni może ukryć te problemy, utrudnić skuteczną korektę i skrócić okres użytkowania narzędzia.

KONTROLA

Pozostaw wady widoczne

Kontroluj powierzchnię formy węglowej po utwardzeniu, dotwardzaniu, obróbce i wykończeniu. Zapisuj miejsca wymagające naprawy, zamiast ukrywać je pod nieprzezroczystą warstwą.

NAPRAWA

Napraw przed zastosowaniem środków rozdzielających

Zastosuj odpowiednią metodę naprawy oprzyrządowania, ponownie wykończ naprawiony obszar i przed naniesieniem środków rozdzielających sprawdź powierzchnię względem modelu wzorcowego lub bazy kontrolnej.

TRWAŁOŚĆ

Uwzględnij trwałość już w procesie

Przy kontrolowanym laminacie i procesie utwardzania widoczna, możliwa do naprawy powierzchnia ułatwia wczesne usuwanie wad, zapewnia bardziej powtarzalne rozformowanie i sprzyja dłuższej żywotności formy.

Techniczne punkty kontrolne

Rejestruj cały przebieg utwardzania.

Punkt kontrolnyDlaczego to ważne
Przechowywanie i kondycjonowanieCzas przebywania prepregu poza chłodnią, temperatura i sposób obchodzenia się z nim wpływają na konsolidację i powtarzalność utwardzania.
Próżnia lub ciśnienie autoklawuSzczelność worka, zagęszczanie pośrednie i ciśnienie decydują o przesyceniu włókien, kontroli porowatości i grubości narzędzia.
Utwardzanie i dotwardzaniePrzestrzegaj cyklu właściwego dla danego gatunku i rejestruj rzeczywisty przebieg temperatury przed obróbką lub zastosowaniem środków rozdzielających.
Kontrola i naprawa powierzchniPrzed produkcją sprawdź bezpośrednio powierzchnię narzędzia, usuń wady i potwierdź jakość wykończenia.
Cykle cieplne i liczba detaliPrzed wyborem technologii określ przewidywaną temperaturę pracy, cykle i liczbę detali.