
Oprzyrządowanie kompozytowe
EPMOLD MP50: wykonanie modelu wzorcowego z ręcznie nakładanej pasty modelarskiej
EPMOLD MP50 to dwuskładnikowa epoksydowa pasta modelarska do wykonywania dokładnych, lekkich modeli wzorcowych i modeli pośrednich bez wcześniejszej obróbki dużego pełnego bloku. O wyniku decyduje bardziej kontrola wielkości porcji, temperatury, grubości warstwy, stanu utwardzenia i konstrukcji wsporczej pod pastą niż pojedynczy parametr materiału.
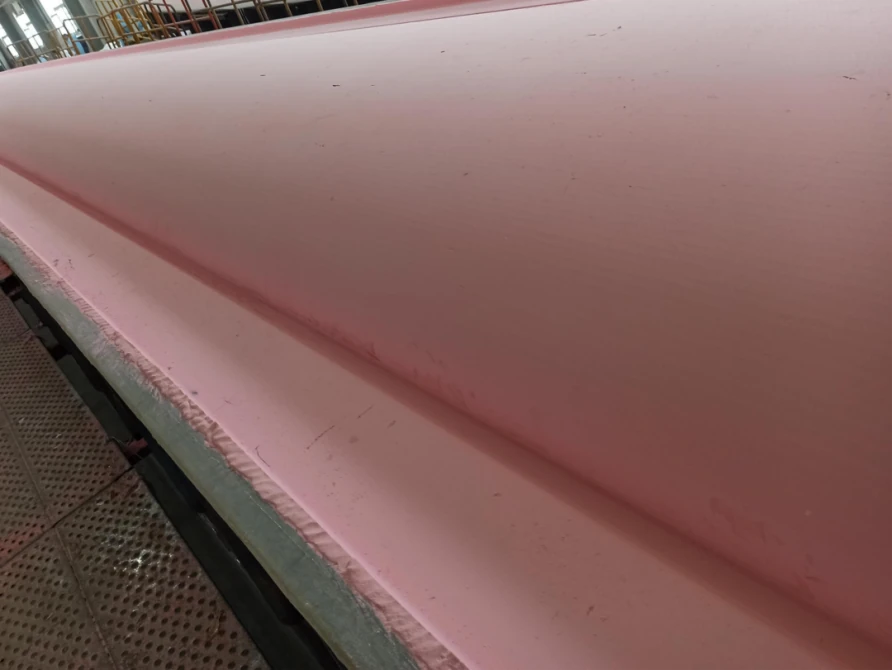
Do czego przeznaczona jest MP50?
MP50 to pasta epoksydowa utwardzana w temperaturze otoczenia, przygotowywana przez połączenie pasty żywicznej A z pastą utwardzacza B w proporcji wagowej 1:1. Mieszanka pozostaje plastyczna wystarczająco długo, by rozprowadzić ją po dużej lub złożonej powierzchni, a następnie twardnieje do postaci półfabrykatu o niskiej gęstości, nadającego się do obróbki pięcioosiowej. Służy do modeli wzorcowych, modeli pośrednich lub form kompozytowych do krótkich serii. Pod pastą podparcie zapewnia pianka, drewno albo stalowa konstrukcja żebrowa.
Karta techniczna MP50 z kwietnia 2026 podaje gęstość po utwardzeniu 0,45–0,50 g/cm³, twardość Shore D52–60 i współczynnik rozszerzalności cieplnej około 45 × 10⁻⁶ K⁻¹. Tg wyznaczona metodą DSC przekracza 50°C po siedmiu dniach w 25°C oraz 60°C po 24 godzinach w 25°C, a następnie 16 godzinach w 40°C. Te wartości dotyczą wskazanych próbek i przebiegu utwardzania; nie oznaczają, że MP50 nadaje się na wysokotemperaturowe formy produkcyjne.
| Parametr referencyjny | Referencyjne warunki procesu | Znaczenie dla procesu |
|---|---|---|
| Proporcja mieszania | A:B = 1:1 wagowo | Używaj wagi; proporcja objętościowa nie zastępuje proporcji wagowej. |
| Okno robocze | 40–70 min; 500 g w 25°C (karta techniczna z kwietnia 2026) | Zaplanuj porcje i wykorzystaj materiał, zanim wzrośnie lepkość. |
| Utwardzenie umożliwiające obróbkę | 16–20 h w 25°C (wartość referencyjna z karty technicznej) | Grubsze przekroje lub chłodniejsze pomieszczenia wymagają dłuższego czasu albo kontrolowanego utwardzania. |
| Ograniczenie grubości pojedynczej warstwy | Grubość nakładanej pasty do 50 mm; należy potwierdzić warunki procesu | Nie maskuj słabego podparcia grubą warstwą i nie rezygnuj w ten sposób z kontroli ciepła. |
| Warunek przed nałożeniem powłoki | Co najmniej Shore D53 przed nałożeniem żelkotu | Przed nałożeniem żelkotu na model wzorcowy sprawdź utwardzenie i stan powierzchni. |
Kolejność procesu
1. Zaprojektuj podłoże przed otwarciem zestawu
Zacznij od końcowej powierzchni, naddatku obróbkowego, strategii bazowania, punktów podnoszenia i przewidywanej temperatury utwardzania. Wykonaj sztywne, czyste podłoże odwzorowujące przybliżoną geometrię. Półfabrykat z pianki lub drewna ogranicza zużycie pasty; przy bardzo dużych kształtach przydaje się stalowa rama żebrowa. Jeśli przyczepność jest niepewna, na przygotowane podłoże nanieś cienką warstwę zgodnego podkładu epoksydowego. Podłoże nie może się uginać podczas dociskania pasty ani obróbki półfabrykatu.
2. Wyrównaj temperaturę, odważ i wymieszaj
Przed mieszaniem równomiernie wyrównaj temperaturę obu składników. Zimna pasta trudno się miesza, a nadmierne ciepło skraca czas pracy. Odważ A i B w proporcji 1:1. Małe ilości mieszaj ręcznie przez składanie i dociskanie; dla większych porcji użyj odpowiedniego wyposażenia. Zeskrob materiał ze ścianek i naroży naczynia. Instrukcja wymaga dalszego mieszania przez 3–5 minut po zaniku widocznej różnicy kolorów: sama jednolita barwa nie potwierdza pełnego wymieszania.
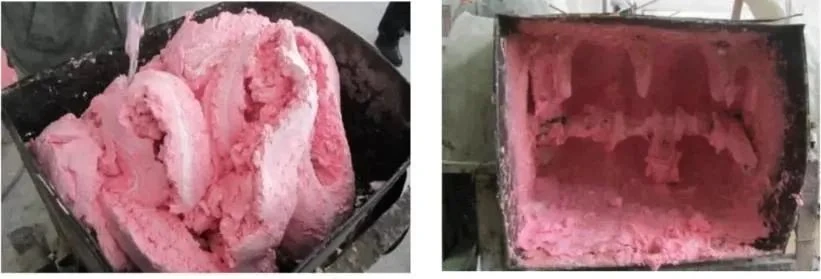
3. Sprawdź czas przydatności mieszanki w warunkach zadania
Karta techniczna z kwietnia 2026 podaje 40–70 minut dla mieszanki 500 g w 25°C; instrukcja robocza wskazuje około 60 minut w określonym teście. Zweryfikuj okno robocze przy rzeczywistej masie porcji, naczyniu i temperaturze. Cieplejszy materiał, większe porcje i grube skupiska zatrzymują więcej ciepła reakcji, skracając ten czas. Zgodnie z poradnikiem aplikacyjnym zaplanuj nałożenie materiału w przybliżeniu w pierwszych dwóch trzecich zaobserwowanego czasu pracy.
4. Nakładaj w zagęszczonych warstwach
Rozpłaszcz pastę do cienkich płatów na czystej płycie, przenieś je na podłoże i dociskaj mocnymi, zachodzącymi na siebie ruchami. Metoda małych fragmentów i wielu warstw pomaga usuwać powietrze oraz odwzorowywać złożone krzywizny. Wyrób każdy styk, aż sąsiednie fragmenty połączą się całkowicie; widoczne szwy utrudnią późniejszą obróbkę i wykańczanie. Tiksotropia pasty pozwala utrzymać ją na powierzchni pionowej; dane procesowe wskazują łączną grubość około 10–50 mm bez spływania przy prawidłowym nakładaniu. Rozprowadź grube obszary zamiast pozostawiać oddzielną gorącą bryłę i zapewnij ciągłe podparcie pod nimi.
5. Utwardź, następnie obrabiaj
Karta techniczna podaje 16–20 godzin w 25°C przed frezowaniem. To warunek referencyjny, a nie harmonogram dla każdej grubości lub temperatury hali. W zimnych warunkach instrukcja opisuje kontrolowane ogrzewanie w zakresie 35–80°C; temperaturę i czas należy dobrać dla całej konstrukcji podparcia i pasty. Przed obróbką sprawdź utwardzenie, twardość, puste przestrzenie, styki i odkształcenia, a następnie ustal wspólne bazy do wykańczania CNC.
6. Nakładaj powłokę tylko na prawidłowo przygotowany model wzorcowy
Gdy potrzebny jest gładki model wzorcowy o wysokim połysku, wykonaj obróbkę wykańczającą i lekko przeszlifuj powierzchnię, następnie usuń wszelkie ślady pyłu i wilgoci. Poczekaj, aż pasta osiągnie wymaganą twardość; poradnik wymaga wartości powyżej Shore D53 przed natryskiem łatwo szlifowalnego żelkotu epoksydowego. Natryskuj w czystym, suchym miejscu przy około 20–30 °C. Duża wilgotność, mokra powierzchnia lub temperatura powyżej około 35 °C mogą osłabić przyczepność albo nadmiernie przyspieszyć odparowanie rozpuszczalnika i utwardzanie. Ten etap dotyczy powierzchni modelu wzorcowego; sam nie czyni systemu MP50 odpowiednim do końcowej formy wysokotemperaturowej.
Dopasuj konstrukcję do branży
- Łopaty turbin wiatrowych: Stalowy szkielet żebrowy lub rdzeń piankowy z poszyciem szklanym i powierzchnią MP50 pozwala wykonać długi, bezszwowy model wzorcowy łopaty. Pracuj w kontrolowanych sekcjach i sprawdź bazy na całej długości przed wykonaniem formy produkcyjnej; duże objętości nadal wymagają kontroli ciepła reakcji i odkształceń.
- Motoryzacja: Pasta nadaje się do modeli wzorcowych nadwozi samochodów koncepcyjnych i pojedynczych lub bardzo krótkich serii paneli z włókna węglowego. Zastępuje klejone płyty ciągłą powierzchnią, łatwą do obróbki i modyfikacji. Powtarzalne gorące utwardzanie lub produkcja wielkoseryjna wymagają zweryfikowanej formy o wyższej odporności cieplnej.
- Przemysł lotniczy i kosmiczny: MP50 nadaje się do prototypów, modeli wzorcowych o złożonych powierzchniach i oprzyrządowania pośredniego. Może wyznaczać geometrię formy z włókna węglowego, która następnie zostanie laminowana i dotwardzona. Przed produkcyjnym cyklem utwardzania udokumentuj przebieg utwardzania modelu wzorcowego, jego stabilność wymiarową, ekspozycję cieplną oraz kwalifikację końcowej formy.
Praktyczna zasada doboru
Wybierz MP50, gdy decydują niska masa, ręczne kształtowanie geometrii, szybka obróbka oraz użytkowanie w temperaturze pokojowej lub niskiej. Jeśli końcowa forma ma wielokrotnie wytrzymywać wysokotemperaturowe utwardzanie kompozytów, wybierz inny system oprzyrządowania. Kontroluj porcję, sprawdź okno robocze przy rzeczywistej masie i temperaturze, potwierdź utwardzenie przed powlekaniem i zweryfikuj całą konstrukcję podłoże–pasta–wykończenie jako jeden system.