
Precyzyjne oprzyrządowanie
Odlewanie zbliżone do końcowego konturu dla modeli i przyrządów
Odlewanie zbliżone do końcowego konturu zmienia wyjściową geometrię oprzyrządowania. Zamiast obrabiać duży prostokątny stos i naprawiać jego połączenia, projektuje się wnękę wokół końcowego konturu, a następnie usuwa tylko pozostawiony kontrolowany naddatek.
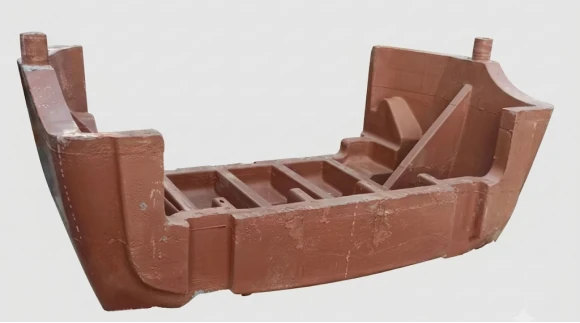
Duże modele i oprzyrządowanie z głębokimi kieszeniami lub nieregularnym konturem mogą wymagać złożonego składania płyt modelarskich. Każde cięcie, warstwa kleju i naprawa dodają kolejne połączenie wymagające kontroli. Odlewanie zbliżone do końcowego konturu rozpoczyna się od danych 3D produktu i tworzy jednolity półfabrykat odwzorowujący docelowy kształt, z określonym naddatkiem do wykańczania CNC.
Dlaczego połączenia stają się zmienną procesu?
Standardowe płyty nadal sprawdzają się przy małych, prostych częściach i pilnych modyfikacjach. Wraz ze wzrostem rozmiaru, głębokości i wymagań powierzchniowych połączenia tworzą cztery powiązane problemy. Klej i płyta różnią się kolorem, twardością, rozszerzalnością cieplną i zachowaniem przy szlifowaniu, więc naprawiony styk może ponownie ujawnić się pod powłoką o wysokim połysku lub po cyklach termicznych. Częściowo sklejona krawędź lub ukryta pustka może stać się drogą przecieku w oprzyrządowaniu próżniowym. Warstwa kleju jest także nieciągłością, która może się odkleić, pęknąć lub utworzyć uskok podczas przenoszenia, pod obciążeniem próżnią albo przy powtarzalnych zmianach temperatury. Wreszcie obróbka prostokątnego materiału usuwa objętość, która nigdy nie należała do końcowego konturu.
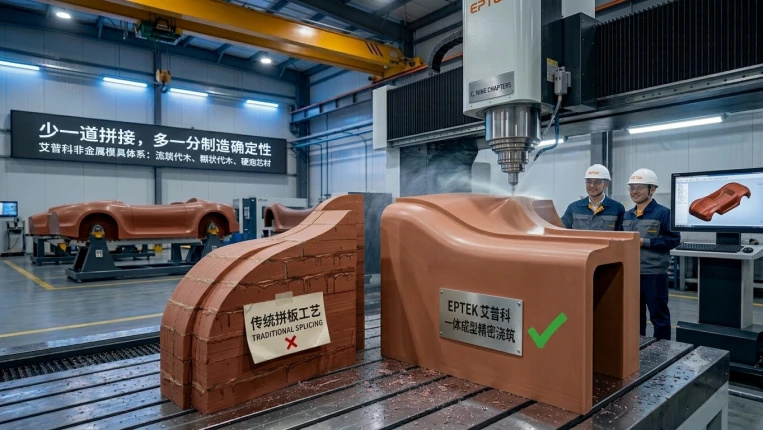
Proces oparty na końcowym konturze
- Zaimportuj dane i zaplanuj. Określ końcową powierzchnię, naddatek, bazy, wkładki, strefy próżniowe i konstrukcję mocującą. Naddatek musi wystarczać do stabilizacji i wykańczania, ale być na tyle mały, by zachować zaletę półfabrykatu zbliżonego do końcowego kształtu.
- Wykonaj wnękę. Obrób na CNC wnękę z pianki lub innego materiału traconego zgodnie z danymi części. Wnęka określa objętość materiału i rozmieszczenie zasilania, odpowietrzeń, wkładek oraz podpór przed mieszaniem żywicy.
- Odlej i utwardź. Odmierz i wymieszaj wybrane składniki PUCAST lub EPCAST, następnie zasil przygotowaną wnękę przez zaplanowany układ wypełniania. Technologia EPTEK wykorzystuje wtrysk reakcyjny do tworzenia jednolitego półfabrykatu i nie ogranicza się do ręcznego zalewania. Kontroluj odpowietrzanie, grubość przekroju i wydzielanie ciepła oraz wykonaj wymagane etapowe utwardzanie lub dotwardzanie. Przed rozformowaniem schłodź korpus w kontrolowany sposób.
- Ustabilizuj, następnie obrabiaj. Wyjmij półfabrykat, sprawdź go i zaplanuj kolejno obróbkę zgrubną, stabilizację, ponowną kontrolę oraz wykańczanie CNC lub pięcioosiowe. Wykonaj otwory bazowe, rowki próżniowe, kanały uszczelniające, kołki ustalające i wkładki metalowe w odniesieniu do tej samej kontrolowanej bazy.
- Uszczelnij i zweryfikuj. Zamknij pory powierzchniowe, sprawdź ciągłość uszczelnienia, wykonaj odpowiednio strefowe próby próżniowe i badania wzrostu ciśnienia oraz porównaj kontur roboczy z rysunkiem lub chmurą punktów w temperaturze referencyjnej.
Porównanie technologii
| Sposób wykonania | Źródło dokładności | Odpowiednie zastosowanie | Kompromisy wymagające kontroli |
|---|---|---|---|
| Klejony stos płyt | Stabilny zespół, następnie obróbka CNC | Małe lub średnie oprzyrządowanie, krótkie terminy, częste zmiany | Uszczelnianie i naprawa połączeń oraz niskie wykorzystanie materiału przy głębokich kształtach |
| Odlewany półfabrykat zbliżony do końcowego konturu | Jednolity korpus ustabilizowany przed obróbką CNC | Średnie lub duże złożone kontury i zastosowania próżniowe | Wykonanie wnęki, wydzielanie ciepła, skurcz, kontrola pustek i dotwardzanie |
| Cienkie odwzorowane poszycie z podkładem kompozytowym | Odwzorowanie modelu wzorcowego, następnie obróbka wybranych obszarów | Duże powierzchnie z istniejącym modelem wzorcowym i wymaganiem niskiej masy | Sprężynowanie po rozformowaniu, różnice rozszerzalności cieplnej warstw i sztywność podparcia |
Koszt obejmuje całą technologię
Rzetelne porównanie nie kończy się na cenie żywicy lub aluminium za kilogram. Uwzględnij użyteczną objętość półfabrykatu, uzysk materiału, wykonanie wnęki, godziny CNC, frezy, klejenie i uszczelnianie, płyty bazowe, podnoszenie, próby próżniowe, poprawki, konserwację i przyszłe zmiany. Odlewanie zbliżone do konturu wymaga wstępnego kosztu wnęki, lecz mały naddatek może ograniczyć obróbkę zgrubną i wióry, a jednolity korpus eliminuje wiele czynności przygotowania połączeń. Stos płyt nadal może być ekonomiczny dla małej, regularnej części jednorazowej lub projektu podatnego na zmiany. Dla dużego nieregularnego oprzyrządowania trzeba ocenić, czy oszczędność obróbki i napraw przewyższa koszt wnęki i kontroli odlewania.
Modele i przyrządy samochodowe
W modelach stylistycznych i wzorcowych jednolity półfabrykat pomaga przenieść powierzchnię cyfrową na duże panele zewnętrzne, zderzaki, błotniki, grille, lampy i elementy aerodynamiczne bez połączeń płyt przecinających obszar oceny wysokiego połysku. Wynik nadal zależy od obróbki, uszczelniania, lakierowania i pomiarów; samo odlewanie nie potwierdza powierzchni klasy A.
Modele kontroli danych i makiety kontrolne wykorzystują tę samą metodę do sprawdzania szczelin, zlicowania, granic i montażu. Krawędzie i bazy można obrobić w odlanym korpusie, a kołki ustalające, bloki kontrolne i wkładki metalowe dodać w kontrolowanym układzie współrzędnych. Dla wnętrz i krótkoseryjnego oprzyrządowania półfabrykat może służyć do desek rozdzielczych, paneli drzwi, konsol, słupków, podsufitek, foteli, wykończenia bagażnika i osłon pojazdów elektrycznych. Ta sama platforma może wspierać formowanie próżniowe, niskociśnieniowy RIM, spienianie i formy do miękkich elementów wykończeniowych, jeśli materiał i cykl termiczny są zgodne.
Sprawdziany konturu, przyrządy ustalające, podpory montażowe i podstawy pomiarowe korzystają z podparcia zbliżonego do końcowego kształtu: korpus odwzorowuje kontur części, a końcowa obróbka tworzy powtarzalne bazy. Uwzględnij dostęp serwisowy, wymienne bloki zużywające się i połączenia mocujące; eliminacja styków nie usuwa potrzeby łatwych w utrzymaniu detali przyrządu.
Zastosowanie w oprzyrządowaniu lotniczym i kosmicznym
Dla kompozytowych form pośrednich, próżniowych przyrządów do przycinania i półfabrykatów do kształtowania blach ta sama sekwencja tworzy jednolity korpus wsporczy przed wykańczaniem pięcioosiowym. Dobór materiału musi uwzględniać temperaturę utwardzania, cykle termiczne, rozszerzalność cieplną, twardość oraz zgodność z uszczelniaczami lub żelkotami. Oprzyrządowanie próżniowe nadal wymaga uszczelnienia powierzchni, kontroli ciągłości uszczelek, strefowych prób próżniowych i badania utrzymania próżni w całym przyrządzie.
Odlewanie zbliżone do konturu jest zatem technologią wytwarzania, a nie uniwersalnym zamiennikiem płyt lub metalu. Z góry określ kontur, naddatek, temperaturę referencyjną, metodę weryfikacji i strategię napraw. Następnie porównaj pełny koszt i ryzyko procesu dla planowanego modelu, sprawdzianu lub przyrządu.