
Ferramentas de aplicação / EPTEK

Moldes de laminação para peças de fibra de carbono

Os moldes de laminação para peças de fibra de carbono costumam ser fabricados por dois métodos: pré-impregnados e autoclave para aplicações exigentes, com cura inicial em baixa temperatura, pós-cura em alta temperatura e uso em alta temperatura; ou infusão a vácuo, de menor custo, escolhida conforme a temperatura de serviço e as exigências de produção.

Superfície de ferramentas de assentamento de fibra de carbono
EPTEK / EXPERIÊNCIA EM MODELOS E MOLDESMoldes de laminação para peças de fibra de carbono

Duas rotas de processo típicas

Defina o ciclo de cura antes de escolher o grau do material.

A estrutura do molde, reforço de carbono, sistema de resina, processo de vácuo ou pressão e pós-cura devem ser projetados como um sistema de ferramentas. A temperatura de serviço do molde acabado é apenas uma parte dessa decisão.

01 / SOLUÇÃO DE ALTO DESEMPENHO

Disposição do pré-impregnado e formação em autoclave

A laminação com pré-impregnados para moldes é realizada sob condições controladas de armazenamento, condicionamento, compactação intermediária a vácuo e ensacamento; depois, o laminado é curado em autoclave. O processo típico combina cura inicial em baixa temperatura, pós-cura em alta temperatura e uso do molde de fibra de carbono em alta temperatura.

LTP220 e LTP240 são os pré-impregnados EPTEK normalmente utilizados para fabricar moldes por esse método. LTP240 é a versão de cura em alta temperatura. O procedimento de laminação e os ciclos de cura e pós-cura devem seguir a ficha técnica vigente e a especificação de processo do projeto.

02 / SOLUÇÃO MAIS ECONÔMICA

Fabricação de molde de infusão a vácuo

Um molde de fibra de carbono também pode ser feito por infusão a vácuo quando uma rota de resina líquida de baixo custo for preferida. O reforço a seco, a integridade do vácuo, a molhagem da fibra, a espessura do laminado, a exotérmica e a pós-cura determinam o resultado dimensional e a repetibilidade.

Para um molde de laminação de fibra de carbono utilizado em torno de 180°C, o projeto pode empregar EPMOLD220LV conforme especificado pela EPTEK. Para um molde utilizado em torno de 120°C, EPMOLD170LV é a resina líquida normalmente escolhida para essa faixa de temperatura mais baixa. Confirme a ficha técnica controlada vigente e o ciclo de cura para o projeto específico.

Estratégia de superfície

A aplicação de gelcoat na superfície do molde não deve ser automática.

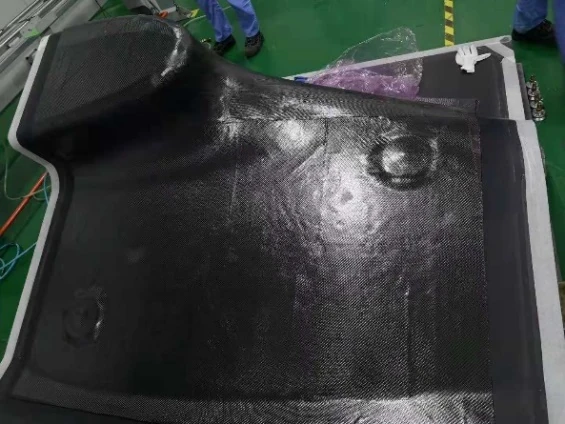
Para moldes de laminação de fibra de carbono, a EPTEK não recomenda aplicar gelcoat de forma automática. Uma superfície do molde exposta e bem acabada permite identificar durante a fabricação microporos, marcas do reforço, defeitos locais e outros problemas do processo. Assim, eles podem ser reparados e inspecionados antes do início da produção. Cobrir a superfície pode ocultar esses defeitos, dificultar uma reparação confiável e reduzir a vida útil do molde.

INSPECT

Mantenha os defeitos visíveis.

Inspecione a superfície do molde de fibra de carbono após a cura, a pós-cura, a usinagem e o acabamento. Registre as áreas que precisam de reparo, em vez de ocultá-las sob uma camada opaca.

REPAIR

Repare antes da liberação

Use o método adequado de reparação de moldes, refaça o acabamento da área reparada e verifique a superfície em relação ao modelo mestre ou às referências de inspeção antes de aplicar os desmoldantes.

DURABILITY

Aumente a vida útil do processo

Uma superfície de ferramenta visível e reparável suporta correção antecipada, desmoldagem mais consistente e maior vida útil do molde quando o laminado e a rota de cura são controlados.

Pontos de verificação de engenharia

Registre todo o histórico de cura.

Ponto de verificaçãoPor que é importante
Armazenamento e condicionamentoO tempo de espera do pré-impregnado, a temperatura e o manuseio afetam a consolidação e a consistência da cura.
Vácuo ou pressão de autoclaveA integridade do saco, a redução de volume e a pressão determinam o molhamento da fibra, o controle de vazios e a espessura da ferramenta.
Cura e pós-curaSiga o cronograma específico da classe e registre o histórico real de temperatura antes da usinagem ou liberação.
Inspeção e reparo de superfícieVerifique a superfície direta da ferramenta, corrija defeitos e verifique o acabamento antes da produção.
Ciclagem térmica e contagem de peçasDefina a temperatura de serviço esperada, a ciclagem e o número de peças antes de escolher a rota.