
Ferramentas compostas
Duas rotas de baixa temperatura para moldes compósitos de alta temperatura
Pré-impregnados para moldes de cura a baixa temperatura e resinas de infusão de cura ambiente oferecem duas rotas para moldes de carbono de alta temperatura. Após a pós-cura prescrita, os sistemas EPTEK correspondentes podem atingir transição vítrea (Tg) de cerca de 240 °C medida por DMA e atender aos requisitos de processos em autoclave a 180–190 °C.
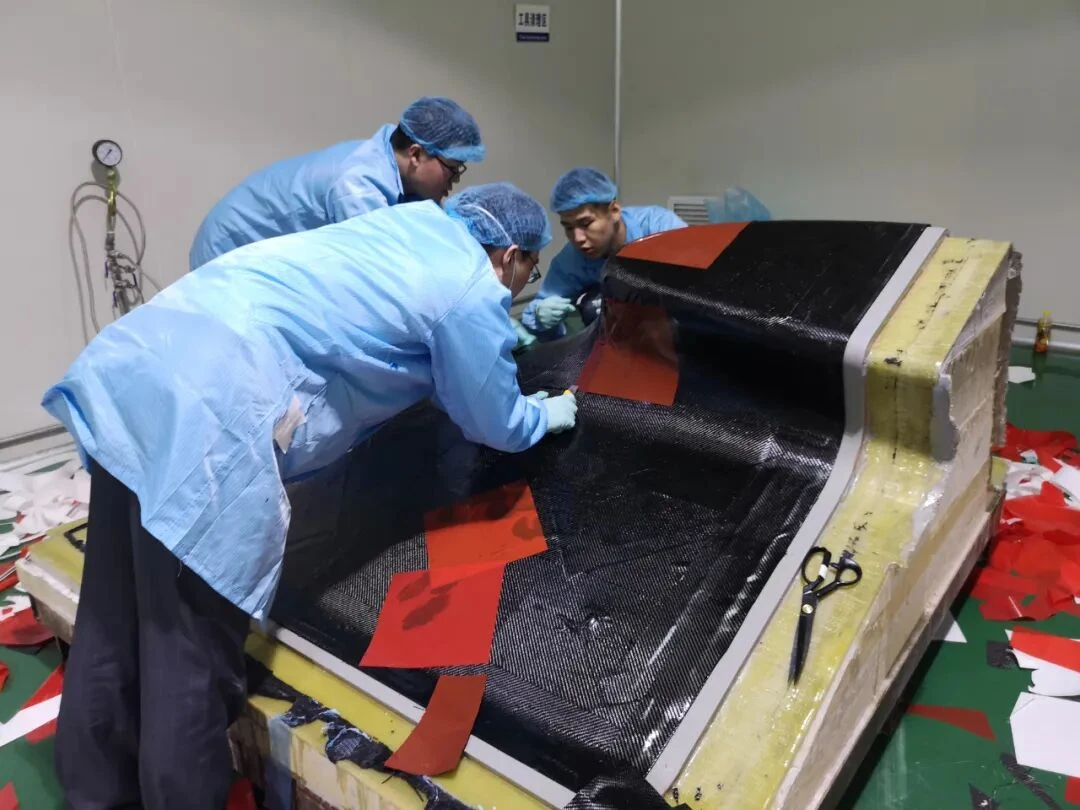
Separar a temperatura do modelo da temperatura de uso do molde
O modelo mestre não precisa enfrentar a futura temperatura de trabalho do molde. O laminado pode adquirir forma e resistência de manuseio a uma temperatura menor e depois ser desmoldado, apoiado e pós-curado para desenvolver a resistência térmica final. Isso separa a preservação do modelo das exigências de produção das peças.
Rota 1: pré-impregnado para moldes de baixa temperatura
Os pré-impregnados LTP contêm fibras de carbono com a resina já incorporada. As camadas são colocadas sobre um modelo preparado e tratado para desmoldagem, planejando conjuntamente orientações, juntas, reforços locais e estrutura traseira. A cura inicial prescrita, normalmente em torno de 60 °C para o sistema correspondente, consolida e estabiliza o laminado. Cumpridos os critérios de manuseio e desmoldagem, o molde é retirado, apoiado e pós-curado em etapas. Tempo fora da refrigeração, compactação intermediária, estanqueidade da bolsa e temperatura real do laminado precisam ser controlados.
Rota 2: infusão a vácuo com cura ambiente
Fibras de carbono secas são posicionadas sobre o modelo, e o vácuo conduz uma resina líquida adequada através do reforço. A cura inicial ambiente evita aquecer o modelo no primeiro ciclo. Caminhos de fluxo, viscosidade, tempo de trabalho, permeabilidade, entradas e saídas devem assegurar impregnação completa antes da gelificação. Após impregnação e cura inicial, o molde é desmoldado, apoiado e pós-curado. A fabricação inicial dispensa autoclave, mas continua exigindo equipamento de aquecimento adequado para a pós-cura.

Tg DMA de cerca de 240 °C e uso a 180–190 °C
Ambas as rotas podem alcançar Tg DMA de cerca de 240 °C com os sistemas EPTEK de alta temperatura correspondentes após a pós-cura prescrita. Destinam-se a moldes para peças compósitas curadas em autoclave a 180–190 °C. A Tg descreve a transição da resina, mas não substitui a especificação de uso do molde completo. Comparações devem registrar método DMA, critério de transição, histórico de cura e condições das amostras. Resistência à pressão, rigidez, estanqueidade ao vácuo, estabilidade dimensional e ciclos térmicos repetidos também devem corresponder à produção.
Escolher conforme a oficina e a geometria
O pré-impregnado oferece uma combinação controlada de resina e fibras, com exigências de armazenamento, tempo fora do frio e consolidação. A infusão exige maior atenção ao fluxo e à impregnação, permitindo posicionamento de fibras secas e cura inicial ambiente. Ambas as rotas permitem escolher o modelo pelo ciclo inicial real, e não pela temperatura final do molde. Compare consumo de material, trabalho, equipamentos, dimensões, reparos e programação da produção.
A pós-cura prepara o molde para produzir
Defina antes da fabricação o momento de desmoldagem, os apoios e o aquecimento em etapas. Siga as rampas e patamares próprios do material e monitore as temperaturas, sobretudo nas regiões espessas e conexões. Após pós-cura e resfriamento controlado, verifique superfície, referências e estanqueidade. Avalie o comportamento dimensional em um ciclo representativo de produção, incluindo a estrutura de apoio.
Duas rotas para o mesmo objetivo de alta temperatura
São processos distintos: um começa com pré-impregnado para moldes; o outro, com fibras secas e resina líquida de infusão. Ambos unem cura inicial de conformação e pós-cura para produzir moldes compósitos de alta temperatura. Material e processo devem ser escolhidos para a aplicação real em autoclave a 180–190 °C.