
Ferramentas de precisão
Vazamento próximo ao contorno final para modelos e dispositivos
A fundição de contorno próximo altera a geometria inicial de uma ferramenta. Em vez de usinar uma grande pilha retangular e reparar suas costuras, o processo projeta uma cavidade ao redor do contorno final e depois usina apenas a margem controlada que resta.
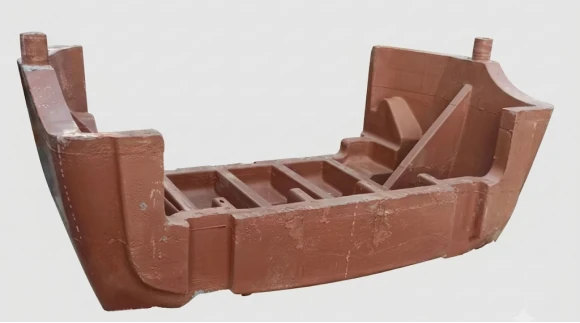
Modelos grandes e ferramentas com bolsões profundos ou contornos irregulares podem exigir montagens complexas da placa de ferramentas. Cada corte, camada adesiva e reparo adiciona outra interface para gerenciar. A fundição de contorno fechado, um método de fabricação quase final, começa com os dados tridimensionais do produto e cria uma peça fundida contínua que segue o formato pretendido, deixando uma margem medida para o acabamento CNC.
Por que as juntas de colagem influenciam a fabricação
As placas em formatos padrão continuam práticas para peças pequenas e simples e para alterações urgentes. Com o aumento das dimensões, da profundidade e das exigências superficiais, suas juntas geram quatro problemas relacionados. O adesivo e a placa diferem em cor, dureza, dilatação térmica e comportamento no lixamento; por isso, uma junta reparada pode voltar a aparecer sob um acabamento de alto brilho ou após ciclos térmicos. Uma borda parcialmente colada ou uma cavidade oculta pode criar um caminho de vazamento em um dispositivo a vácuo. A camada adesiva também é uma descontinuidade que pode descolar, trincar ou formar um degrau durante o manuseio, sob carga de vácuo ou em mudanças repetidas de temperatura. Por fim, usinar um bloco retangular remove material que nunca fez parte do contorno final.
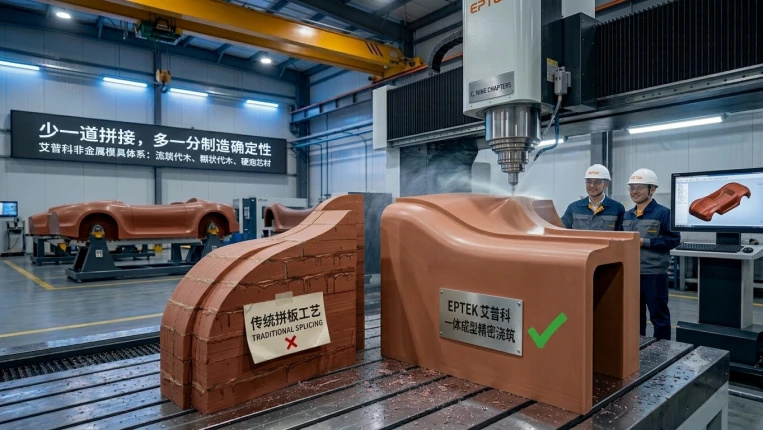
Um fluxo de trabalho construído em torno do contorno final.
- Importe os dados e planeje o trabalho. Defina a superfície final, o sobremetal de usinagem, as referências, os insertos, as zonas de vácuo e a estrutura de montagem. O sobremetal deve permitir a estabilização e a usinagem de acabamento, preservando a vantagem de um bloco próximo à forma final.
- Construa a cavidade. Usine em CNC uma espuma ou outra cavidade sacrificial que rastreie os dados da peça. A cavidade controla o volume do material e coloca recursos de alimentação, ventilação, inserção e suporte antes da resina ser misturada.
- Realize o vazamento e a cura. Dose e misture os componentes PUCAST ou EPCAST selecionados e preencha a cavidade preparada pelo sistema de alimentação planejado. O processo EPTEK usa injeção reativa para formar o bloco contínuo; não se limita ao vazamento manual. Controle a saída de ar, a espessura e a exotermia e execute a cura por etapas ou pós-cura especificada. Resfrie de forma controlada antes da desmoldagem.
- Estabilize e depois usine. Remover a peça bruta, inspecioná-la e sequenciar o desbaste, estabilização, reinspeção e acabamento CNC ou usinagem de cinco eixos. Adicione furos de referência, ranhuras de vácuo, canais de vedação, pinos de localização e inserções metálicas da mesma referência controlada.
- Sele e verifique. Feche a porosidade da superfície, verifique a continuidade da vedação, execute testes de vácuo zonado e aumento de pressão quando relevante, e compare o contorno de trabalho com o desenho ou nuvem de pontos na temperatura de referência.
Comparação de processos
| Rota | De onde vem a precisão | Ajuste útil | Compensações a serem gerenciadas |
|---|---|---|---|
| Pilha de placas coladas | Conjunto colado estabilizado, seguido de usinagem CNC | Ferramentas pequenas ou médias, prazos de entrega curtos, mudanças frequentes | Selagem de juntas, reparo de costura e baixa utilização de material em formas profundas |
| Bloco moldado próximo da forma final | Bloco contínuo estabilizado antes da usinagem CNC | Contornos complexos médios ou grandes e trabalho a vácuo | Fabricação de cavidades, liberação de calor, encolhimento, controle de vazios e pós-cura |
| Pele copiada fina com suporte de compósito | Replicação do modelo mestre, depois usinagem seletiva | Grandes superfícies com modelo mestre existente e objetivo de baixo peso | Springback de desmoldagem, incompatibilidade de CTE em camadas e rigidez de suporte |
Avalie o custo de todo o processo
Uma comparação justa não pode parar no preço da resina ou do alumínio por quilograma. Conte o volume útil da peça bruta, o rendimento do material, a fabricação de cavidades, as horas CNC, as fresas, os trabalhos de colagem e vedação, as placas de base, o levantamento, os testes de vácuo, o retrabalho, a manutenção e as alterações futuras. A fundição de contorno fechado tem um custo inicial de cavidade, mas sua tolerância pode reduzir desbaste e cavacos, e o corpo contínuo elimina muitas operações de preparação de costura. Uma pilha de placas ainda pode ser a escolha econômica para um componente pequeno, regular e único ou um design que provavelmente mudará. Para uma ferramenta grande e irregular, a questão relevante é se o trabalho de usinagem e reparo economizado supera os controles de cavidade e fundição.
Modelos e dispositivos automotivos
Nos modelos styling e master, uma placa contínua ajuda a transportar a superfície digital para grandes painéis externos, pára-choques, asas, grades, lâmpadas e recursos aerodinâmicos sem que uma junta de placa cruze uma área de revisão de alto brilho. O resultado ainda depende de usinagem, vedação, pintura e medição; a fundição por si só não certifica uma superfície A.
Os modelos de controle dimensional e Cubing usam o mesmo método para verificar folgas, nivelamento entre superfícies, contornos e montagem. As bordas e referências são usinadas no bloco vazado, enquanto pinos, blocos de inspeção e insertos metálicos são posicionados por um sistema de coordenadas controlado. Em interiores e ferramentais de séries curtas, esse bloco pode servir para fabricar modelos ou moldes de painéis, painéis de portas, consoles, pilares, revestimentos de teto, assentos, acabamentos do porta-malas e coberturas para veículos elétricos. A mesma base pode atender moldes de termoformagem a vácuo, RIM de baixa pressão, espumação e acabamentos internos flexíveis, desde que o material e o ciclo térmico sejam compatíveis.
Medidores de contorno, dispositivos de posicionamento, suportes de montagem e bases de medição se beneficiam de um formato de suporte próximo ao resultado final: o corpo carrega o contorno da peça e a usinagem final estabelece pontos de referência repetíveis. Mantenha o acesso para manutenção, blocos de desgaste substituíveis e interfaces de fixação no projeto; a remoção de costuras não elimina a necessidade de detalhes de fixação passíveis de manutenção.
Transferência para ferramentas aeroespaciais
Em moldes de transição para compósitos, dispositivos de recorte com fixação a vácuo e blocos para conformação de chapas, a mesma sequência cria um corpo contínuo antes do acabamento em cinco eixos. O material deve ser escolhido conforme a temperatura de cura, os ciclos térmicos, o CTE, a dureza e a compatibilidade com selantes ou gelcoats. Os dispositivos a vácuo continuam exigindo vedação superficial, verificação da continuidade das juntas de vedação, ensaios de vácuo por zonas e um teste de manutenção do vácuo em todo o dispositivo.
A fundição de contornos próximos é, portanto, uma rota de fabricação, e não um substituto geral para placas ou metal. Especifique antecipadamente o contorno, tolerância, temperatura de referência, método de verificação e estratégia de reparo. Em seguida, compare o custo e o risco completo do processo para o modelo, medidor ou acessório pretendido.