
Khuôn composite
EPMOLD MP50: chế tạo mẫu gốc bằng paste làm mẫu thi công thủ công
EPMOLD MP50 là paste epoxy hai thành phần dùng để tạo mẫu gốc và mẫu trung gian chính xác, nhẹ mà không cần gia công một khối đặc lớn trước. Kết quả phụ thuộc vào việc kiểm soát khối lượng mẻ trộn, nhiệt độ, chiều dày lớp, trạng thái đóng rắn và kết cấu đỡ bên dưới hơn là một chỉ tiêu vật liệu đơn lẻ.
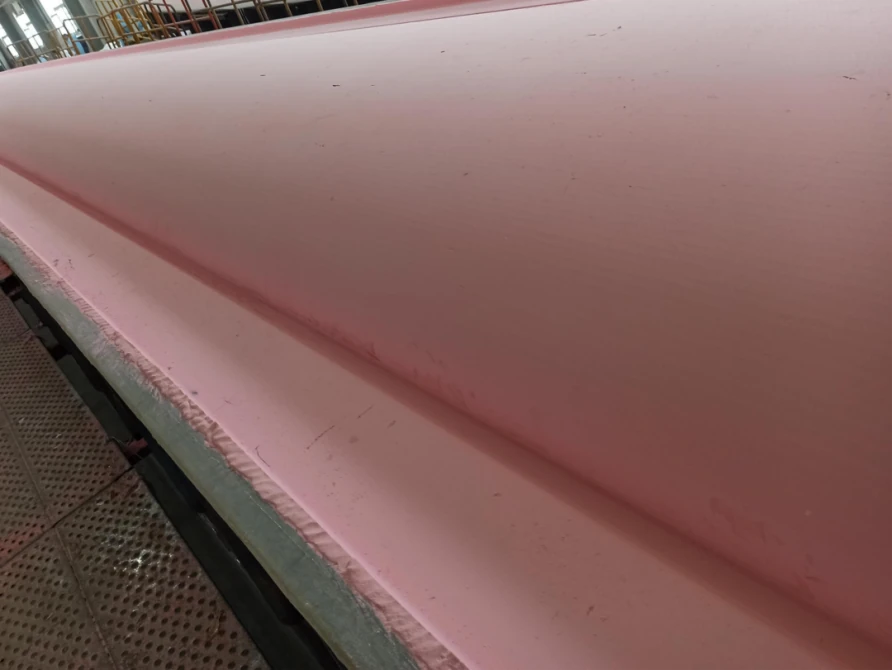
MP50 được thiết kế để làm gì
MP50 là paste epoxy đóng rắn ở nhiệt độ môi trường, được tạo bằng cách trộn paste nhựa A với paste chất đóng rắn B theo tỷ lệ khối lượng 1:1. Hỗn hợp giữ tính dẻo đủ lâu để phủ lên bề mặt lớn hoặc phức tạp, sau đó cứng thành phôi khối lượng riêng thấp có thể gia công 5 trục. Vật liệu phù hợp cho mẫu gốc, mẫu trung gian hoặc khuôn composite sản xuất loạt nhỏ. Foam, gỗ hoặc khung sườn thép tạo kết cấu đỡ bên dưới.
Bảng dữ liệu MP50 tháng 4 năm 2026 nêu khối lượng riêng sau đóng rắn 0,45–0,50 g/cm³, độ cứng Shore D52–60 và hệ số giãn nở nhiệt khoảng 45 × 10⁻⁶ K⁻¹. Tg đo bằng DSC trên 50°C sau bảy ngày ở 25°C và trên 60°C sau 24 giờ ở 25°C rồi 16 giờ ở 40°C. Các giá trị này mô tả mẫu thử và lịch đóng rắn được chỉ định; chúng không đồng nghĩa MP50 là vật liệu khuôn sản xuất nhiệt độ cao.
| Thông số tham khảo | Điều kiện quy trình tham khảo | Ý nghĩa đối với quy trình |
|---|---|---|
| Tỷ lệ trộn | A:B = 1:1 theo khối lượng | Dùng cân; tỷ lệ thể tích không thay thế được tỷ lệ khối lượng. |
| Khoảng thời gian làm việc | 40–70 phút; 500 g ở 25°C (bảng dữ liệu tháng 4 năm 2026) | Lập kế hoạch mẻ trộn và sử dụng trước khi độ nhớt tăng. |
| Đóng rắn đủ để gia công | 16–20 giờ ở 25°C (tham khảo bảng dữ liệu) | Tiết diện dày hơn hoặc phòng lạnh hơn cần thêm thời gian hoặc chế độ đóng rắn có kiểm soát. |
| Giới hạn chiều dày một lớp | Chiều dày paste thi công đến 50 mm; cần xác nhận điều kiện quy trình | Không dùng khối paste dày để che kết cấu đỡ yếu hoặc tránh kiểm soát nhiệt. |
| Điều kiện trước khi phủ | Ít nhất Shore D53 trước khi phủ gelcoat | Xác nhận trạng thái đóng rắn và bề mặt trước khi phủ gelcoat cho mẫu gốc. |
Trình tự quy trình
1. Thiết kế nền trước khi mở bộ vật liệu
Bắt đầu từ bề mặt cuối, lượng dư gia công, phương án chuẩn định vị, điểm nâng và nhiệt độ đóng rắn dự kiến. Tạo nền sạch, cứng vững, gần với hình dạng cần làm. Phôi foam hoặc gỗ giúp giảm lượng paste; khung sườn thép phù hợp cho hình dạng rất lớn. Khi độ bám dính chưa chắc chắn, phủ một lớp lót epoxy tương thích mỏng lên nền đã chuẩn bị. Nền không được uốn khi ép paste hoặc gia công phôi.
2. Ổn định nhiệt độ, cân và trộn
Ổn định đồng đều nhiệt độ cả hai thành phần trước khi trộn. Paste lạnh khó trộn, còn nhiệt quá cao làm ngắn thời gian làm việc. Cân A và B theo tỷ lệ 1:1. Với lượng nhỏ, trộn thủ công bằng cách gấp và ép; với mẻ lớn, dùng thiết bị phù hợp. Cạo lấy vật liệu bám trên thành và góc thùng. Hướng dẫn thi công yêu cầu tiếp tục trộn thêm 3–5 phút sau khi không còn thấy chênh lệch màu: màu nhìn đồng đều chưa chứng minh đã trộn hoàn toàn.
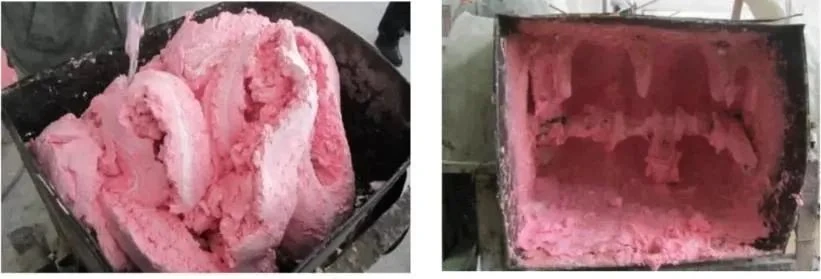
3. Kiểm tra thời gian sống theo điều kiện công việc
Bảng dữ liệu tháng 4 năm 2026 nêu 40–70 phút cho mẻ 500 g ở 25°C; hướng dẫn thi công ghi khoảng 60 phút trong phép thử quy định. Cần xác nhận khoảng thời gian với khối lượng mẻ, thùng chứa và nhiệt độ thực tế. Vật liệu ấm hơn, mẻ lớn hơn và khối paste dày giữ nhiều nhiệt phản ứng hơn, làm ngắn thời gian. Theo hướng dẫn ứng dụng, nên thi công trong khoảng hai phần ba đầu của thời gian làm việc đã quan sát.
4. Thi công thành các lớp được ép chặt
Ép paste thành các tấm mỏng trên bàn sạch, chuyển từng tấm lên nền và miết chắc bằng các lượt chồng lấn. Thi công theo khối nhỏ, nhiều lớp giúp loại khí và bám theo bề mặt cong phức tạp. Nhào kỹ từng mối nối để các phần liền kề liên kết hoàn toàn; đường nối nhìn thấy sẽ gây vấn đề khi gia công và hoàn thiện sau này. Paste có tính xúc biến đủ để bám trên mặt đứng; tài liệu quy trình ghi nhận tổng chiều dày khoảng 10–50 mm không chảy xệ khi thi công đúng. Dàn đều vùng dày thay vì để một cục nóng biệt lập, và duy trì kết cấu đỡ liên tục bên dưới.
5. Đóng rắn rồi gia công
Bảng dữ liệu nêu 16–20 giờ ở 25°C trước khi phay. Đây là điều kiện tham khảo, không phải thời gian áp dụng cho mọi chiều dày hay nhiệt độ xưởng. Trong điều kiện lạnh, hướng dẫn thi công mô tả gia nhiệt có kiểm soát trong khoảng 35–80°C; cần chọn nhiệt độ và thời gian cho toàn bộ kết cấu đỡ và paste. Trước khi gia công, kiểm tra đóng rắn, độ cứng, lỗ rỗng, mối nối và biến dạng, rồi thiết lập các chuẩn chung cho gia công tinh CNC.
6. Chỉ phủ lên mẫu gốc đã chuẩn bị đúng
Khi cần mẫu gốc nhẵn và bóng cao, gia công tinh, chà nhám nhẹ rồi loại bỏ hoàn toàn bụi và ẩm. Để paste đạt độ cứng quy định; hướng dẫn yêu cầu trên Shore D53 trước khi phun gelcoat epoxy dễ chà nhám. Phun trong khu vực sạch, khô, khoảng 20–30 °C. Độ ẩm cao, bề mặt ướt hoặc nhiệt độ trên khoảng 35 °C có thể làm giảm độ bám gelcoat hoặc khiến dung môi bay hơi và vật liệu đóng rắn quá nhanh. Bước phủ này dành cho bề mặt mẫu gốc hay mẫu đúc; riêng nó không làm hệ MP50 phù hợp cho khuôn cuối chịu nhiệt cao.
Điều chỉnh kết cấu theo ngành
- Cánh tuabin gió: Khung sườn thép hoặc foam với lớp da sợi thủy tinh và bề mặt MP50 có thể tạo mẫu gốc cánh dài, liền mạch. Thi công theo từng đoạn được kiểm soát và kiểm tra chuẩn định vị trên toàn chiều dài trước khi làm khuôn sản xuất; khối lượng vật liệu lớn vẫn cần kiểm soát nhiệt tỏa và biến dạng.
- Ô tô: Paste phù hợp cho mẫu gốc thân xe ý tưởng và các tấm sợi carbon đơn chiếc hoặc loạt rất nhỏ. Vật liệu thay thế các tấm ghép bằng bề mặt liên tục, dễ gia công và chỉnh sửa. Đóng rắn nóng lặp lại hoặc sản xuất số lượng lớn cần khuôn chịu nhiệt cao hơn đã được xác nhận.
- Hàng không vũ trụ: MP50 phù hợp cho nguyên mẫu, mẫu gốc bề mặt phức tạp và khuôn trung gian. Vật liệu có thể xác lập hình dạng cho khuôn sợi carbon được đắp lớp và hậu đóng rắn sau đó. Trước chu kỳ đóng rắn sản xuất, ghi nhận lịch sử đóng rắn của mẫu gốc, độ ổn định kích thước, mức tiếp xúc nhiệt và kết quả xác nhận khuôn cuối.
Nguyên tắc lựa chọn thực tế
Chọn MP50 khi khối lượng thấp, tạo hình thủ công, gia công nhanh và sử dụng ở nhiệt độ phòng hoặc thấp là yêu cầu chính. Chọn hệ khuôn khác nếu khuôn cuối phải chịu nhiều chu kỳ đóng rắn composite nhiệt độ cao. Kiểm soát mẻ trộn, thử thời gian làm việc với khối lượng và nhiệt độ thực tế, xác nhận đóng rắn trước khi phủ, và đánh giá toàn bộ kết cấu nền–paste–lớp hoàn thiện như một hệ thống.