
Khuôn composite
Hai phương án nhiệt độ thấp để chế tạo khuôn composite chịu nhiệt cao
Prepreg làm khuôn đóng rắn ở nhiệt độ thấp và nhựa truyền chân không đóng rắn ở nhiệt độ môi trường tạo thành hai phương án chế tạo khuôn sợi carbon chịu nhiệt cao. Sau hậu đóng rắn theo quy định, các hệ EPTEK được lựa chọn có thể đạt nhiệt độ chuyển thủy tinh (Tg) đo bằng DMA khoảng 240 °C và đáp ứng yêu cầu khuôn cho quy trình autoclave ở 180–190 °C.
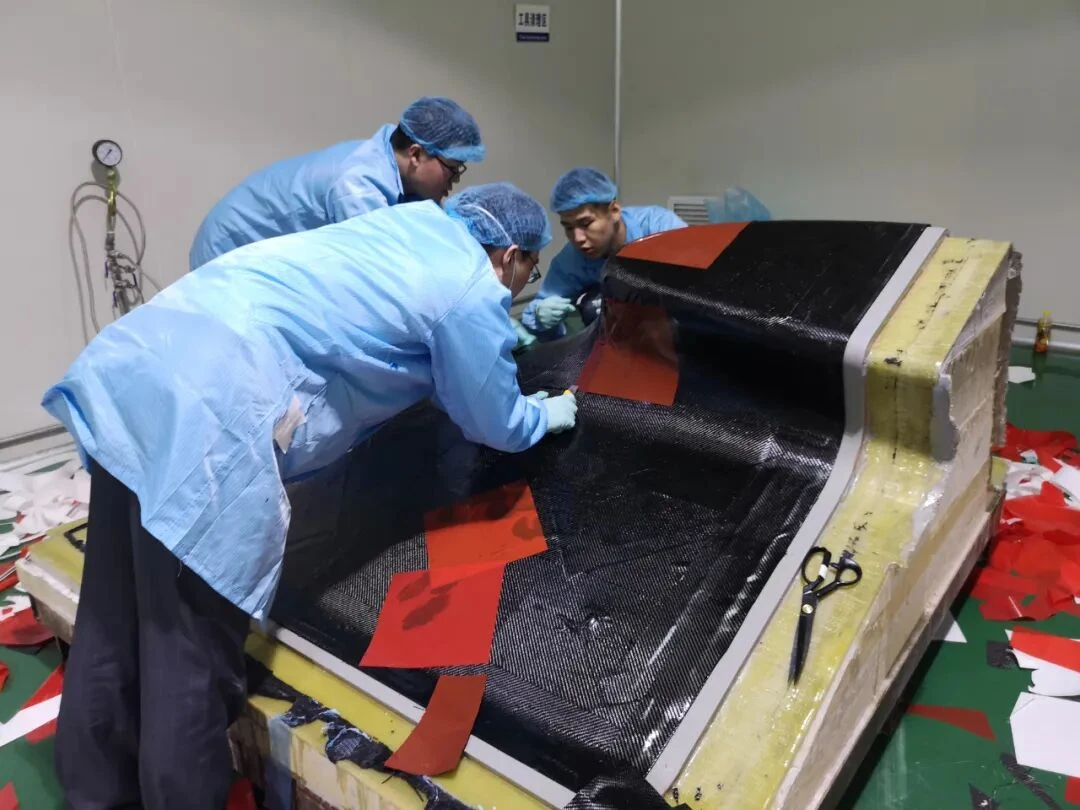
Nhiệt độ đóng rắn ban đầu thấp mở rộng lựa chọn mẫu gốc
Nhiệt độ làm việc của khuôn sản xuất không nhất thiết phải áp dụng cho mẫu gốc dùng để chế tạo khuôn. Laminate có thể định hình và đạt độ bền đủ để thao tác ở nhiệt độ thấp hơn, rồi được tháo, đỡ và hậu đóng rắn để phát triển khả năng chịu nhiệt cuối cùng. Như vậy tách được hai yêu cầu sản xuất: bảo toàn mẫu gốc khi làm khuôn và chuẩn bị khuôn hoàn thiện cho chu kỳ sản xuất chi tiết ở nhiệt độ cao.
Phương án 1: prepreg làm khuôn đóng rắn nhiệt độ thấp
Phương án prepreg làm khuôn LTP sử dụng sợi carbon gia cường đã được tẩm sẵn nhựa. Các lớp được đắp lên mẫu gốc đã chuẩn bị và xử lý chống dính, trong đó hướng sợi, mối nối, gia cường cục bộ và kết cấu đỡ được thiết kế như một kết cấu thống nhất. Bước đóng rắn ban đầu ở nhiệt độ thấp theo quy định, thường khoảng 60 °C với hệ phù hợp, làm chặt và định hình laminate. Khi đạt tiêu chí thao tác và tháo khuôn, có thể tháo khuôn, bố trí đỡ và hậu đóng rắn theo giai đoạn. Kiểm soát thời gian ngoài điều kiện bảo quản, ép chặt trung gian bằng chân không, độ kín túi và nhiệt độ laminate thực tế; nhiệt độ ban đầu thấp không loại bỏ yêu cầu làm chặt lớp.
Phương án 2: nhựa truyền chân không đóng rắn ở nhiệt độ môi trường
Phương án thứ hai đặt sợi carbon khô lên mẫu gốc và dùng chân không đưa nhựa làm khuôn dạng lỏng phù hợp xuyên qua lớp sợi. Đóng rắn ban đầu ở nhiệt độ môi trường tránh phải gia nhiệt mẫu gốc trong chu kỳ đầu. Cần xem xét đồng thời đường chảy, độ nhớt, thời gian làm việc, độ thấm, điểm cấp và thoát khí để nhựa điền đầy lớp sợi trước khi gel hóa. Sau khi thấm hoàn toàn và đóng rắn ban đầu theo quy định, khuôn được tháo, đỡ và hậu đóng rắn. Phương án này chế tạo khuôn ban đầu không cần autoclave; vẫn cần thiết bị gia nhiệt hậu đóng rắn phù hợp để đạt trạng thái chịu nhiệt cao cuối cùng.

Tg khoảng 240 °C đo bằng DMA liên quan thế nào đến sử dụng ở 180–190 °C
Với các hệ EPTEK chịu nhiệt cao được lựa chọn, cả hai phương án có thể đạt Tg đo bằng DMA khoảng 240 °C sau hậu đóng rắn theo quy định. Mục đích là cung cấp khuôn cho chi tiết composite đóng rắn trong autoclave ở 180–190 °C. Tg mô tả hành vi chuyển trạng thái của nhựa, không thay thế yêu cầu vận hành của toàn bộ khuôn. Khi so sánh kết quả, cần ghi phương pháp DMA, tiêu chí xác định chuyển trạng thái, lịch sử đóng rắn và điều kiện mẫu. Áp lực, độ cứng vững, độ kín chân không, ổn định kích thước và chu kỳ nhiệt lặp lại cũng phải phù hợp với chế độ sản xuất.
Chọn phương án theo điều kiện xưởng và hình dạng
Prepreg cung cấp vật liệu ban đầu có nhựa và sợi được kiểm soát, nhưng cần bảo quản, quản lý thời gian ngoài điều kiện bảo quản và làm chặt phù hợp. Truyền chân không chú trọng hơn đến kế hoạch dòng chảy và thấm ướt, đồng thời cho phép bố trí sợi khô và đóng rắn ban đầu ở nhiệt độ môi trường. Lợi ích thương mại của cả hai là có thể dùng mẫu gốc phù hợp ở nhiệt độ thấp hơn thay vì thiết kế mẫu gốc chịu toàn bộ nhiệt độ làm việc của khuôn cuối. Cần so sánh mức sử dụng vật liệu, nhân công, thiết bị, kích thước, nhu cầu sửa chữa và chương trình sản xuất dự kiến.
Hậu đóng rắn biến hình dạng ban đầu thành khuôn sản xuất
Trước khi chế tạo, lập kế hoạch thời điểm tháo khuôn, bố trí đỡ và gia nhiệt từng giai đoạn. Tuân thủ lịch tăng nhiệt và giữ nhiệt theo từng mã vật liệu, đồng thời theo dõi nhiệt độ trên toàn khuôn, nhất là vùng dày và chi tiết gắn thêm. Sau hậu đóng rắn và làm nguội có kiểm soát, kiểm tra bề mặt làm việc, chuẩn định vị và độ kín chân không, rồi đánh giá biến đổi kích thước trong một chu kỳ sản xuất đại diện. Toàn bộ kết cấu đỡ phải được đưa vào đánh giá này.
Hai quy trình, cùng mục tiêu chịu nhiệt cao
Đây là hai phương án chế tạo khác nhau, không chỉ là hai tên gọi của khuôn nhiệt độ thấp. Một phương án bắt đầu từ prepreg làm khuôn; phương án còn lại từ sợi khô và nhựa truyền dạng lỏng. Cả hai dùng bước đóng rắn ban đầu dễ kiểm soát, tiếp theo là hậu đóng rắn để tạo khuôn composite chịu nhiệt cao. Hãy chọn mã vật liệu hiện hành và lịch xử lý phù hợp với ứng dụng autoclave thực tế ở 180–190 °C.