
Khuôn composite
Bốn phương án chế tạo mẫu gốc cho khuôn composite
Bốn cách tạo mẫu gốc cho khuôn composite: so sánh kết cấu phân lớp nhẹ, phôi nhựa đúc, kết cấu khung thép và tấm làm mẫu dán ghép theo quy trình làm khuôn thực tế.
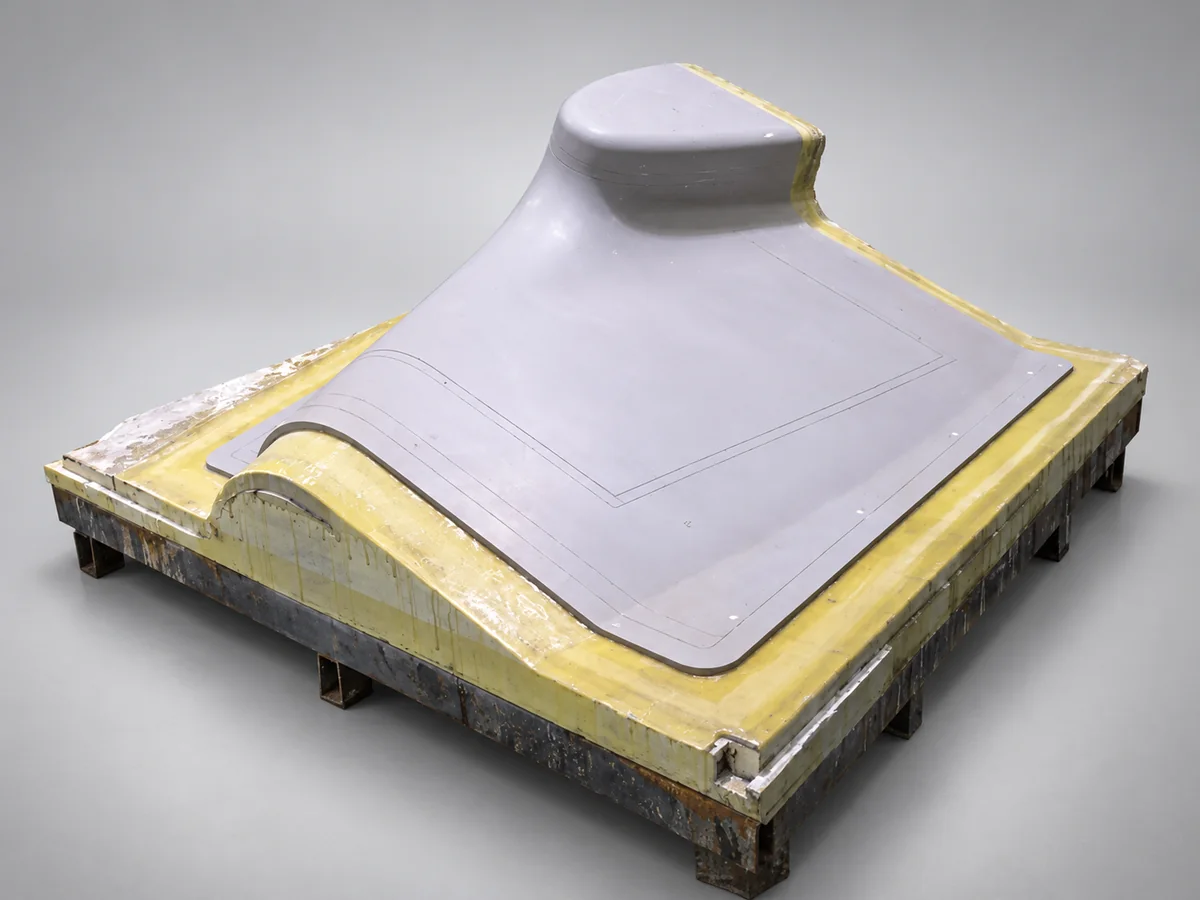
Mẫu gốc là bề mặt chuẩn dùng để chế tạo khuôn sản xuất. Hình dạng và độ hoàn thiện bề mặt được chuyển sang khuôn; độ ổn định kích thước quyết định mức độ trung thực của sự chuyển giao đó. Mẫu gốc thường là dạng dương, nhưng thuật ngữ này mô tả chức năng chứ không chỉ một hình dạng cụ thể.
Khi chọn vật liệu, cần phân biệt mẫu gốc và khuôn sản xuất. Khuôn phải chịu điều kiện chế tạo chi tiết, còn mẫu gốc phải chịu điều kiện chế tạo chính khuôn đó. Các chu kỳ nhiệt có thể khác nhau đáng kể, nhất là khi tháo khuôn khỏi mẫu gốc trước hậu đóng rắn.
Bốn phương án kết cấu thực tế
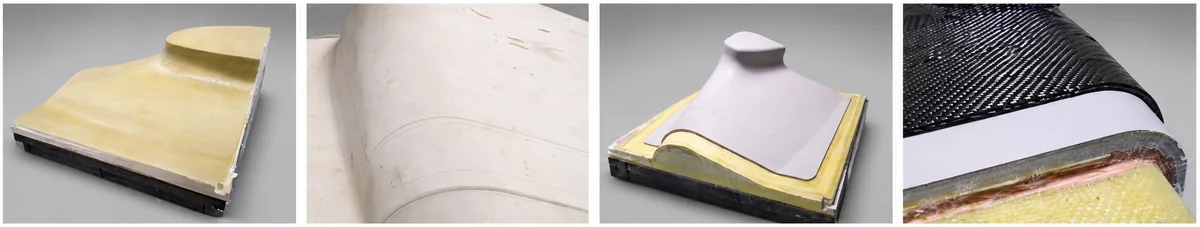
1. Foam polyurethane, sợi thủy tinh, paste làm mẫu và gelcoat
Phương án này tách vai trò tạo khối và tạo độ chính xác. Lõi foam polyurethane nhẹ tạo thể tích tổng thể, lớp da sợi thủy tinh/epoxy tạo vỏ đỡ, còn lớp paste làm mẫu có thể gia công xác lập bề mặt cuối.
Gia công foam có lượng dư cho các lớp tiếp theo. Thi công lớp da sợi thủy tinh và, khi quy trình cho phép, ép chặt bằng chân không để giảm lỗ rỗng. Sau đó phủ lớp lót tương thích và paste làm mẫu đến chiều dày yêu cầu. Sau đóng rắn và hậu đóng rắn theo quy định, gia công CNC lớp paste rồi hoàn thiện bằng gelcoat làm khuôn tương thích. Đóng rắn, chà nhám và đánh bóng hoàn tất việc chuẩn bị bề mặt.
Kết cấu này hữu ích cho hình dạng phức tạp vốn đòi hỏi bóc tách nhiều vật liệu từ phôi đặc. Thành công phụ thuộc vào khả năng tương thích giữa foam, laminate, paste, lớp lót và lớp phủ bề mặt. Khoảng thời gian thi công, chiều dày lớp và lịch đóng rắn phải theo hệ vật liệu đã chọn, không thể hoán đổi giữa các mã sản phẩm. Lõi nhẹ giúp thao tác thuận tiện nhưng không tự xác định khả năng chịu nhiệt hay độ ổn định kích thước của toàn bộ mẫu gốc.
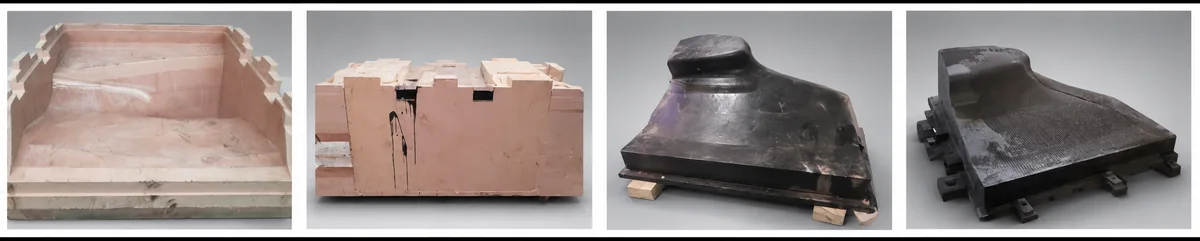
2. Phôi nhựa đúc nguyên khối
Ở đây, phôi gia công được đúc thay vì ghép từ tấm. Chuẩn bị hộp khuôn dùng một lần hoặc tháo lắp được, xử lý chống dính rồi đổ hệ nhựa đúc polyurethane hoặc epoxy phù hợp. Phôi được đóng rắn và hậu đóng rắn theo quy định, sau đó gia công thô và tinh để tạo bề mặt, chuẩn định vị và các vị trí lắp.
Ưu điểm chính là bề mặt gia công liên tục, không có mối nối giữa các tấm. Thách thức chính là kiểm soát đúc. Cần đánh giá đồng thời chiều dày tiết diện, thể tích nhựa, nhiệt tỏa và co ngót. Chiều sâu đúc và mọi quy trình đổ theo giai đoạn phải theo yêu cầu của hệ đã chọn. Chất độn, chi tiết chèn hoặc lớp da gia cường có thể hữu ích trong thiết kế đã xác nhận, nhưng không thay thế cho kiểm soát nhiệt và đóng rắn trong mọi trường hợp.
Kiểm tra phải bao gồm lỗ rỗng, ứng suất dư và biến dạng, bên cạnh kích thước sau gia công. Khi tính liên tục của bề mặt mẫu gốc đặc biệt có giá trị, công việc bổ sung để làm hộp khuôn và kiểm soát đúc có thể hợp lý.
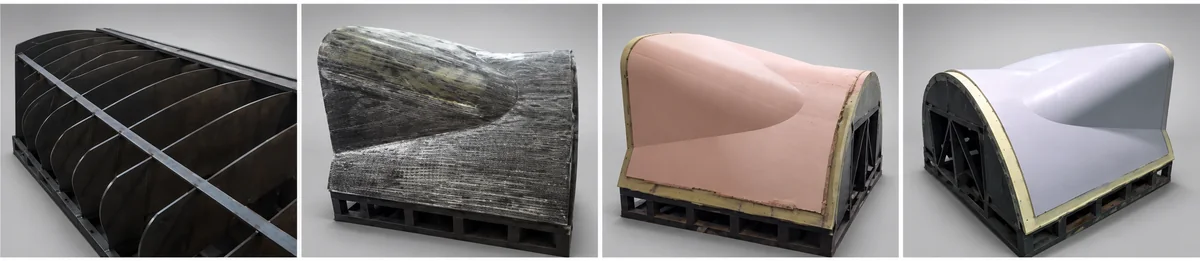
3. Khung thép theo biên dạng với lớp da sợi thủy tinh và paste làm mẫu
Mẫu gốc lớn hoặc dài, mảnh thường hưởng lợi từ khung chịu tải kết cấu, trong khi các lớp ngoài tạo bề mặt làm việc. Khung thép bám theo biên dạng gần đúng. Lớp da sợi thủy tinh/epoxy phủ qua kết cấu, rồi thi công lớp paste có thể gia công và hoàn thiện bằng gelcoat tương thích.
Chế tạo khung, quản lý ứng suất và kiểm soát chuẩn định vị là trọng tâm của phương án này. Các bề mặt định vị cần được tạo và kiểm tra trước khi phát triển bề mặt. Lớp da và các bề mặt tiếp giáp phải được kiểm tra, đồng thời thử độ kín khi quy trình làm khuôn sử dụng chân không.
Cũng cần chú ý giãn nở nhiệt: thép, laminate, paste và lớp phủ phản ứng khác nhau với nhiệt độ. Mọi chu kỳ ổn định trước gia công cuối phải nằm trong giới hạn của từng thành phần và theo lịch vật liệu đã xác nhận. Kết cấu này tránh phôi đặc quá nặng không cần thiết nhưng bổ sung các bề mặt tiếp giáp phải ổn định và kín trong suốt quá trình làm khuôn.
4. Gia công mẫu gốc từ phôi tấm làm mẫu dán ghép
Tấm làm mẫu polyurethane hoặc epoxy đã đóng rắn tại nhà máy tạo con đường trực tiếp đến phôi ổn định, dễ gia công. Tấm được cắt thành lớp hoặc khối, chuẩn bị mặt ghép rồi dán bằng keo kết cấu tương thích. Đồ gá hoặc chốt định vị giữ thẳng hàng trong khi đóng rắn. Khi đóng rắn hoàn toàn, khối ghép được gia công CNC theo các chuẩn chung.
Chọn tấm theo chu kỳ nhiệt mà mẫu gốc thực sự trải qua. Nhiệt độ vận hành cuối của khuôn sản xuất là thông tin thiết kế quan trọng, nhưng không nhất thiết là nhiệt độ mẫu gốc đạt tới. Nếu hệ khuôn cho phép đóng rắn ban đầu trên mẫu gốc rồi hậu đóng rắn sau khi tháo, hãy đánh giá riêng từng giai đoạn và kiểm tra khuôn được đỡ đúng khi hậu đóng rắn. Khối lượng riêng không đủ làm tiêu chí lựa chọn: nhiệt độ biến dạng dưới tải (HDT), nhiệt độ chuyển thủy tinh (Tg), hệ số giãn nở nhiệt (CTE) và nhiệt độ vận hành cho phép mô tả các tính chất khác nhau, phải đọc cùng điều kiện thử.
Độ chính xác thuộc về toàn bộ khối dán ghép, không chỉ riêng tấm. Chọn keo, chuẩn bị bề mặt và kết cấu đỡ phù hợp chu kỳ nhiệt; chờ đóng rắn hoàn toàn rồi kiểm tra và bịt kín mối nối. Chênh lệch nhiệt độ giữa gia công, kiểm tra và sao chép khuôn có thể ảnh hưởng kích thước. Để phôi cân bằng ở nhiệt độ chuẩn xác định và kiểm tra hình dạng, khả năng tháo khuôn, độ kín chân không khi cần.
Phương án này hấp dẫn khi dự kiến cần kiểm tra, sửa chữa hoặc thay đổi thiết kế. Các yếu tố đánh đổi là kiểm soát mối nối, hiệu suất sử dụng vật liệu và thời gian gia công. So sánh tổng chi phí tấm, keo, gia công, bịt kín và chỉnh sửa về sau với các phương án khác, thay vì chỉ so giá tấm.
So sánh toàn bộ kết cấu
Bốn phương án giải quyết các tổ hợp khác nhau về hình dạng, độ cứng vững, chất lượng bề mặt và công sức chế tạo. Không thể lựa chọn tin cậy chỉ từ tên vật liệu hoặc khối lượng riêng.
| Phương án | Cách tạo bề mặt | Lý do cân nhắc | Các yếu tố kiểm soát then chốt |
|---|---|---|---|
| Foam, sợi thủy tinh và paste làm mẫu | Lớp paste gia công trên lõi nhẹ được gia cường | Hình dạng phức tạp; giảm lượng bóc tách từ phôi đặc | Tương thích giữa các lớp, lỗ rỗng, chiều dày paste và giới hạn nhiệt |
| Phôi nhựa đúc nguyên khối | Gia công khối đúc liên tục đã đóng rắn | Bề mặt không có mối nối tấm | Nhiệt tỏa, co ngót, đóng rắn, lỗ rỗng và thiết kế hộp khuôn |
| Khung thép, lớp da sợi thủy tinh và paste | Lớp ngoài được gia công trên khung chịu lực | Hình dạng lớn hoặc dài, mảnh | Ổn định khung, chuẩn định vị, chênh lệch giãn nở và bề mặt tiếp giáp kín |
| Tấm làm mẫu dán ghép | Gia công phôi dán ghép từ tấm đóng rắn tại nhà máy | Gia công CNC thuận tiện; kiểm tra, sửa chữa và thay đổi thiết kế | Tương thích keo, chất lượng mối nối, nhiệt độ chuẩn và hiệu suất vật liệu |
Bắt đầu từ quy trình chế tạo khuôn
Trước khi chọn phương án, xác định chu kỳ nhiệt thực tế của mẫu gốc, số khuôn cần sao chép, độ hoàn thiện bề mặt, yêu cầu chân không, phương án thao tác và vùng làm việc CNC sẵn có. Xác lập cách đỡ và kiểm tra mẫu gốc, cũng như cách tháo và hậu đóng rắn khuôn hoàn thiện.
Hệ vật liệu phù hợp chỉ là một phần giải pháp. Hình dạng tin cậy còn phụ thuộc vào chuẩn định vị đúng, đóng rắn hoàn toàn, bề mặt tiếp giáp ổn định và nhiệt độ chuẩn được kiểm soát. So sánh các yêu cầu đó trên toàn bộ kết cấu hữu ích hơn việc dựa vào một chỉ tiêu nổi bật của vật liệu.