
Anwendung / EPTEK-Werkzeuge

Laminierformen für Kohlefaserbauteile

Die Herstellung von Werkzeugen zum Auflegen von Kohlefasern erfolgt auf zwei typischen Wegen: einem High-End-Prepreg- und Autoklav-Weg mit Aushärtung bei niedriger Temperatur, Nachaushärtung bei hoher Temperatur und Verwendung bei hoher Temperatur; oder eine kostengünstigere Vakuuminfusionsroute, die entsprechend der erforderlichen Betriebstemperatur und Produktionsleistung ausgewählt wird.

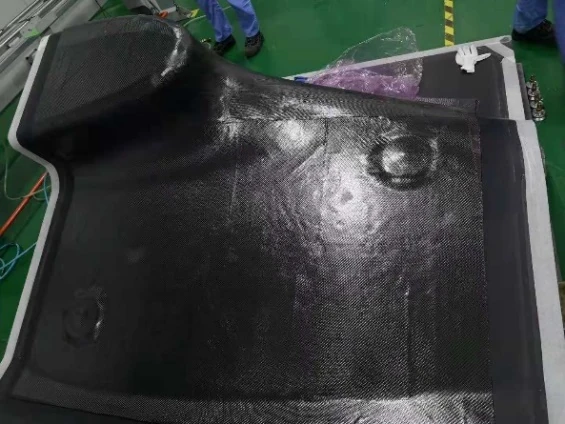
Karbonfaser-Layup-Werkzeugoberfläche
EPTEK / KOMPETENZ IM MODELL- UND FORMENBAULaminierformen für Kohlefaserbauteile

Zwei typische Prozessrouten

Zuerst das Aushärteverfahren festlegen, dann die Werkstoffsorte wählen.

Die Formstruktur, die Kohlenstoffverstärkung, das Harzsystem, der Vakuum- oder Druckprozess und die Nachhärtung müssen als ein Werkzeugsystem konzipiert sein. Die Betriebstemperatur der fertigen Form ist nur ein Teil dieser Entscheidung.

01 / HOCHWERTIGE AUSFÜHRUNG

Prepreg-Lagen und Autoklavenformen

Formenbau-Prepreg wird unter kontrollierten Bedingungen gelagert, konditioniert, abgelegt, unter Vakuum zwischenverdichtet und für den Vakuumaufbau vorbereitet. Anschließend erfolgt die Aushärtung im Autoklaven. Das typische Verfahren verbindet eine initiale Aushärtung bei niedriger Temperatur mit einer Nachhärtung bei hoher Temperatur und dem späteren Hochtemperatureinsatz der fertigen Kohlefaserform.

LTP220 und LTP240 sind die typischen EPTEK-Werkzeug-Prepreg-Optionen für diese Route. LTP240 ist die hochtemperaturhärtende Version; Der ausgewählte Lay-Up-, Aushärtungs- und Nachhärtungszeitplan muss dem aktuellen TDS und der Spezifikation des Projektprozesses entsprechen.

02 / KOSTENGÜNSTIGE AUSFÜHRUNG

Vakuuminfusionsformherstellung

Eine Kohlefaserform kann auch durch Vakuuminfusion hergestellt werden, wenn eine kostengünstigere Flüssigharzmethode bevorzugt wird. Trockenverstärkung, Vakuumintegrität, Faserbenetzung, Laminatdicke, Exotherme und Nachhärtung bestimmen das dimensionale Ergebnis und die Wiederholbarkeit.

Für ein Kohlefaser-Auflegewerkzeug, das rund um 180°Cverwendet wird, kann die Projektroute EPMOLD220LV verwenden, wie von EPTEK angegeben. Für ein Werkzeug, das überall verwendet wird 120°C, EPMOLD170LV ist die typische Wahl für flüssiges Harz bei niedrigeren Temperaturen. Bestätigen Sie das aktuell kontrollierte TDS und den Aushärtungszeitplan für das genaue Projekt.

Oberflächenstrategie

Ein Gelcoat auf der Formoberfläche ist keine Standardlösung.

Bei Karbonfaser-Auflegeformen empfiehlt EPTEK nicht, standardmäßig einen Gelcoat als Oberflächenschicht hinzuzufügen. Eine direkte, ordnungsgemäß bearbeitete Werkzeugoberfläche macht Nadellöcher, Durchdrucke, lokale Defekte und andere Prozessprobleme während der Herstellung sichtbar. Sie können dann repariert und überprüft werden, bevor die Form in die Produktion geht. Das Abdecken der Oberfläche kann diese Probleme verbergen und eine zuverlässige Korrektur erschweren, wodurch die Nutzungsdauer des Werkzeugs verkürzt wird.

INSPECT

Halten Sie Fehler sichtbar.

Überprüfen Sie die Oberfläche des Kohlenstoffwerkzeugs nach dem Aushärten, Nachhärten, Bearbeiten und Endbearbeiten. Erfassen Sie die Bereiche, die repariert werden müssen, anstatt sie hinter einer undurchsichtigen Schicht zu versiegeln.

REPAIR

Reparatur vor der Freigabe

Wenden Sie das geeignete Reparaturverfahren für die Form an, bearbeiten Sie die betroffene Stelle nach und prüfen Sie die Oberfläche gegen das Urmodell oder die Prüfbezüge, bevor Sie Trennmittel auftragen.

DURABILITY

Bauen Sie die Lebensdauer in den Prozess ein.

Eine gut prüfbare und reparierbare Werkzeugoberfläche ermöglicht frühzeitige Korrekturen, gleichmäßiges Entformen und eine längere Lebensdauer der Form, sofern Laminataufbau und Aushärtungsprozess kontrolliert werden.

Technische Kontrollpunkte

Den gesamten Aushärteverlauf dokumentieren.

KontrollpunktWarum es wichtig ist.
Lagerung und KonditionierungPrepreg-Auszeit, Temperatur und Handhabung wirken sich auf die Konsolidierung und Aushärtungskonsistenz aus.
Vakuum- oder AutoklavendruckBeutelintegrität, Volumenreduzierung und Druck bestimmen die Faserbenetzung, die Hohlraumkontrolle und die Werkzeugdicke.
Aushärten und NachhärtenHalten Sie den für die jeweilige Werkstoffsorte vorgegebenen Zyklus ein und dokumentieren Sie den tatsächlichen Temperaturverlauf vor der Bearbeitung oder dem Entformen.
Oberflächeninspektion und ReparaturÜberprüfen Sie die direkte Werkzeugoberfläche, korrigieren Sie Mängel und überprüfen Sie die Oberflächenbeschaffenheit vor der Produktion.
Temperaturwechsel und TeileanzahlStellen Sie die erwartete Betriebstemperatur, den Zyklus und die Anzahl der Teile ein, bevor Sie die Route auswählen.