
Aplicación/herramientas EPTEK

Moldes de laminado para piezas de fibra de carbono

Los moldes de laminado para piezas de fibra de carbono suelen fabricarse por dos métodos: preimpregnados y autoclave para aplicaciones exigentes, con curado inicial a baja temperatura, poscurado a alta temperatura y uso a alta temperatura; o infusión al vacío, de menor coste, elegida según la temperatura de servicio y las exigencias de producción.

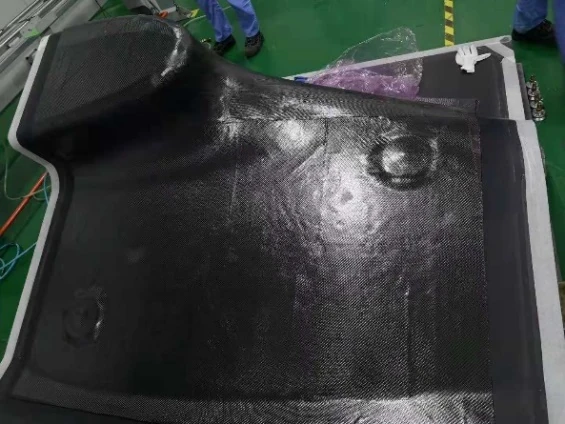
Superficie de herramientas de colocación de fibra de carbono
EPTEK / EXPERIENCIA EN MODELOS Y MOLDESMoldes de laminado para piezas de fibra de carbono

Dos rutas de proceso típicas

Defina el ciclo de curado antes de elegir el grado del material.

La estructura del molde, el refuerzo de carbono, el sistema de resina, el proceso de vacío o presión y el poscurado deben diseñarse como un solo sistema de herramientas. La temperatura de servicio del molde terminado es sólo una parte de esa decisión.

01 / SOLUCIÓN DE ALTAS PRESTACIONES

Laminación de preimpregnados y formación en autoclave.

El laminado con preimpregnados para moldes se realiza con condiciones controladas de almacenamiento, acondicionamiento, compactación intermedia al vacío y embolsado; después se cura en autoclave. El proceso habitual combina curado inicial a baja temperatura, poscurado a alta temperatura y uso del molde de fibra de carbono a alta temperatura.

LTP220 y LTP240 son los preimpregnados EPTEK habituales para fabricar moldes por este método. LTP240 es la versión de curado a alta temperatura. El procedimiento de laminado y los ciclos de curado y poscurado deben ajustarse a la ficha técnica vigente y a la especificación de proceso del proyecto.

02 / SOLUCIÓN MÁS ECONÓMICA

Fabricación de moldes de infusión al vacío.

También se puede fabricar un molde de fibra de carbono mediante infusión al vacío cuando se prefiere una ruta de resina líquida de menor costo. El refuerzo seco, la integridad del vacío, la impregnación de la fibra, el espesor del laminado, la exotermia y el poscurado determinan el resultado dimensional y la repetibilidad.

Para un molde de laminado de fibra de carbono utilizado a unos 180°C, el proyecto puede emplear EPMOLD220LV conforme a lo especificado por EPTEK. Para un molde utilizado a unos 120°C, EPMOLD170LV es la resina líquida habitual para ese rango de temperatura más bajo. Confirme la ficha técnica controlada vigente y el ciclo de curado para el proyecto concreto.

Estrategia de superficie

La aplicación de gelcoat sobre el molde no debe ser una decisión automática.

Para los moldes de laminado de fibra de carbono, EPTEK no recomienda aplicar gelcoat de forma automática. Una superficie del molde expuesta y bien acabada permite detectar durante la fabricación microporos, marcas del refuerzo, defectos locales y otros problemas del proceso. Así pueden repararse e inspeccionarse antes de iniciar la producción. Cubrir la superficie puede ocultar esos defectos, dificultar una reparación fiable y reducir la vida útil del molde.

INSPECT

Mantenga los defectos visibles.

Inspeccione la superficie del molde de fibra de carbono después del curado, el poscurado, el mecanizado y el acabado. Registre las zonas que requieren reparación, en lugar de ocultarlas bajo una capa opaca.

REPAIR

Reparar antes del desmoldeo

Utilice el método adecuado de reparación de moldes, vuelva a acabar la zona intervenida y verifique la superficie respecto al modelo maestro o a las referencias de inspección antes de aplicar los desmoldeantes.

DURABILITY

Incorpore vida útil al proceso.

Una superficie de herramienta visible y reparable permite una corrección más temprana, un desmolde más consistente y una vida útil más prolongada del molde cuando se controlan la ruta del laminado y el curado.

Puntos de control de ingeniería

Registre todo el historial de curado.

Punto de controlPor qué es importante
Almacenamiento y acondicionamientoEl tiempo de espera del preimpregnado, la temperatura y la manipulación afectan la consolidación y la consistencia del curado.
Presión de vacío o autoclaveLa integridad de la bolsa, el abultamiento y la presión determinan la impregnación de la fibra, el control de huecos y el espesor de la herramienta.
Curado y poscuradoSiga el programa específico del grado y registre el historial de temperatura real antes del mecanizado o liberación.
Inspección y reparación de superficiesVerifique la superficie directa de la herramienta, corrija defectos y verifique el acabado antes de la producción.
Ciclos térmicos y recuento de piezasEstablezca la temperatura de servicio esperada, el ciclo y la cantidad de piezas antes de elegir la ruta.