
Herramientas de precisión
Colada próxima al contorno final para modelos y útiles
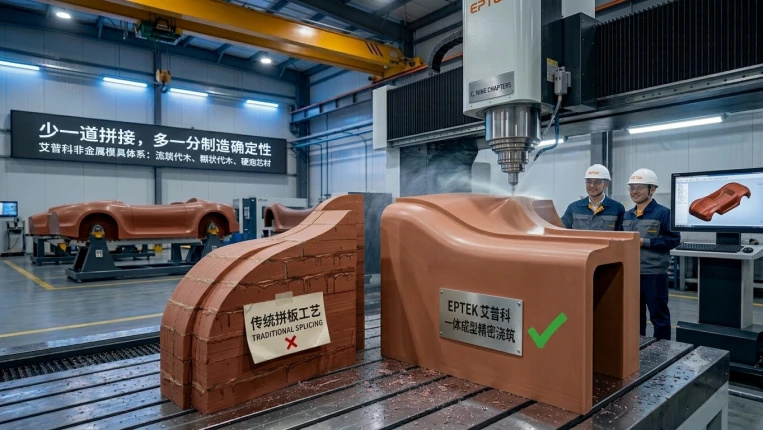
La fundición de contorno cercano cambia la geometría inicial de una herramienta. En lugar de mecanizar una gran pila rectangular y reparar sus uniones, el proceso diseña una cavidad alrededor del contorno final y luego mecaniza sólo el margen controlado que queda.
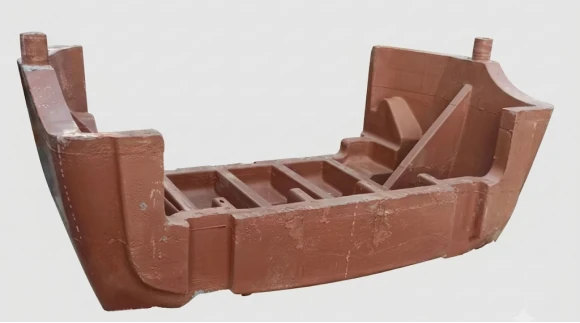
Los modelos y herramientas grandes con cavidades profundas o contornos irregulares pueden requerir ensamblajes complejos de tableros de herramientas. Cada corte, capa adhesiva y reparación añade otra interfaz para gestionar. La fundición de contorno cerrado, un método de fabricación casi neto, comienza con los datos tridimensionales del producto y crea una pieza en bruto fundida continua que sigue la forma deseada, dejando un margen medido para el acabado CNC.
Por qué las juntas de unión influyen en la fabricación
Los tableros estándar siguen siendo prácticos para piezas pequeñas y simples y modificaciones urgentes. A medida que aumentan las expectativas de tamaño, profundidad y superficie, sus costuras crean cuatro problemas vinculados. El adhesivo y el tablero difieren en color, dureza, expansión térmica y comportamiento de lijado, por lo que una junta reparada puede reaparecer bajo un acabado de alto brillo o después de ciclos de temperatura. Un borde parcialmente adherido o una cavidad oculta pueden convertirse en una vía de fuga en una herramienta de vacío. La capa adhesiva también es una discontinuidad que puede desprenderse, agrietarse o formar un escalón bajo manipulación, carga de vacío o cambios repetidos de temperatura. Finalmente, al cortar material rectangular se elimina material que nunca perteneció al contorno terminado.
Un flujo de trabajo creado alrededor del contorno final
- Importe los datos y planifique el trabajo. Defina la superficie final, la sobremedida de mecanizado, las referencias, los insertos, las zonas de vacío y la estructura de montaje. La sobremedida debe permitir la estabilización y el mecanizado de acabado, manteniendo a la vez la ventaja de un bloque próximo a la forma final.
- Construye la cavidad. Mecanice mediante CNC una espuma u otra cavidad de sacrificio que rastree los datos de la pieza. La cavidad controla el volumen del material y coloca elementos de alimentación, ventilación, inserción y soporte antes de mezclar la resina.
- Realice la colada y el curado. Dosifique y mezcle los componentes PUCAST o EPCAST seleccionados y llene la cavidad preparada mediante el sistema de alimentación previsto. El proceso EPTEK utiliza inyección reactiva para formar la pieza en bruto continua; no se limita al vertido manual. Controle el venteo, el espesor y la exotermia, y aplique el curado por etapas o poscurado especificado. Enfríe de manera controlada antes del desmoldeo.
- Estabilizar y luego mecanizar. Retire la pieza en bruto, inspecciónela y secuenciar el desbaste, la estabilización, la reinspección y el acabado del mecanizado CNC o de cinco ejes. Agregue orificios de referencia, ranuras de vacío, canales de sellado, pasadores de ubicación e inserciones metálicas desde la misma referencia controlada.
- Sellar y verificar. Cierre la porosidad de la superficie, verifique la continuidad del sello, ejecute pruebas de vacío por zonas y aumento de presión cuando sea relevante, y compare el contorno de trabajo con el dibujo o la nube de puntos a la temperatura de referencia.
Comparación de procesos
| Ruta | De dónde viene la precisión | Ajuste útil | Compensaciones para gestionar |
|---|---|---|---|
| Pila de tableros adheridos | Conjunto encolado estabilizado y después mecanizado por CNC | Herramientas pequeñas o medianas, tiempos de entrega cortos, cambios frecuentes | Sellado de juntas, reparación de costuras y baja utilización de material en formas profundas |
| Pieza colada próxima a la geometría final | Pieza en bruto continua, estabilizada antes del mecanizado CNC | Contornos complejos medianos o grandes y trabajo al vacío | Fabricación de cavidades, liberación de calor, contracción, control de huecos y poscurado |
| Piel copiada delgada con soporte compuesto | Replicación del modelo maestro, luego mecanizado selectivo | Superficies grandes con modelo maestro existente y objetivo de bajo peso | Retorno elástico del desmolde, desajuste de CTE en capas y rigidez del soporte |
Evalúe el coste de todo el proceso
Una comparación justa no puede limitarse al precio por kilogramo de la resina o el aluminio. Cuente el volumen utilizable en blanco, el rendimiento del material, la fabricación de cavidades, las horas de CNC, las cortadoras, los trabajos de adhesivo y sellado, las placas base, el levantamiento, las pruebas de vacío, el retrabajo, el mantenimiento y los cambios futuros. La fundición de contorno cerrado tiene un costo inicial de cavidad, pero su tolerancia puede reducir el desbaste y las astillas, y el cuerpo continuo elimina muchas operaciones de preparación de costuras. Una pila de placas aún puede ser la opción económica para un componente pequeño, regular y único o para un diseño que probablemente cambie. Para una herramienta grande e irregular, la pregunta relevante es si el trabajo de mecanizado y reparación ahorrado supera los controles de cavidad y fundición.
Modelos y útiles para automoción
En modelos de estilo y maestros, un espacio en blanco continuo ayuda a llevar la superficie digital a grandes paneles exteriores, parachoques, alerones, parrillas, luces y características aerodinámicas sin que una junta de tablero cruce un área de revisión de alto brillo. El resultado todavía depende del mecanizado, sellado, pintura y medición; La fundición por sí sola no certifica una superficie A.
Los modelos de control dimensional y Cubing emplean el mismo método para comprobar holguras, enrase, contornos y montaje. Los bordes y las referencias se mecanizan en el bloque de colada, mientras que los pasadores, los bloques de inspección y los insertos metálicos se posicionan mediante un sistema de coordenadas controlado. En interiores y utillajes de series cortas, este bloque puede servir para fabricar modelos o moldes de salpicaderos, paneles de puerta, consolas, pilares, revestimientos de techo, asientos, acabados del maletero y cubiertas para vehículos eléctricos. La misma base puede utilizarse para moldes de termoconformado al vacío, RIM de baja presión, espumado y acabados interiores flexibles, siempre que el material y el ciclo térmico sean compatibles.
Los medidores de contorno, dispositivos de posicionamiento, soportes de ensamblaje y bases de medición se benefician de una forma de soporte casi neta: el cuerpo lleva el contorno de la pieza y el mecanizado final establece puntos de referencia repetibles. Mantener el acceso de servicio, los bloques de desgaste reemplazables y las interfaces de sujetadores en el diseño; Eliminar las costuras no elimina la necesidad de detalles de fijación que se puedan mantener.
Transferencia a herramientas aeroespaciales
En moldes de transición para composites, útiles de recorte con sujeción por vacío y bloques para conformado de chapa, la misma secuencia crea un cuerpo continuo antes del acabado en cinco ejes. El material debe elegirse según la temperatura de curado, los ciclos térmicos, el CTE, la dureza y la compatibilidad con selladores o gelcoats. Los útiles de vacío siguen necesitando sellado superficial, comprobación de la continuidad de las juntas de estanqueidad, ensayos de vacío por zonas y una prueba de mantenimiento del vacío en todo el útil.
Por lo tanto, la fundición de contornos ajustados es una ruta de fabricación, no un reemplazo general de tableros o metal. Especifique el contorno, el margen, la temperatura de referencia, el método de verificación y la estrategia de reparación desde el principio. Luego compare el costo y el riesgo completo del proceso para el modelo, calibre o accesorio previsto.