
Application / Outillage EPTEK

Moules de stratification pour pièces en fibres de carbone

La fabrication de moules pour stratifiés en fibre de carbone suit généralement deux voies : un procédé haut de gamme utilisant des préimprégnés et un autoclave, avec durcissement initial à basse température, post-cuisson et utilisation à haute température ; ou un procédé plus économique par infusion sous vide, choisi selon la température de service et les sollicitations de production requises.

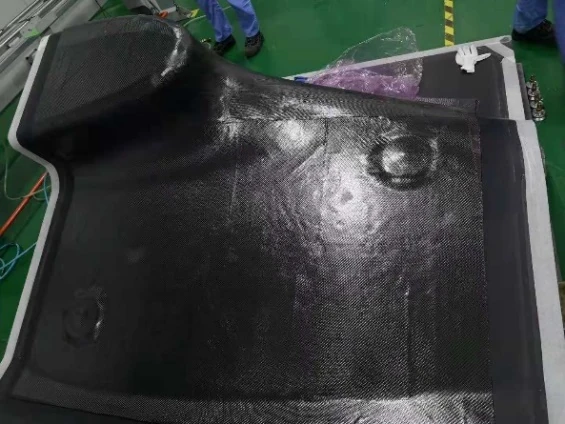
Surface d'outillage de stratification en fibre de carbone
EPTEK / EXPERTISE EN MODÈLES ET MOULESMoules de stratification pour pièces en fibres de carbone

Deux voies de processus typiques

Définissez le cycle de polymérisation avant de choisir la référence du matériau.

La structure du moule, le renfort en carbone, le système de résine, le processus sous vide ou sous pression et le post-durcissement doivent être conçus comme un seul système d'outillage. La température de service du moule fini ne représente qu’une partie de cette décision.

01 / SOLUTION HAUTE PERFORMANCE

Préparation du préimprégné et formation en autoclave

Le préimprégné d'outillage est déposé dans des conditions contrôlées de stockage, de conditionnement, de dégroupage et d'ensachage, puis durci dans l'autoclave. La méthode typique consiste en un durcissement initial à basse température, un post-durcissement à haute température et une utilisation à haute température de l'outil fini en fibre de carbone.

LTP220 et LTP240 sont les choix typiques d'outillage-préimprégné EPTEK pour cette voie. LTP240 est la version durcissant à haute température ; le calendrier de drapage, de durcissement et de post-durcissement sélectionné doit suivre le TDS en vigueur et les spécifications du processus du projet.

02 / SOLUTION ÉCONOMIQUE

Fabrication de moules par infusion sous vide

Un moule en fibre de carbone peut également être réalisé par infusion sous vide lorsqu'une voie liquide-résine moins coûteuse est préférée. Le renforcement à sec, l'intégrité sous vide, le mouillage des fibres, l'épaisseur du stratifié, l'exothermie et le post-durcissement déterminent le résultat dimensionnel et la répétabilité.

Pour un outil de drapage en fibre de carbone utilisé autour de 180°C, le tracé du projet peut utiliser EPMOLD220LV comme spécifié par EPTEK. Pour un outil utilisé autour 120°C, EPMOLD170LV est le choix typique de résine liquide à basse température. Confirmez le TDS contrôlé actuel et le calendrier de durcissement pour le projet exact.

Stratégie de surface

L’application d’un gelcoat sur la surface du moule ne doit pas être systématique.

Pour les moules de stratification en fibre de carbone, EPTEK ne recommande pas d'ajouter un gelcoat comme couche de surface par défaut. Une surface d'outil directe et correctement finie rend visibles les trous d'épingle, les impressions, les défauts locaux et autres problèmes de processus pendant la fabrication. Ils peuvent ensuite être réparés et inspectés avant que le moule n’entre en production. Couvrir la surface peut masquer ces problèmes et rendre plus difficile une correction fiable, réduisant ainsi la durée de vie utile de l'outil.

INSPECT

Gardez les défauts visibles

Inspectez la surface de l'outil en carbone après durcissement, post-durcissement, usinage et finition. Enregistrez les zones à réparer au lieu de les sceller derrière une couche opaque.

REPAIR

Réparer avant la libération

Appliquez la méthode de réparation adaptée au moule, reprenez la finition de la zone concernée et vérifiez la surface par rapport au modèle maître ou aux références de contrôle avant d’appliquer les agents de démoulage.

DURABILITY

Intégrer la durée de vie au processus

Une surface d'outil visible et réparable permet une correction plus précoce, un démoulage plus cohérent et une durée de vie plus longue du moule lorsque le processus de stratification et de durcissement est contrôlé.

Points de contrôle techniques

Consignez l’ensemble de l’historique de polymérisation.

Point de contrôlePourquoi c'est important
Stockage et conditionnementLe temps de sortie du préimprégné, la température et la manipulation affectent la consolidation et la consistance du durcissement.
Pression du vide ou de l'autoclaveL'intégrité du sac, le dégonflage et la pression déterminent le mouillage des fibres, le contrôle des vides et l'épaisseur de l'outil.
Durcissement et post-durcissementRespectez le cycle prescrit pour la référence de matériau choisie et consignez les températures réellement atteintes avant l’usinage ou le démoulage.
Inspection et réparation de surfaceVérifiez la surface directe de l'outil, corrigez les défauts et vérifiez la finition avant la production.
Cyclage thermique et comptage de piècesRéglez la température de service prévue, le cyclisme et le nombre de pièces avant de choisir l'itinéraire.