
Outillage de précision
Coulée au plus près du contour pour modèles et montages
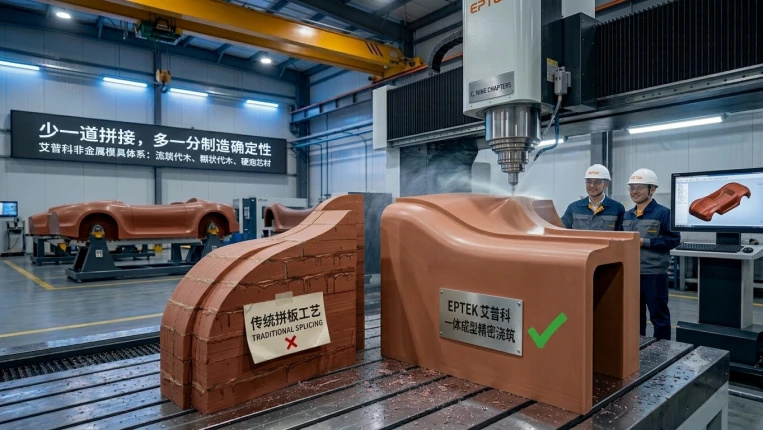
La coulée à contour serré modifie la géométrie de départ d'un outil. Au lieu d'usiner une grande pile rectangulaire et de réparer ses joints, le processus conçoit une cavité autour du contour final, puis usine uniquement la marge contrôlée qui reste.
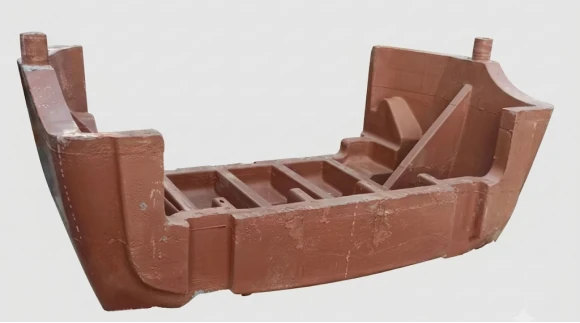
Les grands modèles et outils avec des poches profondes ou des contours irréguliers peuvent nécessiter des assemblages complexes de planches à outils. Chaque découpe, couche adhésive et réparation ajoute une autre interface à gérer. La coulée à contour rapproché, une méthode de fabrication quasi nette, commence par les données tridimensionnelles du produit et crée une ébauche coulée continue qui suit la forme prévue, laissant une marge mesurée pour la finition CNC.
Pourquoi les joints de collage influencent la fabrication
Le stock de carton standard reste pratique pour les petites pièces simples et les modifications urgentes. À mesure que les attentes en matière de taille, de profondeur et de surface augmentent, ses coutures créent quatre problèmes liés. L'adhésif et le panneau diffèrent par leur couleur, leur dureté, leur dilatation thermique et leur comportement au ponçage, de sorte qu'un joint réparé peut réapparaître sous une finition très brillante ou après un cycle de température. Un bord partiellement collé ou une cavité cachée peut devenir un chemin de fuite dans un outil à vide. La couche adhésive est également une discontinuité qui peut se décoller, se fissurer ou former une marche sous l'effet de manipulations, de charges sous vide ou de changements répétés de température. Enfin, la découpe d'un matériau rectangulaire supprime la matière qui n'a jamais appartenu au contour fini.
Un workflow construit autour du contour final
- Importer et planifier les données. Définir la surface finie, les surépaisseurs d'usinage, les références, les inserts, les zones de vide et la structure de montage. La surépaisseur doit être suffisamment grande pour la stabilisation et l'usinage de finition, mais suffisamment petite pour préserver l'avantage d'une ébauche proche de la valeur nette.
- Construisez la cavité. Usinez CNC une mousse ou une autre cavité sacrificielle qui suit les données de la pièce. La cavité contrôle le volume du matériau et place les éléments d'alimentation, de ventilation, d'insertion et de support avant que la résine ne soit mélangée.
- Caster et guérir. Doser et mélanger les composants PUCAST ou EPCAST sélectionnés, puis remplir l’empreinte préparée par le système d’alimentation prévu. Le procédé EPTEK utilise l’injection réactionnelle pour former un brut continu ; il ne se limite pas à une coulée manuelle. Contrôler l’évacuation de l’air, l’épaisseur et l’exothermie, puis réaliser le durcissement par étapes ou la post-cuisson prescrits. Refroidir de manière contrôlée avant démoulage.
- Stabiliser puis usiner. Retirer l'ébauche, l'inspecter et séquencer l'ébauche, la stabilisation, la réinspection et la finition en usinage CNC ou cinq axes. Ajoutez des trous de référence, des rainures à vide, des canaux d'étanchéité, des broches de positionnement et des inserts métalliques à partir de la même référence contrôlée.
- Sceller et vérifier. Fermer la porosité de la surface, vérifier la continuité du joint, effectuer des tests de vide zoné et de montée en pression le cas échéant, et comparer le contour de travail au dessin ou au nuage de points à la température de référence.
Comparaison des procédés
| Itinéraire | D'où vient la précision | Ajustement utile | Compromis à gérer |
|---|---|---|---|
| Pile de panneaux collés | Assemblage collé stabilisé, puis usiné par CNC | Outils petits ou moyens, délais de livraison courts, changements fréquents | Scellement des joints, réparation des coutures et faible utilisation de matériau sur les formes profondes |
| Brut coulé proche de la forme finale | Brut continu stabilisé avant usinage CNC | Contours complexes moyens ou grands et travaux sous vide | Fabrication de cavités, dégagement de chaleur, retrait, contrôle des vides et post-durcissement |
| Peau fine copiée avec support composite | Réplication du modèle maître, puis usinage sélectif | Grandes surfaces avec modèle maître existant et objectif de faible masse | Retour élastique au démoulage, décalage CTE en couches et rigidité du support |
Évaluer le coût de l’ensemble du procédé
Une comparaison pertinente ne se limite pas au prix de la résine ou de l’aluminium au kilogramme. Il faut intégrer le volume utile du brut, le rendement matière, la fabrication de l’empreinte de coulée, les heures d’usinage CNC, les outils de coupe, le collage, l’étanchéification, les plaques de base, la manutention, les essais de vide, les reprises, la maintenance et les modifications futures. La coulée proche de la forme finale nécessite de fabriquer une empreinte, mais la faible surépaisseur peut réduire l’ébauche et les copeaux ; le corps continu élimine aussi de nombreuses opérations de préparation des joints. Un assemblage de planches peut rester plus économique pour une petite pièce unique de géométrie simple ou un projet susceptible d’évoluer. Pour un grand moule de forme complexe, il faut déterminer si les économies d’usinage et de réparation compensent les coûts de l’empreinte et de la maîtrise du procédé de coulée.
Modèles et montages pour l’automobile
Dans les modèles de style et maîtres, une ébauche continue permet de transporter la surface numérique dans de grands panneaux extérieurs, pare-chocs, ailes, calandres, lampes et éléments aérodynamiques sans qu'un joint de planche ne traverse une zone d'examen très brillante. Le résultat dépend encore de l'usinage, du scellement, de la peinture et des mesures ; le moulage seul ne certifie pas une surface A.
Les modèles de contrôle des données et de cubage utilisent la même approche pour les vérifications des écarts, des affleurements, des limites et des assemblages. Les bords et les références peuvent être usinés dans le corps moulé, tandis que les broches de positionnement, les blocs d'inspection et les inserts métalliques sont ajoutés à partir du système de coordonnées contrôlé. Pour les intérieurs et l'outillage en petites séries, le flan peut supporter des tableaux de bord, des panneaux de porte, des consoles, des montants, des garnitures de toit, des sièges, des garnitures de bagages et des couvercles de véhicules à batterie. La même plateforme peut alimenter des outils de formage sous vide, de RIM basse pression, de moussage et de garniture souple lorsque le matériau sélectionné et le cycle thermique sont compatibles.
Les gabarits de contrôle de forme, les montages de positionnement, les supports d’assemblage et les bases de mesure bénéficient d’un support proche de la forme finale : le corps suit la pièce et l’usinage de finition établit des références répétables. Prévoyez les accès de maintenance, les blocs d’usure remplaçables et les interfaces de fixation. L’absence de joints ne dispense pas de concevoir un montage facile à entretenir.
Transfert vers l'outillage aéronautique
Pour les moules de transition composites, les dispositifs de détourage sous vide et les ébauches de formage de tôle, la même séquence crée un corps de support continu avant la finition cinq axes. Le choix du matériau doit suivre la température de durcissement, le cycle thermique, le CTE, la dureté et la compatibilité avec les scellants ou les gelcoats. Les outils à vide nécessitent toujours une étanchéité de surface, des contrôles continus des joints, des tests de vide zonés et un test de maintien de l'outil complet.
La coulée proche de la forme finale est donc un procédé de fabrication, sans remplacer systématiquement les planches ou le métal. Définissez dès le départ la géométrie, la surépaisseur, la température de référence, la méthode de contrôle et la stratégie de réparation. Comparez ensuite le coût global et les risques pour le modèle, le gabarit ou le montage visé.