
Applicazione / Soluzioni EPTEK per modelli e stampi

Stampi per la laminazione della fibra di carbonio

Gli stampi per laminazione in fibra di carbonio seguono due soluzioni tipiche: preimpregnato e autoclave, con indurimento iniziale a bassa temperatura, post-indurimento e impiego ad alta temperatura; oppure infusione sottovuoto, più economica, scelta in base alla temperatura di esercizio e al programma produttivo.

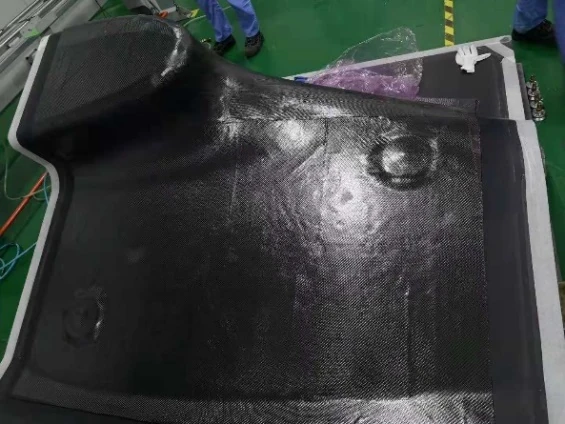
Superficie di uno stampo per la laminazione della fibra di carbonio
EPTEK / COMPETENZA NELLE ATTREZZATUREStampi per la laminazione della fibra di carbonio

Due processi tipici

Scegli il ciclo di indurimento prima del grado di materiale.

Struttura dello stampo, rinforzo in carbonio, sistema resinoso, processo sottovuoto o in pressione e post-indurimento devono essere progettati come un unico sistema. La temperatura di esercizio dello stampo finito è solo uno dei fattori della scelta.

01 / SOLUZIONE AD ALTE PRESTAZIONI

Laminazione di preimpregnato e formatura in autoclave

Il preimpregnato per stampi viene laminato con condizioni controllate di conservazione, acclimatazione, compattazione intermedia e preparazione del sacco, poi indurito in autoclave. La soluzione tipica prevede indurimento iniziale a bassa temperatura, post-indurimento ad alta temperatura e impiego dello stampo finito in fibra di carbonio ad alta temperatura.

LTP220 e LTP240 sono le scelte EPTEK tipiche per questa soluzione. LTP240 è la versione con indurimento ad alta temperatura; stratificazione, indurimento e post-indurimento devono seguire la scheda tecnica aggiornata e la specifica di processo del progetto.

02 / SOLUZIONE PIÙ ECONOMICA

Costruzione dello stampo mediante infusione sottovuoto

Uno stampo in fibra di carbonio può essere realizzato anche per infusione sottovuoto quando si preferisce una resina liquida meno costosa. Rinforzo secco, tenuta del vuoto, impregnazione delle fibre, spessore del laminato, esotermia e post-indurimento determinano stabilità dimensionale e ripetibilità.

Per uno stampo di laminazione in fibra di carbonio impiegato intorno a 180°C, il progetto può prevedere EPMOLD220LV secondo le indicazioni EPTEK. Per uno stampo impiegato intorno a 120°C, EPMOLD170LV è la resina liquida tipica per la fascia termica inferiore. Verifica scheda tecnica controllata e ciclo di indurimento aggiornati per il progetto specifico.

Strategia per la superficie

Valuta se il gelcoat è necessario per la superficie dello stampo.

Per gli stampi di laminazione in fibra di carbonio, EPTEK sconsiglia il gelcoat come strato superficiale predefinito. Una superficie diretta, opportunamente finita, rende visibili durante la costruzione pori, impronte del tessuto, difetti locali e altri problemi di processo. È così possibile ripararli e controllarli prima dell'uso in produzione. Coprire la superficie può nascondere tali problemi e rendere più difficile una correzione affidabile, riducendo la vita utile dello stampo.

ISPEZIONA

Rendi visibili i difetti

Ispeziona la superficie dello stampo in carbonio dopo indurimento, post-indurimento, lavorazione e finitura. Registra le zone da riparare invece di nasconderle sotto uno strato opaco.

RIPARA

Ripara prima della messa in servizio

Usa il metodo di riparazione appropriato, rifinisci la zona e verifica la superficie rispetto al modello master o al riferimento di controllo prima di applicare i distaccanti.

DURATA

Progetta la vita utile nel processo

Una superficie visibile e riparabile favorisce correzioni tempestive, distacco più regolare e maggiore durata dello stampo, se laminato e ciclo di indurimento sono controllati.

Punti di verifica tecnica

Registra tutte le fasi del ciclo di indurimento.

Punto di verificaPerché è importante
Conservazione e acclimatazioneTempo fuori frigorifero, temperatura e manipolazione del preimpregnato influiscono su compattazione e costanza dell'indurimento.
Vuoto o pressione in autoclaveTenuta del sacco, compattazione intermedia e pressione determinano impregnazione delle fibre, controllo dei vuoti e spessore dello stampo.
Indurimento e post-indurimentoSegui il ciclo specifico del grado e registra le temperature effettive prima della lavorazione o del distacco.
Ispezione e riparazione superficialeControlla la superficie diretta dello stampo, correggi i difetti e verifica la finitura prima della produzione.
Cicli termici e numero di pezziDefinisci temperatura di esercizio, cicli termici e numero previsto di pezzi prima di scegliere il processo.