
精密ツーリング
モデルと治具のニアネット形状注型
ニアネット形状注型は、型ブランクの出発形状を変えます。大型の矩形ボード積層体を削って継ぎ目を補修する代わりに、最終形状に沿うキャビティを設計し、残した所定加工代だけを切削します。
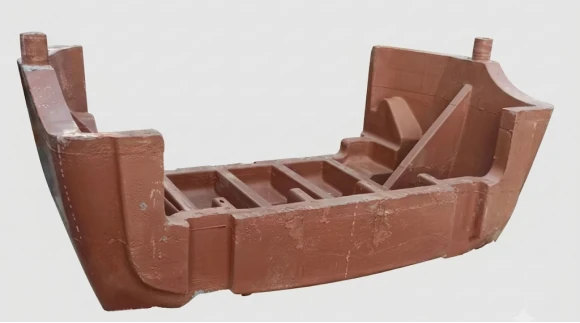
深いポケットや不規則な外形を持つ大型モデル・型では、ツーリングボードの組み合わせが複雑になります。切断、接着層、補修ごとに管理すべき界面が増えます。ニアネット形状注型は、3次元製品データに基づいて目標形状に沿う一体ブランクを形成し、CNC仕上げ用に定めた加工代を残す製法です。
継ぎ目が製造上の変数になる理由
標準ボード材は、小型で単純な部品や急な変更に実用的です。寸法、深さ、表面品質の要求が高まると、継ぎ目には4つの問題が生じます。接着剤とボードの色、硬度、熱膨張、研磨性の違いで、補修した継ぎ目が高光沢仕上げや熱サイクル後に再び見えることがあります。接着不足の縁や隠れた空洞は真空漏れ経路になり、接着層の不連続部は搬送、真空荷重、温度変化で剥離・亀裂・段差を生じ得ます。矩形素材からは、完成形状に不要な材料を多く除去する必要もあります。
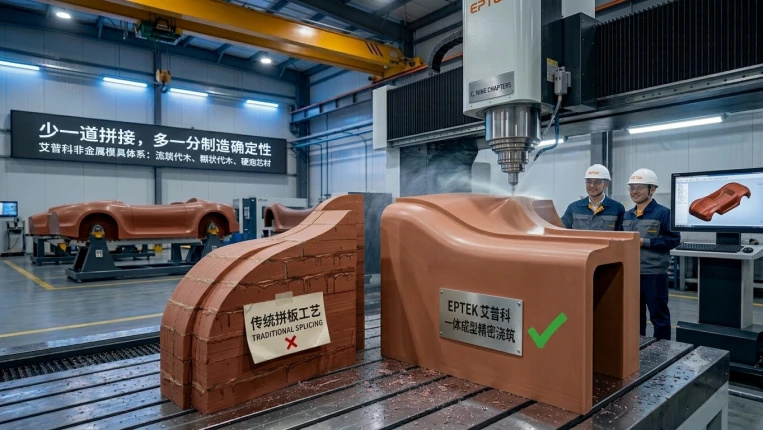
最終形状を基準に組み立てる製造工程
- データをインポートして計画します。 仕上げ面、加工代、データム、インサート、真空ゾーン、取り付け構造を定義します。許容値は、安定化と仕上げ加工には十分大きくなければなりませんが、ニアネットブランクの利点を維持するには十分小さくなければなりません。
- キャビティを構築します。 部品データを追跡するフォームまたはその他の犠牲キャビティを CNC 加工します。キャビティは材料の体積を制御し、樹脂を混合する前にフィード、ベント、インサート、サポート機能を配置します。
- 注型と硬化。 選定したPUCASTまたはEPCASTの成分を計量・混合し、計画した供給系統で型腔を充填します。EPTEKの近似形状素材の製造では、反応射出によって一体の素材を形成します。手作業での注ぎ込みだけを指すものではありません。排気、肉厚、反応発熱を管理し、指定の段階硬化または後硬化を実施します。管理された条件で冷却した後に脱型します。
- 安定させてから機械を動かします。 ブランクを取り外して検査し、荒加工、安定化、再検査を順に実行し、CNC または 5 軸加工を仕上げます。同じ制御基準からデータム穴、真空溝、シールチャネル、位置決めピン、金属インサートを追加します。
- 封印して確認します。 表面の気孔を閉じ、シールの連続性をチェックし、必要に応じてゾーン真空テストと圧力上昇テストを実行し、基準温度での作業輪郭を図面または点群と比較します。
製造工法の比較
| ルート | 精度はどこから来るのか | 有用な適合 | 管理すべきトレードオフ |
|---|---|---|---|
| 接着基板スタック | 接着した素材を安定化した後にCNC加工 | 小型または中型のツール、短いリードタイム、頻繁な交換 | ジョイントシーリング、シーム修復、深い形状の材料使用率の低さ |
| 最終形状に近い一体鋳込み素材 | 一体素材を安定化した後にCNC加工 | 中型または大型の複雑な輪郭と真空作業 | キャビティの製造、放熱、収縮、ボイド制御、ポストキュア |
| 複合材で薄いコピースキンバッキング | マスターモデルの複製、その後の選択的加工 | 既存のマスターモデルがあり、軽量化を求める大型型面 | 離型スプリングバック、層状 CTE の不一致およびサポート剛性 |
製造工程全体の総コストを比較する
比較には樹脂やアルミニウムの単価だけでなく、有効ブランク体積、材料歩留まり、キャビティ製作、CNC工数、工具、接着・封孔、ベース板、吊り上げ、真空試験、手直し、保守、将来の変更を含めます。ニアネット形状注型には先行するキャビティ費用がありますが、少ない加工代は荒加工と切りくずを減らし、一体構造は多くの継ぎ目処理を省けます。小型・規則形状・単品や変更予定の設計にはボード積層が経済的な場合もあります。大型不規則形状では、加工・補修の削減額がキャビティ製作と注型管理の費用を上回るかを比較します。
自動車用モデルと治具
デザインモデルやマスターモデルでは、一体ブランクにより、デジタル形状を大型外板、バンパー、フェンダー、グリル、灯具、空力形状へ加工し、高光沢の評価面をボードの継ぎ目が横切ることを避けられます。品質は加工、封孔、塗装、測定にも依存し、注型だけでAクラスサーフェスの品質が保証されるわけではありません。
データコントロールモデルやキュービングモデルにも、隙間、面差、境界、組立の検査で同じ手法を使えます。注型体に縁と基準部を加工し、管理された座標系から位置決めピン、検査ブロック、金属インサートを取り付けます。内装・少量生産用には、ダッシュボード、ドアパネル、コンソール、ピラー、天井材、シート、荷室トリム、電動車カバーに対応します。材料と熱サイクルが適合すれば、真空成形、低圧RIM、発泡、軟質内装材用の型にも使えます。
輪郭ゲージ、位置決め治具、アセンブリサポート、および測定ベースは、ニアネットサポート形状の恩恵を受けます。本体は部品の輪郭を保持し、最終加工により再現可能な基準が確立されます。保守アクセス、交換可能な摩耗ブロック、およびファスナーのインターフェイスを設計に維持します。継ぎ目を削除しても、メンテナンス可能な器具の詳細が不要になるわけではありません。
航空宇宙用の型・治具への応用
複合材の中間型、真空吸着トリミング治具、板金成形ブランクでも、同じ手順で連続した支持本体を形成してから5軸仕上げ加工します。材料は硬化温度、熱サイクル、CTE、硬度、封孔材やゲルコートとの適合性で選びます。真空治具には、表面封孔、連続シールの確認、区画ごとの真空試験、治具全体の保持試験が必要です。
ニアネット形状注型は製法の選択肢として、ボードや金属と案件ごとに比較します。形状、加工代、基準温度、検証方法、補修方針を最初に規定し、目的のモデル・検具・治具について工程全体の費用とリスクを評価します。