
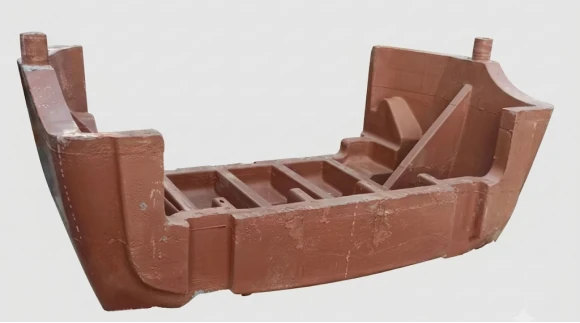
深腔或不规则轮廓的大型模型和工装,若采用代木板材拼接,往往需要复杂的板块组合;切割面、胶层和修补处都会增加需要控制的界面。近净成形浇筑以三维设计数据为依据,制成贴近目标轮廓的整体毛坯,并保留经计算的数控精加工余量。
接缝如何影响制造质量
代木板材仍适合小型、简单零件及紧急修改。尺寸、厚度和型面要求提高后,拼缝会引出四类相关问题:胶粘剂与板材的颜色、硬度、热膨胀及打磨特性不同,修补拼缝可能在高光表面或热循环后再次显现;局部欠粘或隐藏空腔可能成为真空工装的漏气通道;不连续胶层可能在搬运、真空载荷或反复温变中脱粘、开裂或出现台阶;矩形坯块还需要切除大量不属于成品型面的材料。
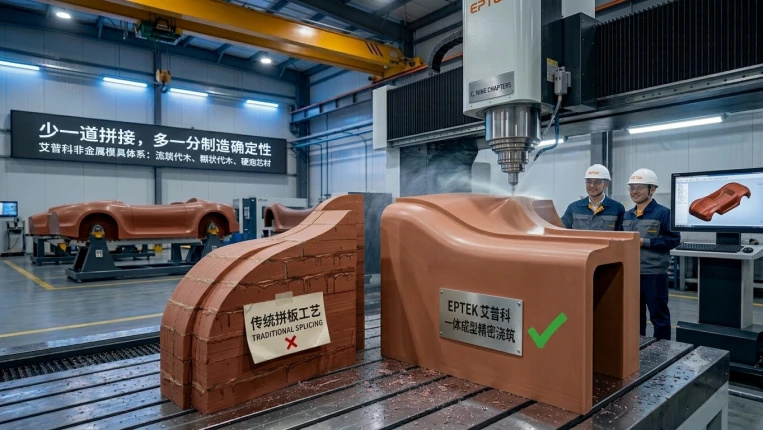
围绕最终型面安排制造工艺
- 导入并规划数据。 明确成品型面、加工余量、基准、嵌件、真空分区和安装结构。余量应满足稳定处理和精加工需要,同时避免过大余量削弱近净成形的优势。
- 制作随形型腔。 依据零件三维数据,用CNC加工泡沫或其他可去除材料制成随形型腔。型腔用于控制浇筑体积;在混合树脂前,应布置好进胶口、排气口、嵌件及支撑。
- 浇筑并固化。 对所选PUCAST或EPCAST组分准确计量、混合,再通过规划的供料系统填充随形型腔。EPTEK的近净成形浇筑采用反应注射方式形成整体毛坯,并非仅指手工倒料。应控制排气、截面厚度及放热,执行规定的分阶段固化或后固化,受控冷却后再脱模。
- 稳定处理后精加工。 取出并检查毛坯,按粗加工、稳定处理、复检和CNC精加工的顺序制造。在统一基准下加工基准孔、真空槽、密封槽,并安装定位销和金属嵌件。
- 密封并验证。 封闭表面孔隙,检查密封连续性,在相关的情况下进行分区真空和压升测试,并将工作轮廓与参考温度下的图纸或点云进行比较。
路线比较
| 路线 | 精度从何而来 | 适用场景 | 重点控制 |
|---|---|---|---|
| 代木板材粘接毛坯 | 粘接结构稳定后整体CNC加工 | 中小型工装,交期紧,设计修改较多 | 接缝密封与修补;深腔型面的材料利用率 |
| 近净成形浇筑毛坯 | 整体毛坯稳定后CNC加工 | 中型或大型复杂轮廓和真空工装 | 型腔制造、放热、收缩、空隙控制和后固化 |
| 带复合背衬的薄壳复制件 | 母模复制,必要时局部精加工 | 已有母模、希望减轻重量的大型型面 | 脱模回弹、分层 CTE 失配和支撑刚度 |
评估整条工艺路线的总成本
合理比较应覆盖整条工艺路线,除每公斤树脂或铝的价格外,还要计算有效毛坯体积、材料利用率、型腔制作、CNC工时、刀具、粘接与密封、底板、吊装、真空测试、返工、维护和后续修改。近净成形浇筑需先投入型腔制作,但较小余量可减少粗加工和切屑,整体毛坯也可省去多项拼缝处理。小型、规则、单件或可能修改设计的工件,板材叠合仍可能更经济;大型不规则模具则应比较节省的加工与修补费用,是否足以抵消型腔制作与浇筑控制的投入。
汽车模型和夹具
对于造型模型与母模,整体毛坯便于将数字型面加工成大型外覆盖件、保险杠、翼子板、格栅、灯具及空气动力学部件,并避免板材拼缝穿过高光评审区域。最终质量仍取决于加工、密封、涂装与测量,单凭浇筑工艺不能保证A级曲面质量。
数据控制模型与Cubing模型可采用同一方法进行间隙、面差、边界及装配检查。边缘与基准可直接加工在浇筑体中,定位销、检测块及金属嵌件则按统一受控坐标系安装。内饰与小批量模具应用涵盖仪表板、门板、中控台、立柱、顶棚、座椅、行李舱饰件和电动车覆盖件;在材料与热循环相匹配时,也可为真空吸塑、低压RIM、发泡与软饰件模具提供毛坯。
整体浇筑可预先形成贴近零件型面的支撑轮廓,再通过精加工建立可重复的定位基准,适用于轮廓检具、定位夹具、装配支撑和测量基座。设计时应保留检修通道、可更换耐磨块和紧固件接口;消除板材拼缝,并不意味着可以忽略工装的维护需求。
将该工艺用于航空航天模具与工装
对于复合材料过渡模具、真空铣切工装与钣金成形毛坯,同样可先形成连续支撑本体,再进行五轴精加工。选材应考虑固化温度、热循环、CTE、硬度及与封孔剂或胶衣的兼容性。真空工装还需完成型面密封、连续密封条检查、分区真空测试及整套夹具的保压试验。
近净成形浇筑是一种制造方案,应依据项目与板材或金属工艺进行比较。提前明确型面、余量、基准温度、验证方法和修复策略,再评估目标模型、检具或夹具的全流程成本与风险。