
Choix des matériaux / Planches usinables
Comment choisir une planche usinable
Choisir la famille de résine et la référence selon le procédé d’outillage et les conditions d’utilisation.
Une maquette automobile, un modèle de fonderie et un moule chauffé imposent des exigences très différentes. Déterminer d’abord les températures et le contact éventuel avec la résine de moulage, puis la précision, la résistance à l’usure et la qualité de surface. La densité, la dureté et la référence se choisissent ensuite.
01 Quatre familles courantes
Les principales résines sont l’époxy, le polyuréthane et le polyester insaturé. Les planches légères sont aussi en polyuréthane, mais leur structure cellulaire modifie fortement densité, dureté et usages par rapport aux planches conventionnelles. Elles sont donc présentées séparément.
| Matériau | Principaux avantages | Caractéristiques et applications |
|---|---|---|
| Planche époxy | Plusieurs références résistantes à la chaleur ; stabilité après usinage et surface fine adaptée aux préimprégnés époxy d’outillage | Coût supérieur ; dilatation encore supérieure à celle de l’aluminium et de l’acier. Pour maîtres-modèles chauffés et petits moules directs adaptés |
| Planche polyuréthane | Planches de modelage pour détails fins et maquettes de validation ; planches d’outillage avec différentes priorités, dont usure et compression | Modelage pour revues de conception ; outillage de travail à choisir selon charges et usure. Avec préimprégnés, vérifier aussi la compatibilité de polymérisation |
| Planche polyester insaturé | Faible coût, dureté utile, usinage et réparation aisés | Pour maîtres-modèles de moules à chaussures, maquettes de couleur et moules composites économiques à température ambiante ; odeur marquée à l’usinage |
| Planche de modelage légère | Légère, facile à usiner et à retoucher manuellement ; pour maquettes de style, de couleur et de grandes dimensions | Dureté et résistance à l’indentation inférieures ; protéger arêtes fines et fixations. Destinée aux maquettes |
La finesse des surfaces dépend de cellules petites et régulières. Les mousses à grosses cellules servent généralement de support interne. Une planche de surface doit avoir une structure fine et homogène pour réduire masticage et ponçage après usinage.
02 Privilégier l’époxy pour l’outillage chauffé
L’époxy est le premier choix pour les maîtres-modèles et moules devant résister à la chaleur. À température ambiante, ce surcoût est souvent inutile : polyuréthane, polyester ou planches légères peuvent convenir selon l’usage. Avec un préimprégné époxy d’outillage, la compatibilité de polymérisation reste essentielle même à basse température initiale.
Pourquoi l’époxy pour un préimprégné polymérisé vers 60°C ?
Une méthode courante consiste à polymériser initialement vers 60°C sur le maître-modèle, puis à démouler avant une post-cuisson à haute température. Le maître-modèle ne subit que la première température, supportable par certaines planches PU. Il faut toutefois garantir la polymérisation de la résine à l’interface.
Certaines planches PU et d’autres systèmes durcis par isocyanate peuvent inhiber la polymérisation interfaciale des préimprégnés époxy thermodurcissables. Le phénomène dépend de la formulation, de l’état de durcissement de la planche et de la résine du préimprégné. Résistance thermique et compatibilité de polymérisation sont deux exigences distinctes.
Pour ces préimprégnés, un maître-modèle époxy est vivement recommandé avec bouche-pores et système de démoulage compatibles. Toute autre planche, notamment PU, exige un essai avec la combinaison réelle de planche, revêtement et préimprégné.
Si seule la polymérisation initiale vers 60°C se fait sur le maître-modèle, une Tg de 110–130°C environ constitue généralement un point de départ équilibrant marge thermique et coût. Si le moule composite reste sur le maître-modèle pendant la post-cuisson, sélectionner ce dernier pour la température maximale du cycle complet.
03 Qualité d’usinage et stabilité dimensionnelle de l’époxy
La précision dépend de la stabilité après usinage et des variations dimensionnelles à chaud. Une ténacité suffisante et une surface fine et lisse réduisent réparations et finitions.
- Stabilité après usinage. Géométrie et dimensions doivent rester stables après ébauche et finition. Pour les blocs collés, maîtriser aussi durcissement des joints et supports pour éviter le voilement.
- Dilatation plus faible. Comparer les coefficients linéaires dans la plage réelle d’utilisation et estimer les déplacements pendant la première cuisson. Leur importance augmente avec taille et élévation de température.
- Ténacité suffisante. Les arêtes fines, petits rayons et perçages doivent résister à l’écaillage pendant l’usinage et aux fissures pendant chauffage, refroidissement et démoulage.
- Surface fine et lisse. Faible rugosité et petits pores réduisent masticage, ponçage et bouche-porage.
- Bonne usinabilité. Coupe régulière, moins de poussière et arêtes intactes facilitent une surface uniforme, y compris sur les réparations.
Inclure arêtes fines, rainures profondes, trous et surfaces courbes du projet dans l’éprouvette d’usinage pour évaluer ensemble coupe, arêtes et finition.
04 Dimensions et support des moules directs en planche époxy
Pour de petites pièces en séries courtes, usiner directement un moule époxy évite la reproduction d’un moule composite. Des références thermiques existent pour envisager 120°C, 150°C et 180°C. Vérifier néanmoins rigidité à chaud, déplacements, étanchéité et nombre de cycles.
| Référence EPTEK | Repère thermique de sélection | Points à vérifier |
|---|---|---|
| EPBOARD 0700 | 130°C HDT | Candidate pour un moulage vers 120°C ; vérifier maintien en température et charges à chaud |
| EPBOARD 0700HT | 160°C, repère de classe thermique | Pour maîtres-modèles plus chauds ou petits moules ; post-cuisson adaptée de la planche et des joints |
| EPBOARD 1300HT | 185°C, valeur de résistance thermique | Pour outillage haute température ; vérifier rigidité dans le cycle, marge thermique et déplacements |
La HDT est la température de fléchissement sous charge et conditions d’essai définies ; la Tg est la température de transition vitreuse. Ce sont des propriétés différentes. Ces valeurs guident la présélection ; rigidité à chaud, durée du palier et pression restent à vérifier.
Résistance à la chaleur ne signifie pas faible dilatation
Ces planches ont souvent un coefficient linéaire voisin de 40 × 10⁻⁶ K⁻¹, variable selon la référence, généralement supérieur à l’aluminium et à l’acier. Le chauffage déplace surfaces et perçages, d’autant plus que le moule est grand.
Estimation pour un moule de 500 mm
Avec 40 × 10⁻⁶ K⁻¹, un moule de 500 mm passant de 20°C à 120°C s’allonge approximativement, en dilatation libre et uniforme, de :
ΔL ≈ 40 × 10⁻⁶ × 500 × 100 = 2 mm
Les 2 mm sont la dilatation libre pour cet échauffement, soit environ 0,4% de la longueur initiale. Ce n’est pas directement l’erreur finale de la pièce : retrait de polymérisation, refroidissement et contraintes du moule interviennent aussi. Un moule contraint nécessite en outre une analyse des contraintes et du voilement.
Les moules directs concernent donc généralement des pièces dont les dimensions principales restent dans 500 mm. C’est un repère pratique, pas une limite absolue : échauffement et tolérances déterminent la taille admissible. Pour de grandes pièces ou des tolérances serrées, préférer généralement un maître-modèle usiné puis un moule composite à faible dilatation.
Éviter un collage rigide étendu sur une plaque d’acier
L’acier peut soutenir le moule, mais ne se dilate pas comme l’époxy. Un collage rigide sur une grande surface bloque le mouvement relatif au chauffage et au refroidissement, avec risque de voilement, décollement ou fissures locales.
Un silicone résistant à la chaleur permet un collage souple au support acier. Le joint absorbe le mouvement relatif ; surface, épaisseur et positionnement doivent toujours supporter les charges. Les joints entre planches utilisent au contraire une colle structurale compatible pour conserver rigidité du bloc et précision d’usinage.
05 À température ambiante, distinguer modelage et outillage
Les maquettes servent aux revues de style, d’assemblage ou de couleur ; les outils de travail doivent rester précis après utilisations répétées. Usure, charges et stabilité des références n’imposent donc pas les mêmes exigences.
Planches de modelage polyuréthane
Elles servent aux prototypes gravés, maquettes automobiles de validation et maquettes de couleur. Les gravures exigent motifs et petits rayons intacts ; la validation contrôle montage, jeux et affleurement ; la maquette peinte évalue forme et couleur.
PUBOARD 72 convient aux prototypes gravés pour moules de pneumatiques. Sa structure fine et homogène facilite motifs, courbes, petits rayons, réparations et modifications. Le prototype sert ensuite à reproduire le moule de production ; la planche ne subit pas directement la vulcanisation haute température.
PUBOARD 65 convient aux maquettes automobiles de validation et de couleur. Densité 0.65 g/cm³, dureté environ Shore D 63, résistance thermique 75°C : pour style global, montages d’essai et évaluation de couleur après peinture.
PUBOARD 0780 convient aux maquettes de validation de haute qualité. Sa densité 0.75±0.02 g/cm³ dépasse celle de PUBOARD 65. Elle permet surfaces, arêtes et perçages fins et supporte montages, mesures et manipulations répétés.
| Référence | Densité, g/cm³ | Dureté, Shore D | Indicateur thermique, °C | Applications types |
|---|---|---|---|---|
| PUBOARD 65 | 0.65 | Environ 63 | 75 résistance thermique | Maquettes automobiles de validation et de couleur |
| PUBOARD 72 | 0.72 | 65 | 75 résistance thermique | Prototypes gravés de moules de pneumatiques, maîtres-modèles et maquettes détaillées |
| PUBOARD 0780 | 0.75±0.02 | 70 | 72 HDT | Maquettes de validation haut de gamme et maîtres-modèles fins |
Propriétés types pour la sélection. La température d’utilisation dépend également de la charge et de la durée.
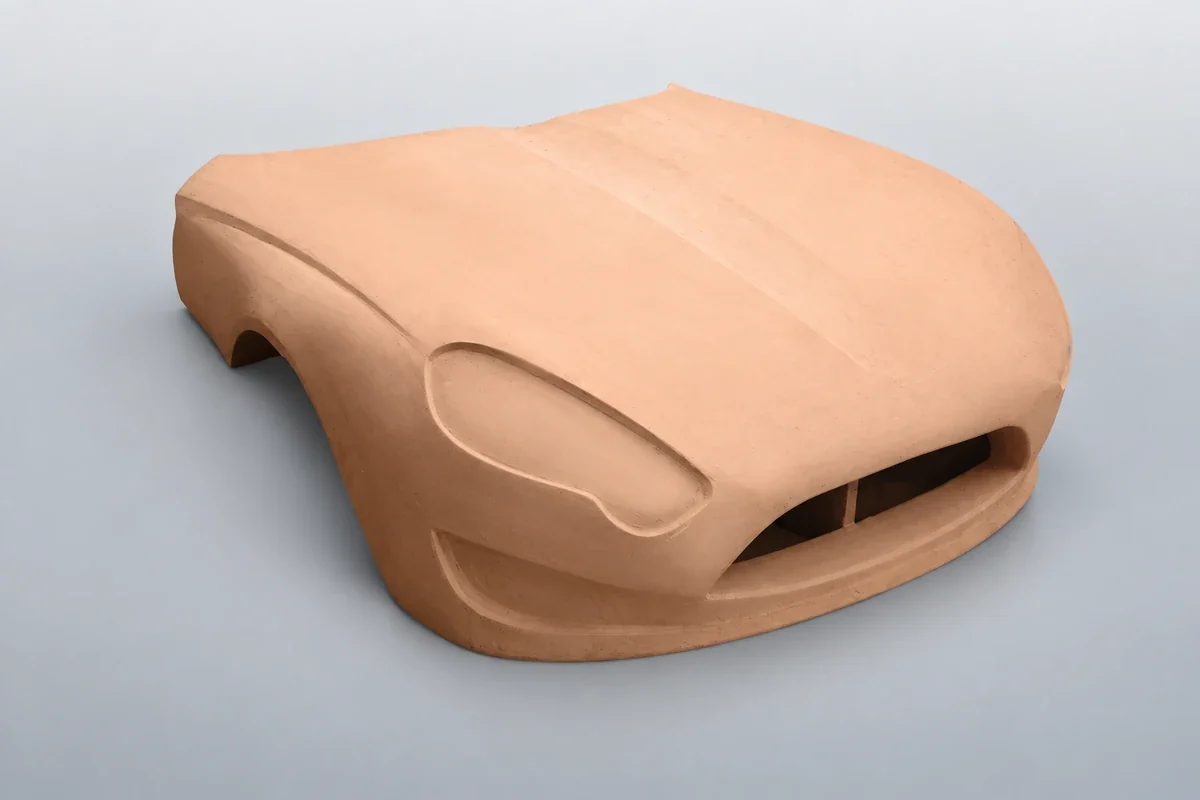
La validation implique essais d’assemblage, mesures et manutention. Prévoir des inserts métalliques aux filetages et positionnements souvent démontés, et renforcer arêtes fines et zones de serrage. Pour les maquettes de couleur, intégrer bouche-pores, apprêt et temps de ponçage au coût.
Trois principaux usages des planches PU d’outillage
Elles forment les surfaces de travail ou références de positionnement. Les montages de contrôle demandent des références stables, la fonderie une résistance à l’usure et les maîtres-modèles de coquilles nickel une maîtrise dimensionnelle pendant les variations thermiques.
| Usage principal | Références adaptées | Critères de sélection |
|---|---|---|
| Montages de contrôle et de maintien | PUBOARD 1650 | Surfaces et références stables, charges locales, serrages répétés et conservation des perçages |
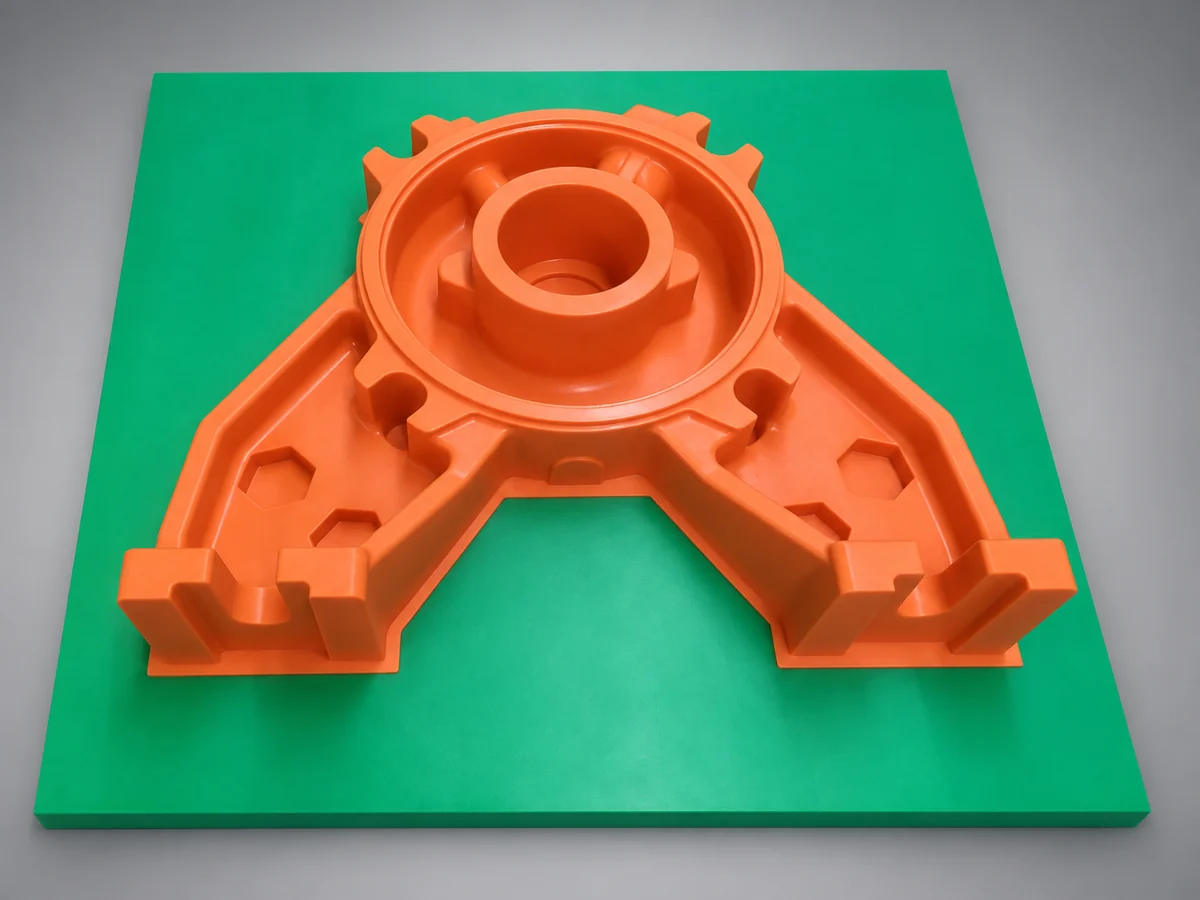
| Modèles, plaques-modèles et boîtes à noyaux de fonderie | PUBOARD 1350 / 1250 | Abrasion par le sable, intégrité des arêtes, démoulages répétés et compatibilité avec le noyautage |
| Maîtres-modèles pour électroformage de coquilles nickel | PUBOARD 1850 | Dimensions aux variations thermiques, surface dense, préparation conductrice et démoulage |
PUBOARD 1650 est une option pour montages de contrôle et de maintien. La haute densité permet des appuis épousant la pièce et des surfaces de positionnement. Le contrôle exige des références stables ; le maintien exige aussi résistance au serrage et répétabilité. Inserts, pions et plaque de base contribuent ensemble à la précision.
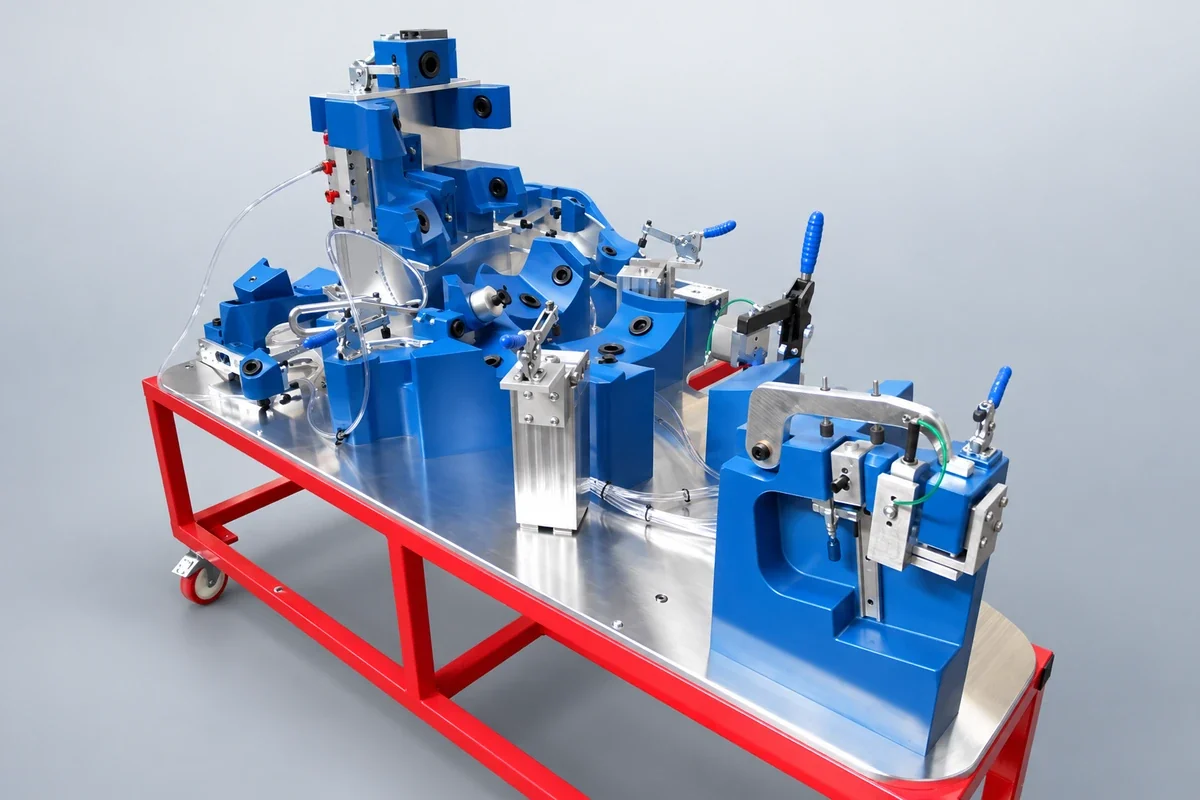
PUBOARD 1350 ou 1250, résistants à l’usure, conviennent aux modèles, plaques-modèles et boîtes à noyaux. Le sable use surfaces et arêtes et dégrade la précision du moule en sable. Tenir compte du sable, du moulage ou noyautage, du nettoyage et des cycles ; vérifier séparément la chaleur pour le noyautage chauffé.
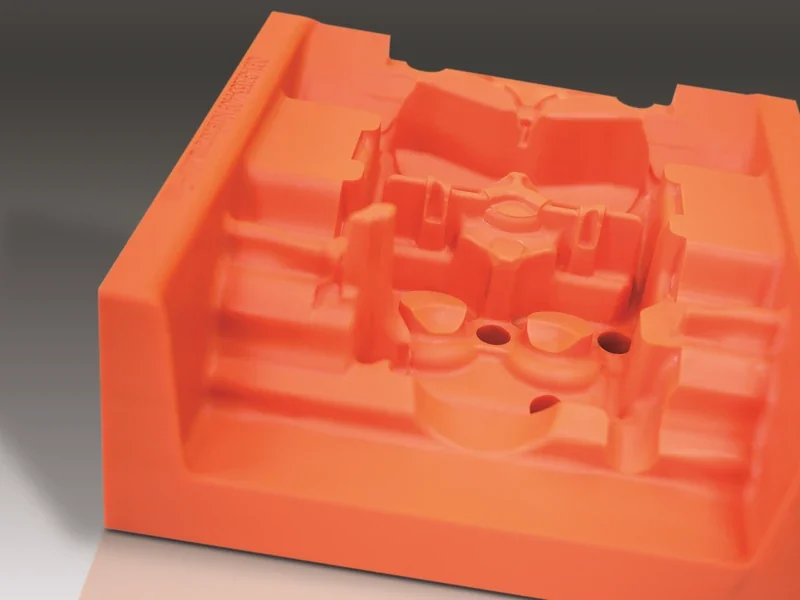
PUBOARD 1850 convient aux maîtres-modèles d’électroformage nickel. Densité élevée, surface compacte et charges minérales réduisant la dilatation aident à maîtriser les dimensions. Après usinage, appliquer la préparation conductrice et vérifier contact avec le bain et démoulage.
PUBOARD 1850 : HDT 95±5°C ; coefficient linéaire environ 41×10⁻⁶ K⁻¹ entre 20–50°C. Ce coefficient vaut dans cette plage d’essai ; au-delà, évaluer les mouvements aux températures réelles d’électroformage.
| Référence | Densité, g/cm³ | Dureté, Shore D | Indicateur thermique, °C | Applications types |
|---|---|---|---|---|
| PUBOARD 1650 | 1.67 | 86 | 80 résistance thermique | Montages de contrôle, de positionnement et outils utilisés régulièrement |
| PUBOARD 1350 | 1.37 | 85 | 90 résistance thermique | Modèles, plaques-modèles et boîtes à noyaux résistants à l’usure |
| PUBOARD 1250 | 1.25±0.05 | 80±3 | 80±3 HDT | Modèles, plaques-modèles et boîtes à noyaux résistants à l’usure |
| PUBOARD 1850 | 1.85±0.03 | 89±3 | 95±5 HDT | Maîtres-modèles nickel et outillages à forte exigence de stabilité dimensionnelle |
HDT signifie température de fléchissement sous charge. Les valeurs de résistance thermique et HDT résultent de méthodes différentes et ne représentent pas directement une température de service continu.
Atouts du polyuréthane en fonderie
Modèles et boîtes à noyaux doivent être précis à l’usinage et conserver leurs surfaces après moulages, nettoyages et démoulages répétés. Les planches PU associent usinage fin, stabilité dimensionnelle et résistance à l’abrasion. Comparer les critères suivants.
Structure homogène et détails fins. Sans fil ni nœuds du bois naturel, la coupe est plus régulière sur courbes, petits rayons et motifs. Rugosité, intégrité des arêtes et usinage des réparations affectent la reproduction.
Précision pendant fabrication et utilisation. Le voilement se transmet au modèle et au sable ; différences thermiques, charges et supports modifient aussi la surface. Usiner et contrôler à une température définie, surtout pour les grands outils.
L’usure influence la précision après moulages répétés. La dureté mesure la résistance à l’indentation ; l’abrasion concerne la perte de matière par frottement. Comparer des données obtenues par la même méthode, puis estimer la durée de vie selon sable, traitement et nettoyage réels.
Étudier séparément déformation et fissuration. Le module élastique influence la flèche ; résistances en compression et flexion, la capacité de charge ; ténacité, les fissures aux arêtes et zones de démoulage. Après pressions répétées, vérifier les empreintes résiduelles une fois déchargé.
Démoulage et traitement agissent à long terme. Agents de démoulage, liants de noyaux et nettoyage peuvent affecter planche et colle. Examiner surfaces et arêtes après essais répétés et vérifier si le nettoyage accélère l’usure.
La précision de la pièce coulée dépend de plusieurs étapes. Dimensions du modèle, retrait de coulée, déformation au démoulage et surépaisseur d’usinage doivent se partager la tolérance. Prévoir le retrait tout en contrôlant les propres variations dimensionnelles de la planche.
Les planches servent aux maîtres-modèles et outils de fonderie, sans contact direct avec le métal liquide. La cire perdue comprend aussi outillage à cire et carapaces céramiques : sélectionner selon l’étape réellement concernée.
Planche polyester insaturé
Le polyester insaturé convient aux maîtres-modèles de chaussures, formes et maquettes associées. Dureté utile, coupe, réparation et ponçage faciles permettent contours, arêtes et motifs à faible coût.
Le maître-modèle usiné reproduit ensuite un moule de production métallique ou autre. Un moulage direct de matière de chaussure exige une vérification spécifique de température, pression et durée de vie.
En petites séries composites à température ambiante, ces planches offrent un maître-modèle économique ou un moule direct si le procédé le permet. Vérifier contact résine, exothermie, étanchéité au vide et démoulages répétés, et bouche-porer. Les outils chauffés nécessitent une référence époxy résistante appropriée.
Elles conviennent aussi aux maquettes de couleur et d’aspect. L’odeur d’usinage est leur principal inconvénient. Avec ventilation adaptée et acceptation de l’odeur, elles représentent généralement une solution à faible coût matière.
Planche de modelage légère
Les planches légères sont une mousse PU fine et régulière, facile à usiner en commande numérique et à retoucher. Pour style, couleur, électroménager et intérieurs automobiles, notamment sièges et planchers. Le faible poids facilite déplacement et modification de grands blocs collés.
0.15 g/cm³ convient aux premières maquettes. Transformer rapidement les données en volume physique permet d’évaluer proportions et lignes, puis modifier par coupe, ponçage et réparation. Elle remplace l’argile de modelage pour certaines validations initiales, mais reste principalement soustractive, sans remodelage répété par chauffe et ajout comme l’argile.
0.20–0.35 g/cm³ convient à l’électroménager et aux intérieurs automobiles. Les premiers évaluent surtout aspect et peinture ; sièges et planchers aussi encombrement et montage. Choisir selon arêtes, détails et manutention. Des supports spécifiques portent occupants et fortes charges de liaison.
0.45 g/cm³ convient aux maquettes extérieures plus exigeantes. La densité préserve détails et arêtes lors d’usinage fin et préparation peinture. Pour montages répétés prolongés ou références précises, comparer aussi les PUBOARD de modelage.
| Référence | Densité, g/cm³ | Usages types des maquettes | Critères de sélection |
|---|---|---|---|
| L-Board 150 | 0.15 | Style initial et vérification des volumes et proportions | Coupe et retouches faciles pour comparer rapidement les concepts |
| L-Board 200 | 0.20 | Aspect d’électroménager et premières formes d’intérieur automobile | Équilibrer légèreté, usinage et première finition |
| L-Board 250 | 0.25 | Électroménager, sièges et planchers | Comparer facilité d’usinage et conservation des détails |
| L-Board 300 | 0.30 | Maquettes détaillées d’électroménager et d’intérieur ; couleur | Arêtes fines, liaisons et finition après peinture |
| L-Board 350 | 0.35 | Maquettes demandant un meilleur maintien des surfaces et arêtes | Choisir selon manutention, modifications et finition |
| L-Board 450 | 0.45 | Extérieurs automobiles exigeants et revues d’aspect | Surfaces fines et finitions ; protéger serrages et fixations |
Les cellules fines réduisent bouche-pores et apprêt des maquettes de couleur. Dureté et résistance à l’indentation restent généralement inférieures au polyester conventionnel. Protéger arêtes, contacts de manutention et fixations ; renforcer localement par matière dense ou inserts métalliques.
06 Choisir la colle avec la planche
Les grands modèles nécessitent des blocs collés. Les joints deviennent partie de la surface usinée : couleur, dureté, retrait et coupe de la colle doivent se rapprocher de la planche.
- Époxy : EPTEK propose des colles époxy haute température compatibles. Résistance thermique et post-cuisson du joint doivent correspondre à la planche et au cycle.
- Polyuréthane : choisir selon densité une colle de couleur, dureté et usinabilité proches pour limiter traces d’outil et différences de ponçage aux joints.
- Planches légères et mousses : colles à un ou deux composants. Les monocomposants durcissant à l’humidité demandent des conditions adaptées dans les joints épais ou fermés ; les bicomposants un dosage et mélange maîtrisés. Immobiliser le bloc avec une colle expansive pour ne pas ouvrir le joint.
Usiner après durcissement complet de la colle et contrôler pores et étanchéité des joints finis. Avec préimprégnés, colles, bouche-pores et démoulants touchent aussi la résine : vérifier leur compatibilité de polymérisation ensemble.
In formations nécessaires au choix
Communiquer à EPTEK usage, dimensions principales, cycle thermique, charges, nombre de cycles et finition souhaitée pour affiner planche et colle. Pour préimprégnés, préciser résine et mode de polymérisation.