
Attrezzature di precisione
Colata prossima alla forma finale per modelli e dime
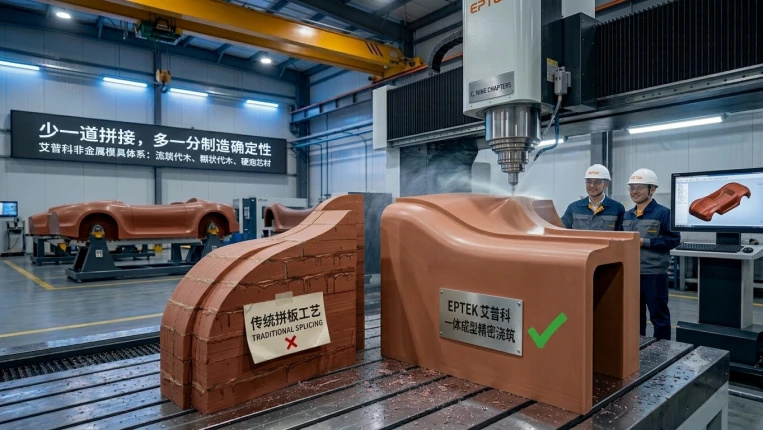
La colata prossima alla forma finale cambia la geometria iniziale dell'attrezzatura. Invece di lavorare una grande pila rettangolare e riparare i giunti, si progetta una cavità attorno al profilo finale e si lavora soltanto il sovrametallo controllato.
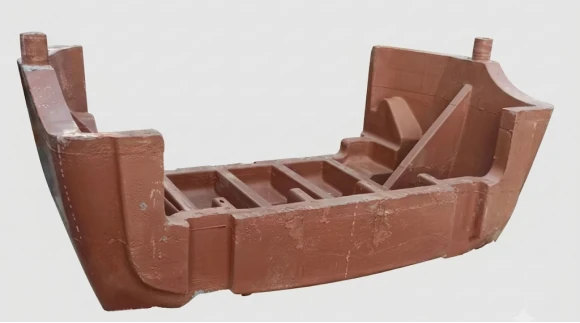
Grandi modelli e attrezzature con tasche profonde o profili irregolari possono richiedere assemblaggi complessi di pannelli per stampi. Ogni taglio, strato adesivo e riparazione aggiunge un'interfaccia da gestire. La colata prossima alla forma finale, un metodo di produzione vicino alla forma finale, parte dai dati tridimensionali del prodotto e crea un grezzo continuo che segue il profilo previsto, lasciando un sovrametallo misurato per la finitura CNC.
Perché i giunti diventano una variabile di produzione
I pannelli standard restano pratici per pezzi piccoli e semplici e modifiche urgenti. Con l'aumento di dimensioni, profondità ed esigenze di superficie, i giunti introducono quattro problemi collegati. Adesivo e pannello differiscono per colore, durezza, dilatazione termica e risposta alla carteggiatura: un giunto riparato può riapparire sotto una finitura lucida o dopo cicli termici. Un bordo incollato solo in parte o una cavità nascosta può causare perdite in un'attrezzatura a vuoto. Lo strato adesivo è anche una discontinuità che può staccarsi, fessurarsi o formare un gradino sotto carichi di movimentazione, vuoto o variazioni termiche ripetute. Infine, tagliare grezzi rettangolari elimina materiale che non apparteneva al profilo finale.
Un processo costruito intorno al profilo finale
- Importa i dati e pianifica. Definisci superficie finita, sovrametallo, riferimenti, inserti, zone di vuoto e struttura di fissaggio. Il sovrametallo deve bastare per stabilizzazione e finitura, ma restare abbastanza piccolo da mantenere il vantaggio del grezzo vicino alla forma finale.
- Costruisci la cavità. Lavora a CNC una cavità in schiuma o altro materiale sacrificabile che segua i dati del pezzo. La cavità controlla il volume di materiale e definisce alimentazione, sfiati, inserti e supporti prima di miscelare la resina.
- Cola e indurisci. Dosare e miscelare i componenti PUCAST o EPCAST selezionati, quindi riempire la cavità preparata attraverso il sistema di alimentazione previsto. Il processo EPTEK usa l’iniezione reattiva per formare il grezzo continuo; non si limita alla colata manuale. Controllare sfiati, spessore ed esotermia ed eseguire l’indurimento a stadi o la post-cura prescritta. Raffreddare in modo controllato prima della sformatura.
- Stabilizza, poi lavora. Estrai e ispeziona il grezzo, quindi pianifica sgrossatura, stabilizzazione, nuovo controllo e finitura CNC o a cinque assi. Aggiungi fori di riferimento, scanalature per il vuoto, canali di tenuta, spine e inserti metallici dallo stesso riferimento controllato.
- Sigilla e verifica. Chiudi la porosità superficiale, controlla la continuità delle guarnizioni, esegui dove necessario prove di vuoto per zone e risalita della pressione e confronta il profilo di lavoro con disegno o nuvola di punti alla temperatura di riferimento.
Confronto dei processi
| Soluzione costruttiva | Origine della precisione | Impiego adatto | Compromessi da gestire |
|---|---|---|---|
| Pannelli incollati in pila | Assemblaggio incollato stabilizzato e poi lavorato con CNC | Attrezzature piccole o medie, tempi brevi, modifiche frequenti | Sigillatura e riparazione dei giunti, basso sfruttamento del materiale nelle forme profonde |
| Grezzo colato vicino alla forma finale | Grezzo continuo stabilizzato prima della lavorazione CNC | Profili complessi medi o grandi e attrezzature a vuoto | Costruzione della cavità, esotermia, ritiro, vuoti e post-indurimento |
| Pelle sottile replicata con supporto composito | Replica del modello master, poi lavorazione selettiva | Grandi superfici con modello master disponibile e obiettivo di peso ridotto | Ritorno elastico dopo il distacco, CTE diversi fra strati e rigidezza del supporto |
Il costo comprende l'intero processo
Un confronto equo non si ferma al prezzo al chilogrammo di resina o alluminio. Conta volume di grezzo utilizzabile, resa del materiale, costruzione della cavità, ore CNC, utensili, incollaggio e sigillatura, piastre base, sollevamento, prove di vuoto, rilavorazioni, manutenzione e modifiche future. La colata prossima alla forma finale ha un costo iniziale per la cavità, ma il sovrametallo minore riduce sgrossatura e trucioli e il corpo continuo elimina molte preparazioni dei giunti. Una pila di pannelli può restare la scelta economica per un pezzo piccolo, regolare, unico o soggetto a modifiche. Per una grande attrezzatura irregolare, chiediti se lavorazione e riparazioni risparmiate compensano cavità e controlli di colata.
Modelli e dime automobilistiche
Nei modelli di stile e master, un grezzo continuo trasferisce la superficie digitale a grandi pannelli esterni, paraurti, parafanghi, griglie, fari e dettagli aerodinamici senza giunti che attraversino una zona lucida di valutazione. Il risultato dipende comunque da lavorazione, sigillatura, verniciatura e misura: la sola colata non certifica una superficie di classe A.
I modelli per controllo dei dati e Cubing usano lo stesso principio per verificare giochi, allineamenti, bordi e assemblaggi. Bordi e riferimenti possono essere lavorati nel corpo colato, mentre spine, blocchi di controllo e inserti metallici si aggiungono dal sistema di coordinate controllato. Per interni e attrezzature di piccola serie, il grezzo può sostenere cruscotti, pannelli porta, consolle, montanti, rivestimenti del tetto, sedili, bagagliai e coperture di veicoli elettrici. La stessa piattaforma può alimentare termoformatura sottovuoto, RIM a bassa pressione, schiumatura e attrezzature per rivestimenti morbidi, se materiale e ciclo termico sono compatibili.
Calibri di profilo, dime di posizionamento, supporti di assemblaggio e basi di misura traggono vantaggio da un supporto vicino alla forma finale: il corpo segue il profilo del pezzo e la finitura stabilisce riferimenti ripetibili. Mantieni accessibilità per manutenzione, blocchi antiusura sostituibili e interfacce di fissaggio nel progetto: eliminare i giunti non elimina la necessità di una dima manutenibile.
Applicazione agli stampi aeronautici
Per stampi intermedi in composito, dime di rifilatura a vuoto e grezzi per formatura di lamiere, la stessa sequenza crea un corpo continuo prima della finitura a cinque assi. Scegli il materiale in base a temperatura di indurimento, cicli termici, CTE, durezza e compatibilità con sigillanti o gelcoat. Le attrezzature a vuoto richiedono comunque sigillatura della superficie, controllo continuo delle guarnizioni, prove di vuoto per zone e prova di tenuta dell'intero strumento.
La colata prossima alla forma finale è quindi un processo, non la sostituzione universale dei pannelli o del metallo. Specifica prima profilo, sovrametallo, temperatura di riferimento, metodo di verifica e strategia di riparazione. Poi confronta costo e rischio dell'intero processo per modello, calibro o dima previsti.